Kegagalan struktur akibat retak internal pada sambungan las sering kali terjadi tanpa peringatan visual. Sebuah bejana tekan di fasilitas pemrosesan kimia dapat mengalami kebocoran mendadak, atau sambungan baja pada gedung bertingkat dapat kehilangan integritasnya hanya karena retak yang tersembunyi di bawah permukaan las. Inspeksi visual, meskipun penting, tidak mampu menembus material untuk mengidentifikasi cacat subsurface. Di sinilah ultrasonic testing (UT) berperan sebagai solusi non-destructive yang andal untuk mendeteksi diskontinuitas di dalam material las. Dengan memahami cara deteksi retak internal las ultrasonic, inspektor NDT dan engineer struktural dapat mengevaluasi kualitas sambungan las secara presisi sebelum cacat berkembang menjadi kegagalan yang lebih serius. Artikel ini membahas konsep retak internal las, prosedur pengujian ultrasonik sesuai standar, implementasi alat portable, hingga rekomendasi pemilihan instrumen yang tepat untuk kebutuhan inspeksi lapangan.
- Apa Itu Deteksi Retak Internal Las?
- Prosedur Pengukuran Retak Internal Las Sesuai Standar
- Implementasi dengan MITECH MFD500B
- Rekomendasi Alat Ultrasonic Portable dalam Solusi Deteksi Retak
- Studi Kasus / Contoh di Lapangan
- Kesimpulan
- FAQ
- Apakah ultrasonic testing bisa mendeteksi semua jenis retak internal las?
- Berapa kedalaman maksimum yang bisa dideteksi alat ultrasonic portable?
- Apakah perlu kalibrasi khusus untuk pengujian las?
- Bagaimana membedakan retak dengan cacat lain seperti porositas pada layar ultrasonic?
- Apakah alat ultrasonic portable seakurat alat laboratorium?
- References
Apa Itu Deteksi Retak Internal Las?
Deteksi retak internal las merupakan proses identifikasi dan evaluasi cacat yang terbentuk di dalam material sambungan las tanpa merusak struktur tersebut. Metode ini menggunakan prinsip perambatan gelombang suara frekuensi tinggi untuk menemukan diskontinuitas yang tidak terlihat dari permukaan.
Definisi Retak Internal Las
Retak internal las adalah jenis cacat pengelasan yang terjadi di dalam material las, bukan pada permukaan. Cacat ini terbentuk selama proses pembekuan logam cair atau setelah las mendingin akibat tegangan sisa dan difusi hidrogen. Retak internal sering kali menjadi cacat paling kritis karena tidak dapat terdeteksi oleh mata telanjang dan berpotensi merambat hingga menyebabkan kegagalan struktural secara tiba-tiba.
Jenis Retak yang Umum
Terdapat tiga kategori utama retak internal yang sering ditemukan pada sambungan las. Pertama, retak panas atau hot cracking yang terbentuk pada suhu tinggi selama proses solidifikasi, umumnya terjadi di area centerline las. Kedua, retak dingin atau hydrogen cracking yang muncul setelah las mendingin, biasanya di zona heat-affected zone (HAZ), dipicu oleh kombinasi tegangan tarik, struktur mikro yang sensitif, dan keberadaan hidrogen. Ketiga, retak lamellar yang terjadi pada pelat baja akibat inklusi non-metalik yang sejajar dengan permukaan pelat dan terpisah saat menerima tegangan melalui ketebalan material.
Mengapa Ultrasonic Cocok
Ultrasonic testing memiliki kemampuan unggul dalam mendeteksi diskontinuitas subsurface dengan akurasi tinggi. Metode ini bersifat non-destructive, artinya komponen yang diuji tetap dapat digunakan setelah inspeksi. Tidak seperti radiographic testing yang memerlukan area penahan radiasi, UT dapat dilakukan di area kerja aktif dengan risiko keselamatan yang jauh lebih rendah. Kemampuan UT untuk mengukur kedalaman, panjang, dan lokasi cacat secara real-time menjadikannya pilihan utama untuk inspeksi sambungan las kritis.
Prinsip Kerja Ultrasonic Testing
Ultrasonic testing bekerja berdasarkan metode pulse-echo. Transduser mengirimkan gelombang suara frekuensi tinggi ke dalam material. Ketika gelombang ini bertemu dengan batas material atau diskontinuitas seperti retak, sebagian energi gelombang memantul kembali ke transduser. Alat kemudian menampilkan sinyal pantulan ini dalam bentuk A-Scan pada layar. Posisi puncak sinyal menunjukkan kedalaman cacat, sementara amplitudo puncak mengindikasikan ukuran relatif diskontinuitas.
Peran Alat Portable
Kehadiran ultrasonic flaw detector portable telah mengubah paradigma inspeksi lapangan. Inspektor tidak lagi perlu membawa benda uji ke laboratorium atau memotong sampel untuk analisis destruktif. Alat portable memungkinkan inspeksi langsung di lokasi konstruksi, fasilitas produksi, maupun area perawatan dengan mobilitas tinggi dan hasil yang segera tersedia.
Prosedur Pengukuran Retak Internal Las Sesuai Standar
Keberhasilan deteksi retak internal las menggunakan ultrasonic sangat bergantung pada penerapan prosedur yang sesuai standar industri. Standar seperti ASME Section V, AWS D1.1, dan ISO 17640 menyediakan panduan komprehensif mulai dari kalibrasi hingga evaluasi hasil.
Persiapan Permukaan dan Kalibrasi
Langkah awal yang harus dilakukan inspektor adalah membersihkan area las dari terak, percikan las, cat, dan kotoran yang dapat mengganggu transmisi gelombang suara. Permukaan harus memiliki couplant yang cukup, umumnya berupa gel, minyak, atau pasta khusus untuk memastikan kontak akustik antara probe dan material. Setelah permukaan siap, inspektor melakukan kalibrasi menggunakan blok referensi standar seperti V1 atau V2. Kalibrasi mencakup penyesuaian gain, velocity, dan setup Distance Amplitude Correction (DAC) atau Time Corrected Gain (TCG) untuk memastikan hasil pengukuran akurat dan konsisten.
Pemilihan Probe dan Parameter
Pemilihan probe yang tepat merupakan faktor penentu kualitas deteksi. Untuk inspeksi las, inspektor umumnya menggunakan probe angle beam dengan frekuensi antara 2 hingga 5 MHz. Sudut probe yang umum digunakan adalah 45°, 60°, dan 70°, masing-masing memiliki keunggulan untuk geometri las tertentu. Sudut 45° cocok untuk inspeksi root pass dan area HAZ pada material tebal, sudut 60° memberikan keseimbangan antara penetrasi dan resolusi untuk kebanyakan aplikasi, sementara sudut 70° ideal untuk mendeteksi retak yang dekat dengan permukaan. Mode gelombang yang digunakan adalah gelombang transversal (shear wave) karena sensitivitasnya terhadap retak dan diskontinuitas planar.
Teknik Scanning
Scanning dilakukan dengan menggerakkan probe secara sistematis di sepanjang area las. Teknik scanning lurus digunakan untuk deteksi awal laminasi atau inklusi pada material dasar. Scanning sudut digunakan untuk mendeteksi retak di area HAZ dan root pass dengan mengarahkan gelombang pada berbagai sudut terhadap sumbu las. Untuk sambungan pada pipa, inspektor menggunakan teknik orbital dengan menggerakkan probe mengelilingi sambungan secara penuh dengan interval tertentu. Gerakan probe harus halus dan konsisten untuk memastikan cakupan pemeriksaan menyeluruh.
Evaluasi Indikasi
Setiap sinyal yang muncul pada layar harus dievaluasi secara cermat. Inspektor mengukur panjang cacat menggunakan teknik 6 dB drop method, mengukur amplitudo maksimum untuk memperkirakan ukuran relatif, dan menentukan lokasi kedalaman serta posisi proyeksi cacat terhadap titik referensi. Hasil ini kemudian dibandingkan dengan acceptance criteria yang ditetapkan standar. ASME Section V menyediakan tabel referensi untuk evaluasi berdasarkan ketebalan material dan jenis sambungan, sementara AWS D1.1 memberikan kriteria acceptance untuk struktur baja dengan klasifikasi berdasarkan jenis pembebanan.
Pelaporan
Dokumentasi hasil pengujian menjadi bagian integral dari proses quality assurance. Laporan harus mencakup data kalibrasi, parameter pengujian, lokasi indikasi, dimensi cacat, hasil evaluasi terhadap kriteria acceptance, dan rekomendasi tindakan. Dokumentasi yang baik memungkinkan traceability dan perbandingan pada inspeksi berikutnya.
| Parameter | Spesifikasi MITECH MFD500B |
|---|---|
| Jangkauan Deteksi | 0-9999 mm |
| Layar | TFT LCD 320×240 |
| Kapasitas Penyimpanan | 10.000 gambar sinyal echo |
| Daya Tahan Baterai | >10 jam operasi kontinu |
| Rentang Suhu Operasi | -10°C hingga 50°C |
| Tingkat Proteksi | IP54 |
| Level Energi Pulsa | 300V, 500V, 700V |
| Antarmuka Transfer Data | USB 2.0 |
Implementasi dengan MITECH MFD500B
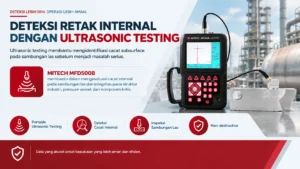
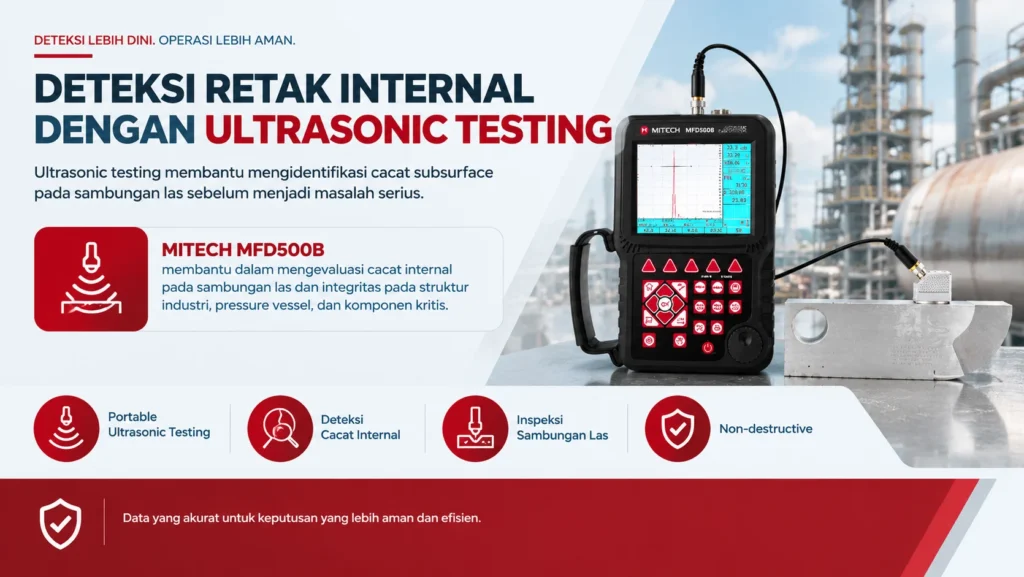
MITECH MFD500B merupakan ultrasonic flaw detector digital yang dirancang khusus untuk mendukung inspeksi material secara presisi, termasuk deteksi retak internal pada sambungan las. Alat ini menggabungkan fitur canggih dengan portabilitas tinggi untuk memenuhi kebutuhan inspeksi lapangan maupun laboratorium.
Fitur Utama MFD500B
MITECH MFD500B menawarkan jangkauan deteksi hingga 9999 mm, memadai untuk inspeksi berbagai ketebalan material dan komponen industri. Layar TFT LCD 320×240 memberikan tampilan sinyal echo yang jelas dan mudah dibaca, bahkan dalam kondisi pencahayaan terbatas. Kapasitas penyimpanan internal mencapai 10.000 gambar sinyal echo, memungkinkan inspektor mendokumentasikan setiap hasil pengujian untuk analisis lanjutan dan keperluan audit. Baterai lithium berkapasitas tinggi memberikan daya operasi lebih dari 10 jam secara terus-menerus, dengan kemampuan pengisian independen maupun saat terpasang pada alat.
Langkah Setup Alat
Setup MITECH MFD500B dimulai dengan memilih probe yang sesuai dengan aplikasi. Inspektor kemudian memasukkan parameter material seperti velocity dan ketebalan, lalu melakukan kalibrasi gain menggunakan blok referensi. Alat ini memiliki fitur kalibrasi transduser dan kecepatan material otomatis yang mempersingkat waktu persiapan. Setelah kalibrasi, inspektor mengatur gate alarm untuk menandai area yang memerlukan perhatian khusus, dengan opsi alarm suara dan lampu LED untuk lingkungan kerja yang bising. Fitur damping probe dengan pilihan 100Ω, 200Ω, atau 400Ω memungkinkan penyesuaian antara sensitivitas dan resolusi sesuai karakteristik material.
Contoh Pengukuran pada Sambungan Las Struktur
Saat menginspeksi sambungan las struktur, inspektor mengarahkan probe angle beam dengan sudut yang sesuai ke arah root pass atau HAZ. Gelombang ultrasonik yang dipancarkan akan memantul kembali ketika bertemu dengan retak internal. Layar MFD500B menampilkan sinyal ini dalam bentuk A-Scan dengan informasi lengkap: jalur suara, jarak proyeksi, kedalaman, dan amplitudo cacat dalam satuan dB. Fitur B-Scan memungkinkan inspektor melihat potongan lintang grafis dari material, memberikan visualisasi yang lebih intuitif tentang posisi cacat relatif terhadap permukaan.
Interpretasi Sinyal Echo
Retak internal menghasilkan pola sinyal khas pada layar ultrasonic. Puncak sinyal dari retak umumnya tajam dan berdiri tegak, sering kali disertai dengan puncak-puncak lebih kecil di belakangnya akibat multipel refleksi dari permukaan retak yang kasar. Pola ini berbeda dari porositas yang menghasilkan beberapa puncak kecil terpisah dengan amplitudo rendah, atau slag inclusion yang menampilkan puncak lebih lebar dengan tepi tidak tegas. Kemampuan membedakan pola sinyal ini memerlukan pengalaman dan pemahaman tentang karakteristik akustik masing-masing jenis cacat.
Keunggulan Portabilitas
Dengan tingkat proteksi IP54, MITECH MFD500B tahan terhadap debu dan cipratan air, menjadikannya alat yang tangguh untuk penggunaan di luar ruangan maupun lingkungan industri berat. Alat ini beroperasi optimal pada rentang suhu -10°C hingga 50°C dengan kelembaban relatif 20%-95%. Fitur A-Scan Freeze memungkinkan inspektor membekukan tampilan untuk analisis lebih lanjut tanpa khawatir kehilangan data, sementara fungsi video mampu merekam proses inspeksi hingga dua menit untuk dokumentasi dan pelatihan.
Rekomendasi Alat Ultrasonic Portable dalam Solusi Deteksi Retak
Pemilihan alat ultrasonic portable yang tepat menentukan efektivitas program inspeksi secara keseluruhan. Beberapa kriteria kunci perlu menjadi pertimbangan sebelum melakukan pengadaan instrumen.
Kriteria Memilih UT Portable
Akurasi pengukuran menjadi prioritas utama dalam memilih ultrasonic flaw detector. Alat harus memiliki stabilitas gain dan linearitas sinyal yang baik untuk menghasilkan pengukuran yang konsisten. Rentang deteksi juga harus sesuai dengan ketebalan material yang diinspeksi. Kapasitas penyimpanan berperan penting untuk inspeksi berskala besar yang memerlukan dokumentasi ekstensif. Daya tahan baterai minimal 8 jam untuk mendukung operasi lapangan sehari penuh. Kemudahan kalibrasi dan antarmuka pengguna yang intuitif mengurangi waktu setup dan risiko kesalahan operasional.
Kategori Alat di Pasaran
Alat ultrasonic portable di pasaran terbagi dalam tiga kategori utama. Kategori entry-level menawarkan fungsi dasar deteksi cacat dengan harga terjangkau, cocok untuk inspeksi sederhana dan pengguna yang baru memulai. Kategori mid-range profesional menyediakan fitur lengkap seperti DAC/TCG, B-Scan, penyimpanan data massal, dan kemampuan pengukuran komprehensif. Sedangkan kategori high-end dirancang untuk aplikasi khusus seperti inspeksi phased array atau time-of-flight diffraction (TOFD) dengan kemampuan analisis yang sangat canggih.
Posisi MITECH MFD500B
MITECH MFD500B menempati posisi yang kuat di kategori mid-range profesional. Alat ini menawarkan kombinasi fitur yang lengkap — dari gate alarm, penyimpanan data massal, B-Scan, hingga fungsi video — dengan harga yang kompetitif. Kemampuan deteksi hingga 9999 mm dan daya tahan baterai lebih dari 10 jam menjadikannya ideal untuk inspeksi las struktur, pressure vessel, komponen tempa, poros, dan bilah di berbagai sektor industri. Fleksibilitas level energi pulsa memungkinkan kompatibilitas dengan berbagai jenis probe.
Tips Perawatan
Perawatan rutin memperpanjang umur pakai dan menjaga akurasi alat. Inspektor harus membersihkan probe setelah setiap penggunaan untuk menghilangkan residu couplant yang dapat mengeras dan mengganggu transmisi gelombang. Kalibrasi berkala menggunakan blok referensi yang tersertifikasi memastikan konsistensi pengukuran. Penyimpanan alat pada suhu dan kelembaban yang terkontrol mencegah kerusakan komponen elektronik. Pembaruan firmware dan pemeriksaan kabel konektor secara rutin juga berkontribusi pada keandalan jangka panjang.
Studi Kasus / Contoh di Lapangan
Penerapan ultrasonic portable dalam mendeteksi retak internal telah memberikan dampak signifikan pada keselamatan dan efisiensi operasional di berbagai proyek. Dua studi kasus berikut mengilustrasikan bagaimana metode ini bekerja dalam kondisi nyata.
Kasus 1: Inspeksi Sambungan Las pada Konstruksi Baja Gedung
Pada sebuah proyek konstruksi gedung bertingkat, tim quality control melakukan inspeksi rutin pada sambungan las balok-kolom menggunakan ultrasonic flaw detector portable. Selama scanning sudut dengan probe 60°, inspektor menemukan indikasi pada area HAZ dengan amplitudo yang melebihi ambang acceptance criteria AWS D1.1. Investigasi lebih lanjut mengonfirmasi adanya retak internal yang terbentuk akibat pendinginan cepat setelah pengelasan tanpa preheat yang memadai. Tim langsung melakukan grinding pada area cacat dan melakukan re-welding dengan parameter yang diperbaiki. Deteksi dini ini mencegah potensi kegagalan sambungan yang dapat berdampak pada keselamatan penghuni gedung setelah operasional.
Kasus 2: Pengujian Pipa Pressure Vessel
Sebuah fasilitas pemrosesan kimia menjadwalkan inspeksi berkala pada pressure vessel yang beroperasi pada tekanan tinggi. Inspektor menggunakan teknik orbital scanning dengan ultrasonic portable untuk memeriksa sambungan las longitudinal pipa. Pada area root pass, muncul sinyal dengan karakteristik puncak tajam dan multipel refleksi yang khas untuk retak memanjang. Konfirmasi dengan teknik tambahan memperkuat diagnosis. Tim maintenance segera melakukan shutdown terjadwal dan memperbaiki sambungan sebelum operasi dilanjutkan. Tanpa deteksi ini, retak kemungkinan merambat selama siklus tekanan berulang dan menyebabkan kebocoran atau bahkan ledakan.
Hasil dan Dampak
Kedua kasus menunjukkan nilai ekonomi dan keselamatan dari deteksi dini retak internal. Perbaikan dini pada tahap awal kerusakan jauh lebih murah dibandingkan penggantian komponen atau penanganan kegagalan struktural. Kepatuhan terhadap standar QA/QC meningkat karena setiap inspeksi terdokumentasi dengan baik dan dapat diverifikasi. Kepercayaan stakeholder terhadap integritas struktur meningkat signifikan, mendukung kelancaran operasional jangka panjang.
Kesimpulan
Deteksi retak internal las dengan ultrasonic merupakan metode yang telah terbukti efektif dan efisien untuk mengevaluasi integritas sambungan las tanpa merusak komponen. Dengan memahami jenis retak yang mungkin terjadi, menerapkan prosedur sesuai standar ASME Section V, AWS D1.1, dan ISO 17640, serta menggunakan alat yang tepat, inspektor dapat mengidentifikasi cacat subsurface secara akurat sebelum berkembang menjadi kegagalan yang berbahaya.
MITECH MFD500B hadir sebagai solusi ultrasonic portable yang menggabungkan akurasi, portabilitas, dan daya tahan dalam satu instrumen. Jangkauan deteksi luas, kapasitas penyimpanan massal, dan ketahanan terhadap lingkungan kerja yang menantang menjadikannya pilihan andal untuk inspeksi las struktur, pressure vessel, dan berbagai komponen industri lainnya. Penggunaan rutin yang terintegrasi dalam program quality control memberikan perlindungan maksimal terhadap keselamatan kerja dan aset industri. Untuk memastikan alat yang sesuai dengan kebutuhan spesifik, konsultasi dengan tim teknis yang berpengalaman dapat membantu menentukan konfigurasi optimal.
CV. Java Multi Mandiri merupakan distributor dan mitra pengadaan alat ukur untuk kebutuhan bisnis dan industri di Indonesia. Sebagai supplier resmi alat ukur dan alat uji, perusahaan ini mendukung proses pengujian dan pengukuran berbagai macam kebutuhan industri melalui ketersediaan produk berkualitas dan dukungan teknis yang andal. Untuk memahami lebih lanjut spesifikasi detail produk ini, Tim UkurdanUji siap membantu memberikan informasi produk dan rekomendasi melalui layanan konsultasi gratis untuk memenuhi kebutuhan alat ukur Anda.
FAQ
Apakah ultrasonic testing bisa mendeteksi semua jenis retak internal las?
Ultrasonic testing mampu mendeteksi sebagian besar jenis retak internal las, termasuk retak panas, retak dingin, dan retak lamellar, asalkan orientasi retak memadai terhadap arah gelombang suara. Retak yang tegak lurus terhadap arah propagasi gelombang paling mudah terdeteksi, sementara retak dengan orientasi paralel dapat terlewat. Pemilihan sudut probe yang tepat dan penggunaan teknik multi-angle akan meningkatkan probabilitas deteksi.
Berapa kedalaman maksimum yang bisa dideteksi alat ultrasonic portable?
Kedalaman deteksi bergantung pada karakteristik material, frekuensi probe, dan daya alat. MITECH MFD500B memiliki jangkauan hingga 9999 mm, tetapi kedalaman efektif untuk inspeksi las pada baja karbon umumnya berkisar antara 5 mm hingga beberapa ratus milimeter dengan probe frekuensi 2-5 MHz. Material dengan attenuasi tinggi akan mengurangi kedalaman penetrasi efektif.
Apakah perlu kalibrasi khusus untuk pengujian las?
Ya, kalibrasi khusus sangat diperlukan untuk pengujian las. Inspektor harus melakukan kalibrasi menggunakan blok referensi standar seperti V1 atau V2 sebelum setiap sesi pengujian. Kalibrasi mencakup setup velocity, zero offset, gain, dan DAC/TCG sesuai standar yang diterapkan. Kalibrasi ulang juga perlu dilakukan jika terjadi perubahan probe, kabel, suhu lingkungan, atau setelah interval waktu tertentu.
Bagaimana membedakan retak dengan cacat lain seperti porositas pada layar ultrasonic?
Retak umumnya menghasilkan puncak sinyal yang tajam, tinggi, dan sering disertai multipel refleksi kecil di belakangnya. Porositas menampilkan beberapa puncak kecil terpisah dengan amplitudo relatif rendah. Slag inclusion menghasilkan puncak yang lebih lebar dengan tepi yang tidak tegas. Pengalaman operator dan penggunaan fitur seperti B-Scan pada MITECH MFD500B membantu interpretasi visual yang lebih akurat.
Apakah alat ultrasonic portable seakurat alat laboratorium?
Alat ultrasonic portable modern seperti MITECH MFD500B menawarkan akurasi yang sebanding dengan instrumen laboratorium untuk aplikasi lapangan standar. Perbedaan utama terletak pada kondisi lingkungan pengujian yang lebih terkontrol di laboratorium. Dengan kalibrasi yang benar dan teknik scanning yang disiplin, hasil pengukuran alat portable dapat memenuhi acceptance criteria standar industri yang sama ketatnya.
Rekomendasi Flaw Detector


References
- American Society of Mechanical Engineers. ASME Boiler and Pressure Vessel Code Section V: Nondestructive Examination. New York: ASME.
- American Welding Society. AWS D1.1/D1.1M: Structural Welding Code – Steel. Miami: AWS.
- International Organization for Standardization. ISO 17640: Non-destructive Testing of Welds – Ultrasonic Testing – Techniques, Testing Levels, and Assessment. Geneva: ISO.
- Krautkrämer, J., & Krautkrämer, H. Ultrasonic Testing of Materials. 4th ed. Berlin: Springer-Verlag.
- Hellier, C. J. Handbook of Nondestructive Evaluation. 2nd ed. New York: McGraw-Hill.