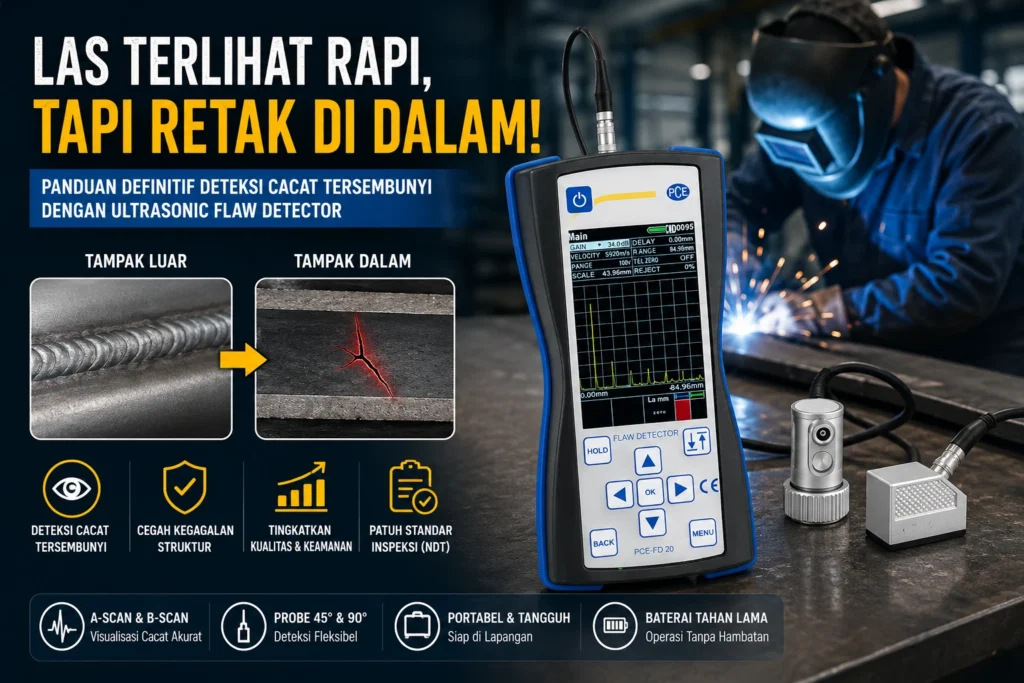
Ancaman Diam-Diam di Balik Las yang Mulus
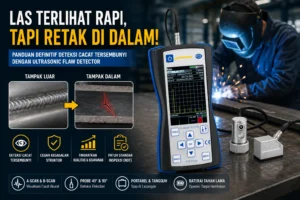
Seorang welding inspector di sebuah bengkel fabrikasi di Batam baru saja menyelesaikan inspeksi visual pada sambungan las pipa gas. Permukaan las terlihat mulus, tidak ada undercut, tidak ada spatter berlebih, dan profil las sesuai standar. Semua dokumen inspeksi visual ditandatangani dan material dinyatakan lolos. Tiga bulan kemudian, pipa yang sama mengalami kebocoran saat uji tekanan. Setelah dipotong dan diperiksa, ditemukan retakan internal yang memanjang hampir 70% dari ketebalan dinding pipa. Retakan itu sudah ada sejak awal, tetapi tidak terlihat dari permukaan.
Daftar Isi
- Ancaman Diam-Diam di Balik Las yang Mulus
- Mengenal “Musuh Tak Terlihat”: Jenis-Jenis Cacat Internal pada Sambungan Las
- Retakan (Cracks)
- Kurang Fusi (Lack of Fusion)
- Penetrasi Tidak Sempurna (Incomplete Penetration)
- Porositas (Porosity)
- Inklusi Terak (Slag Inclusion)
- Mengapa Inspeksi Visual Saja Tidak Cukup? Keterbatasan Metode Konvensional
- Solusi Modern: Ultrasonic Testing (UT) untuk Deteksi Cacat Internal
- Prinsip Kerja UT
- Keunggulan UT Dibanding Metode Lain
- Defectoscope PCE-FD 20: “Mata-X” Portabel untuk Quality Control Las Anda
- Fitur Unggulan PCE-FD 20
- Portabilitas dan Kemudahan Penggunaan
- Cara Kerja Defectoscope PCE-FD 20 dalam Mendeteksi Cacat Las
- Aplikasi Defectoscope PCE-FD 20 di Berbagai Sektor Industri
- Teknik Mesin dan Manufaktur
- Minyak dan Gas (Migas)
- Aerospace
- Metalurgi
- Konstruksi
- FAQ: Pertanyaan Umum Seputar Deteksi Cacat Las dengan Ultrasonic
- Apa perbedaan utama antara inspeksi visual dan Ultrasonic Testing (UT) untuk las?
- Jenis cacat las internal apa saja yang paling berbahaya dan tidak terlihat dari permukaan?
- Bagaimana cara kerja Defectoscope PCE-FD 20 dalam mendeteksi retak di dalam material?
- Apakah Defectoscope PCE-FD 20 mudah digunakan untuk teknisi lapangan yang tidak memiliki latar belakang NDT mendalam?
- Di industri apa saja Defectoscope PCE-FD 20 paling sering digunakan di Indonesia?
- Apa saja yang termasuk dalam paket pembelian Defectoscope PCE-FD 20?
- Kesimpulan: Investasi pada Deteksi Dini adalah Investasi untuk Keselamatan dan Efisiensi
Fenomena “las terlihat rapi tapi retak di dalam” bukanlah cerita langka di industri fabrikasi, konstruksi, minyak dan gas, maupun perkapalan. Ini adalah masalah nyata yang terus berulang karena satu kesalahan fundamental: mengandalkan inspeksi visual sebagai satu-satunya metode quality control.
Cacat sub-permukaan adalah yang paling berbahaya karena tersembunyi dan hanya bisa diungkap melalui NDT volumetrik seperti pengujian ultrasonik. Inspeksi visual hanya mendeteksi cacat permukaan, sementara cacat internal seperti retak, porositas, dan lack of fusion tidak terlihat dan bisa menjadi bom waktu. Konsekuensinya fatal: kebocoran pipa, pecahnya pressure vessel, runtuhnya struktur, kerugian finansial, dan kecelakaan kerja yang merenggut nyawa.
Solusinya ada pada Non-Destructive Testing (NDT) dengan metode Ultrasonic Testing (UT). Teknologi ini bertindak seperti mata-X yang memungkinkan kita melihat ke dalam material guna mendeteksi potensi masalah sebelum berkembang menjadi ancaman serius.
Mengenal “Musuh Tak Terlihat”: Jenis-Jenis Cacat Internal pada Sambungan Las
Untuk mendeteksi sesuatu, Anda harus tahu apa yang Anda cari. Cacat internal pada sambungan las memiliki beberapa jenis yang masing-masing memiliki karakteristik dan tingkat bahaya berbeda.
Retakan (Cracks)
Retakan dianggap sebagai cacat paling kritis dalam sambungan las. Sifatnya yang tajam menjadikannya konsentrator tegangan yang sangat efektif. Begitu retakan terbentuk, ia bisa merambat dengan cepat di bawah beban siklik atau tegangan sisa, menyebabkan kegagalan mendadak tanpa peringatan. Retakan bisa terjadi di berbagai area las: pada logam las, daerah heat-affected zone (HAZ), atau bahkan pada logam induk di dekat lasan.
Kurang Fusi (Lack of Fusion)
Lack of fusion terjadi ketika logam las gagal menyatu sempurna dengan logam induk atau antar lapisan las. Cacat ini menciptakan celah planar yang mengurangi luas penampang efektif sambungan. Dalam kondisi terbebani, area yang tidak menyatu ini menjadi titik awal kegagalan.
Penetrasi Tidak Sempurna (Incomplete Penetration)
Pada sambungan las tembus, penetrasi tidak sempurna berarti akar las tidak mencapai ketebalan penuh material. Ini meninggalkan rongga atau celah di bagian akar las yang sangat sulit dideteksi dari permukaan.
Porositas (Porosity)
Porositas adalah rongga-rongga kecil yang terbentuk akibat gas yang terperangkap dalam logam las selama proses pendinginan. Meskipun porositas tunggal mungkin tidak terlalu berbahaya, porositas yang terkonsentrasi atau berbentuk memanjang dapat mengurangi kekuatan dan ketangguhan sambungan secara signifikan.
Inklusi Terak (Slag Inclusion)
Terak yang tidak sepenuhnya terangkat dari lapisan las sebelumnya dapat terperangkap di dalam lasan. Inklusi terak menciptakan diskontinuitas yang dapat menjadi konsentrator tegangan, terutama jika berbentuk tajam atau memanjang.
Cacat-cacat internal ini adalah diskontinuitas yang tersembunyi di dalam material las dan memerlukan metode NDT canggih seperti UT atau RT untuk mendeteksinya. Inspeksi visual atau metode NDT permukaan seperti Dye Penetrant Test (PT) dan Magnetic Particle Test (MT) tidak akan pernah bisa menemukannya.
Mengapa Inspeksi Visual Saja Tidak Cukup? Keterbatasan Metode Konvensional
Tidak semua cacat dapat ditemukan melalui pemeriksaan visual. Inspeksi visual hanya mampu melihat cacat permukaan seperti undercut, spatter, retak permukaan, atau profil las yang tidak sesuai. Cacat internal berada di dalam material, tidak dapat dijangkau oleh mata telanjang atau alat bantu optik sederhana.
Mengandalkan inspeksi visual saja sama dengan mengabaikan sebagian besar potensi kegagalan struktur. Metode NDT permukaan seperti Dye Penetrant Test (PT) memang berguna untuk mendeteksi cacat yang terbuka ke permukaan, tetapi tidak bisa menembus ke dalam material. Magnetic Particle Test (MT) hanya efektif untuk material ferromagnetik dan cacat yang dekat dengan permukaan.
Untuk deteksi cacat internal yang komprehensif, metode volumetrik seperti Ultrasonic Testing (UT) atau Radiographic Testing (RT) adalah suatu keharusan. UT dan RT digunakan untuk mendeteksi cacat internal yang tidak terlihat dari luar. Di antara keduanya, UT menawarkan keunggulan portabilitas, keamanan (tanpa radiasi), dan kemampuan deteksi yang sangat baik terhadap cacat planar seperti retakan.
Solusi Modern: Ultrasonic Testing (UT) untuk Deteksi Cacat Internal
Ultrasonic Testing adalah metode pengujian non-destruktif yang menggunakan gelombang suara berfrekuensi tinggi untuk mendeteksi cacat pada material termasuk pengelasan. Prinsip kerjanya mirip dengan sonar pada kapal selam: gelombang suara dipancarkan ke dalam material, dan pantulannya dianalisis untuk mengidentifikasi diskontinuitas.
Prinsip Kerja UT
Prosesnya dimulai dengan probe yang memancarkan gelombang ultrasonik ke dalam material. Gelombang ini merambat lurus hingga bertemu dengan batas material atau diskontinuitas seperti retak, rongga, atau inklusi. Ketika gelombang mengenai cacat, sebagian energinya dipantulkan kembali ke probe. Waktu tempuh gelombang dari probe ke cacat dan kembali lagi digunakan untuk menghitung kedalaman dan lokasi cacat. Amplitudo sinyal pantulan memberikan informasi tentang ukuran dan orientasi cacat.
Keunggulan UT Dibanding Metode Lain
UT mampu mendeteksi cacat internal seperti retakan, rongga, atau inklusi pada material dengan tingkat akurasi yang tinggi. Metode ini sangat sensitif terhadap cacat planar seperti retakan, yang merupakan jenis cacat paling berbahaya. Selain itu, UT bersifat non-destruktif, akurat, portabel, dan memberikan hasil instan. Teknisi dapat menentukan lokasi, ukuran, dan orientasi cacat secara real-time di lapangan.
Aplikasi UT sangat luas di berbagai industri: minyak dan gas untuk inspeksi pipa dan bejana tekan, konstruksi untuk verifikasi kualitas las struktur bangunan dan jembatan, manufaktur untuk quality control komponen kritis, aerospace untuk memeriksa integritas struktur pesawat, dan perkapalan untuk inspeksi lambung kapal.
Defectoscope PCE-FD 20: “Mata-X” Portabel untuk Quality Control Las Anda
Defectoscope PCE-FD 20 adalah sebuah defectoscope ultrasonik portabel yang dirancang untuk mendeteksi cacat material dengan akurasi tinggi. Alat ini hadir sebagai solusi praktis bagi para profesional QC, welding inspector, dan teknisi NDT yang membutuhkan alat inspeksi andal yang bisa dibawa ke mana saja.
Fitur Unggulan PCE-FD 20
Alat ini dilengkapi dengan layar LCD besar yang menampilkan peta A-scan dari sinyal ultrasonik serta penampang B-scan. A-scan menampilkan amplitudo sinyal terhadap waktu, memungkinkan teknisi melihat pantulan dari cacat dan batas material secara detail. B-scan memberikan gambaran penampang melintang material, membantu visualisasi struktur internal secara lebih intuitif.
Dengan frekuensi ultrasonik tinggi, defectoscope ini mampu mengukur ketebalan material dan mengidentifikasi cacat seperti diskontinuitas pada lasan atau retak. Penggunaan dua probe kontak (45° dan 90°) yang termasuk dalam paket memastikan fleksibilitas dalam berbagai kondisi pengukuran. Probe sudut 45° ideal untuk mendeteksi cacat yang berorientasi vertikal, sementara probe 90° (lurus) digunakan untuk pengukuran ketebalan dan deteksi cacat yang sejajar dengan permukaan.
Portabilitas dan Kemudahan Penggunaan
Kemampuan portabelnya memungkinkan penggunaan di lapangan atau di bengkel tanpa memerlukan infrastruktur kompleks. Alat ini ringan, mudah dibawa, dan dapat dioperasikan dengan baterai untuk inspeksi di lokasi terpencil. Antarmuka yang mudah digunakan memungkinkan pengguna untuk dengan cepat menyesuaikan parameter pengukuran sesuai kebutuhan.
Paket pengiriman PCE-FD 20 mencakup semua komponen penting untuk operasional langsung, termasuk dua probe kontak, kabel probe, baterai, charger, dan kabel USB. Manual pengguna yang disertakan memberikan panduan lengkap untuk kalibrasi, pengoperasian, dan pemeliharaan alat.
Cara Kerja Defectoscope PCE-FD 20 dalam Mendeteksi Cacat Las
Prinsip kerja PCE-FD 20 didasarkan pada pemancaran gelombang ultrasonik ke material yang diuji, lalu menerima pantulan gelombang untuk dianalisis. Proses ini dapat dijabarkan dalam beberapa langkah:
- Pemancaran Gelombang: Probe yang ditempelkan pada permukaan material memancarkan gelombang ultrasonik berfrekuensi tinggi ke dalam material.
- Perambatan Gelombang: Gelombang merambat lurus melalui material dengan kecepatan yang tergantung pada jenis material. Untuk baja karbon, kecepatan gelombang longitudinal sekitar 5.900 m/s.
- Pantulan dari Cacat: Ketika gelombang mengenai diskontinuitas seperti retak, porositas, atau lack of fusion, sebagian energi gelombang dipantulkan kembali ke probe. Semakin besar cacat dan semakin tegak lurus orientasinya terhadap arah gelombang, semakin kuat pantulannya.
- Analisis Sinyal: Gelombang yang dipantulkan akan memberikan informasi tentang ketebalan material serta lokasi cacat, yang kemudian divisualisasikan dalam bentuk grafik A-scan dan B-scan. Waktu tempuh gelombang digunakan untuk menghitung kedalaman cacat, sementara amplitudo pantulan memberikan indikasi ukuran relatif cacat.
- Kalibrasi: Alat ini telah melalui kalibrasi standar untuk memastikan hasil pengukuran yang konsisten dan andal. Pengguna juga dapat melakukan kalibrasi ulang di lapangan menggunakan blok kalibrasi yang sesuai dengan material yang diuji.
Dengan visualisasi A-scan dan B-scan, teknisi dapat membedakan indikasi cacat dari geometri normal material seperti perubahan ketebalan atau sambungan las itu sendiri. Pengalaman dan pelatihan sangat membantu dalam interpretasi sinyal yang akurat.
Aplikasi Defectoscope PCE-FD 20 di Berbagai Sektor Industri
Aplikasi utama PCE-FD 20 mencakup berbagai bidang industri manufaktur, termasuk teknik mesin, aerospace, dan metalurgi. Berikut adalah beberapa sektor spesifik di Indonesia yang sangat diuntungkan dengan penggunaan alat ini:
Teknik Mesin dan Manufaktur
Di bengkel fabrikasi alat berat, mesin industri, dan komponen struktural, PCE-FD 20 digunakan untuk inspeksi kualitas sambungan las secara rutin. Setiap sambungan las pada komponen kritis seperti boom excavator, rangka crane, atau poros turbin harus diinspeksi dengan UT untuk memastikan tidak ada cacat internal yang dapat menyebabkan kegagalan saat operasi.
Minyak dan Gas (Migas)
Dalam industri minyak dan gas, UT digunakan secara luas untuk memeriksa pipa, bejana tekan, dan sambungan las. Pipa penyalur minyak dan gas yang membentang ratusan kilometer memiliki ribuan sambungan las. Setiap sambungan yang bocor dapat menyebabkan kerugian finansial besar, pencemaran lingkungan, dan risiko kebakaran. PCE-FD 20 memungkinkan inspeksi cepat di lapangan tanpa harus memotong pipa.
Aerospace
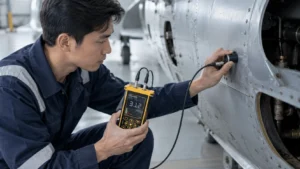
Dalam industri aerospace, alat ini digunakan untuk memeriksa integritas struktur pesawat. Komponen seperti sayap, badan pesawat, dan komponen mesin memerlukan inspeksi UT yang sangat teliti karena kegagalan sekecil apapun dapat berakibat fatal. Portabilitas PCE-FD 20 memungkinkan inspeksi dilakukan di hanggar atau bahkan di landasan pacu.
Metalurgi
Di bidang metalurgi, defectoscope membantu mendeteksi cacat pada logam sebelum diproses lebih lanjut. Billet, slab, atau plat logam dapat memiliki cacat internal seperti inklusi atau rongga yang terbentuk selama proses pengecoran. Mendeteksi cacat ini sejak awal mencegah material cacat diproses menjadi produk akhir yang bernilai tinggi.
Konstruksi
Proyek konstruksi besar seperti jembatan, gedung bertingkat, dan infrastruktur publik memerlukan verifikasi kualitas las pada struktur baja. PCE-FD 20 dapat digunakan untuk inspeksi di lapangan, memastikan setiap sambungan las memenuhi standar kekuatan yang disyaratkan.
FAQ: Pertanyaan Umum Seputar Deteksi Cacat Las dengan Ultrasonic
Apa perbedaan utama antara inspeksi visual dan Ultrasonic Testing (UT) untuk las?
Inspeksi visual hanya mendeteksi cacat yang terlihat di permukaan las, seperti undercut, retak permukaan, atau spatter. UT mampu mendeteksi cacat internal yang tersembunyi di dalam material, seperti retak, porositas, lack of fusion, dan inklusi. UT memberikan informasi tentang lokasi, kedalaman, ukuran, dan orientasi cacat yang tidak mungkin diperoleh dari inspeksi visual.
Jenis cacat las internal apa saja yang paling berbahaya dan tidak terlihat dari permukaan?
Retakan (cracks) adalah yang paling berbahaya karena sifatnya yang tajam dan kemampuannya merambat cepat di bawah beban. Lack of fusion dan incomplete penetration juga sangat kritis karena mengurangi luas penampang efektif sambungan. Porositas dan inklusi terak dalam konsentrasi tinggi juga dapat melemahkan sambungan secara signifikan.
Bagaimana cara kerja Defectoscope PCE-FD 20 dalam mendeteksi retak di dalam material?
PCE-FD 20 memancarkan gelombang ultrasonik ke dalam material melalui probe yang ditempelkan pada permukaan. Gelombang merambat lurus hingga bertemu dengan retakan. Retakan memantulkan sebagian energi gelombang kembali ke probe. Waktu tempuh gelombang digunakan untuk menghitung kedalaman retak, sementara amplitudo pantulan memberikan indikasi ukurannya. Hasilnya ditampilkan dalam grafik A-scan dan B-scan pada layar LCD.
Apakah Defectoscope PCE-FD 20 mudah digunakan untuk teknisi lapangan yang tidak memiliki latar belakang NDT mendalam?
PCE-FD 20 dirancang dengan antarmuka yang mudah digunakan. Pengguna dapat dengan cepat menyesuaikan parameter pengukuran sesuai kebutuhan. Namun, interpretasi sinyal UT yang akurat memerlukan pemahaman dasar tentang prinsip ultrasonik dan pengalaman praktis. Pelatihan singkat sangat disarankan untuk teknisi yang baru pertama kali menggunakan alat ini.
Di industri apa saja Defectoscope PCE-FD 20 paling sering digunakan di Indonesia?
PCE-FD 20 banyak digunakan di industri fabrikasi alat berat, minyak dan gas (inspeksi pipa dan tangki), konstruksi baja, perkapalan, pembangkit listrik, dan manufaktur komponen kritis. Industri aerospace dan metalurgi juga menjadi pengguna utama alat ini.
Apa saja yang termasuk dalam paket pembelian Defectoscope PCE-FD 20?
Paket pengiriman PCE-FD 20 mencakup dua probe kontak (45° dan 90°), kabel probe, baterai, charger, kabel USB, dan manual pengguna. Semua komponen ini memungkinkan operasional langsung setelah pembelian.
Kesimpulan: Investasi pada Deteksi Dini adalah Investasi untuk Keselamatan dan Efisiensi
Inspeksi visual memiliki keterbatasan fatal dalam mendeteksi cacat internal yang berbahaya. Mengandalkan hanya pada pemeriksaan permukaan berarti membiarkan bom waktu bersembunyi di dalam sambungan las Anda. Ultrasonic Testing (UT) adalah solusi NDT yang terbukti akurat, andal, dan non-destruktif untuk deteksi cacat internal.
Defectoscope PCE-FD 20 menawarkan solusi portable, mudah digunakan, dan akurat untuk kebutuhan inspeksi las di berbagai industri. Keunggulannya terletak pada kombinasi antara portabilitas, akurasi tinggi, dan kemudahan penggunaan. Pengguna dapat mengandalkan PCE-FD 20 untuk deteksi cacat yang presisi, mengurangi risiko kegagalan material dalam aplikasi kritis.
Mengintegrasikan UT ke dalam prosedur QC adalah langkah proaktif untuk mencegah kegagalan, melindungi aset, dan menyelamatkan nyawa. Jangan tunggu sampai terjadi kegagalan baru Anda bertindak. Biaya satu kali kegagalan struktur jauh lebih besar daripada investasi pada alat deteksi yang tepat.
Untuk informasi lebih lanjut dan konsultasi gratis mengenai Defectoscope PCE-FD 20, hubungi tim kami di WhatsApp 6285717112222 atau email contact@alat-test.com. Kami menyediakan pengiriman cepat dengan kualitas terjamin dan harga kompetitif. Dapatkan rekomendasi produk dan solusi inspeksi yang tepat sesuai kebutuhan proyek Anda. Kunjungi halaman produk Defectoscope PCE-FD 20 untuk informasi lebih lanjut dan pemesanan.
Sumber Rujukan
- Guo, Z., Liu, X., Rao, X., & Yuan, C. (2024). Effect of defects on the structural integrity of ship piping welds under simulated piping conditions. Ocean Engineering, 308, 118372. DOI: 10.1016/j.oceaneng.2024.118372. https://www.sciencedirect.com/science/article/abs/pii/S0029801824017104
- Herceg, A., Maglić, L., Grizelj, B., & Marušić, V. (2023). Comparison of Ultrasonic Phased Array and Film Radiography in Detection of Artificially Embedded Defects in Welded Plates. Materials, 16(9), 3579.DOI: 10.3390/ma16093579. https://www.mdpi.com/1996-1944/16/9/3579
- Santoro, L., Sesana, R., Molica Nardo, R., & Curà, F. M. (2023). Infrared in-line monitoring of flaws in steel welded joints: A preliminary approach with SMAW and GMAW processes. The International Journal of Advanced Manufacturing Technology, 128, 2655–2670. https://link.springer.com/article/10.1007/s00170-023-12044-2
Rekomendasi Defectoscope
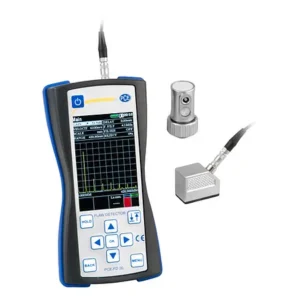
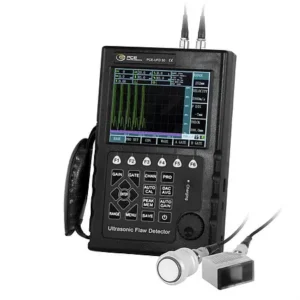
Untuk memastikan kualitas sambungan las secara menyeluruh, inspeksi visual saja seringkali tidak cukup karena cacat internal seperti retak, rongga, atau porositas bisa saja tersembunyi di bawah permukaan yang tampak rapi. Pendekatan yang lebih andal adalah dengan menggunakan pengujian tak merusak (non-destructive testing) seperti ultrasonic testing, yang mampu mendeteksi indikasi ketidaksinambungan material dan mengukur ketebalan dinding secara akurat. Berikut ini beberapa pilihan defectoscope yang dapat membantu Anda melakukan deteksi cacat tersembunyi dengan lebih presisi.