Mengapa “Mesin Masih Berjalan” Tidak Sama dengan “Mesin Sehat”?
Banyak kerusakan rotating equipment berkembang secara bertahap.
Rolling element bearing, misalnya, tidak selalu berubah dari kondisi sehat menjadi macet dalam satu saat. Cacat kecil pada raceway dapat menghasilkan impuls getaran lebih dulu. Seiring waktu, kerusakan meluas, noise meningkat, temperatur dapat berubah, clearances membesar, dan pada tahap akhir mesin dapat mengalami secondary damage.
Hal yang sama terjadi pada misalignment atau looseness. Mesin mungkin masih mampu mempertahankan RPM dan flow, tetapi gaya tambahan terus bekerja pada bearing, seal, coupling, dan support.
Systematic review oleh Mohd Ghazali dan Rahiman dalam Shock and Vibration menjelaskan bahwa vibration signature dapat membawa informasi mengenai kondisi mesin, sumber fault, dan severity-nya. Fault seperti imbalance, wear, dan misalignment dapat muncul sebagai perubahan pola getaran, sehingga vibration analysis dapat digunakan sebagai early warning untuk maintenance terjadwal.
Review tersebut menempatkan vibration monitoring sebagai rangkaian proses yang mencakup data acquisition, feature extraction, dan fault recognition. Jadi pengukuran bukan sekadar “mesin bergetar berapa mm/s”, tetapi bagaimana data tersebut diinterpretasikan dalam konteks mekanis.
Apakah Semua Mesin Memang Bergetar?
Ya. Mesin yang sehat tetap menghasilkan getaran.
Motor mempunyai electromagnetic forces dan rotasi rotor. Pump memiliki hydraulic forces. Fan mempunyai blade-pass effects. Gearbox menghasilkan gear-mesh frequency. Bearing menghasilkan kontak periodik antara rolling element dan raceway.
Tujuan condition monitoring bukan membuat getaran menjadi nol. Tujuannya mengenali apakah tingkat dan pola getaran masih sesuai dengan kondisi mesin yang sehat dan normal untuk konfigurasi tersebut.
Kenapa Dua Mesin Identik Bisa Memiliki Getaran Berbeda?
Bahkan dua pump dengan model sama dapat mempunyai baseline berbeda karena:
- foundation stiffness;
- alignment;
- pipe strain;
- load;
- flow;
- motor mounting;
- bearing condition;
- coupling;
- resonance struktur;
- kualitas balancing.
Karena itu, selain membandingkan terhadap standard yang applicable, sangat berguna membandingkan mesin terhadap historical baseline miliknya sendiri dan sister machine yang benar-benar mempunyai operating condition sebanding.
Apa yang Sebenarnya Diukur pada Getaran Mesin?
Tiga parameter yang umum digunakan adalah displacement, velocity, dan acceleration.
| Parameter | Satuan umum | Karakter umum |
|---|---|---|
| Displacement | µm, mm, mils | Menggambarkan seberapa jauh posisi bergerak |
| Velocity | mm/s, in/s | Umum untuk melihat severity getaran mesin secara keseluruhan |
| Acceleration | m/s², g | Sensitif terhadap komponen frekuensi lebih tinggi dan impuls |
Ketiga parameter tersebut berhubungan secara matematis, tetapi responsnya terhadap frequency berbeda. Karena itu, parameter yang paling informatif bergantung pada jenis mesin dan failure mode yang dicari.
Mengapa Vibration Velocity Sering Dipakai untuk Pemeriksaan Umum?
Velocity RMS banyak digunakan untuk melihat severity getaran broad-band pada rotating machinery. Parameter ini memberikan keseimbangan yang baik terhadap energi getaran pada rentang frequency yang umum dijumpai pada mesin industri.
ISO 20816 series menggunakan pengukuran vibration magnitude pada machine parts untuk berbagai kelompok mesin, dengan part yang berbeda sesuai tipe asset.
Namun satu nilai velocity tidak langsung memberi diagnosis.
Misalnya overall velocity naik dari 2 mm/s menjadi 6 mm/s. Informasi ini memberi sinyal bahwa kondisi berubah, tetapi penyebabnya masih dapat berupa:
- imbalance;
- misalignment;
- mechanical looseness;
- resonance;
- hydraulic problem;
- bearing degradation;
- perubahan process load.
Untuk diagnosis, waveform dan frequency spectrum biasanya diperlukan.
Mengapa Acceleration Penting untuk Bearing?
Defect kecil pada rolling element bearing dapat menimbulkan impact saat bagian yang rusak melewati load zone. Impact tersebut menghasilkan komponen high-frequency yang sering lebih terlihat pada acceleration dibandingkan velocity overall.
Karena itu, bearing diagnosis sering menggunakan:
- acceleration spectrum;
- enveloped acceleration;
- crest factor;
- kurtosis;
- bearing fault frequencies;
- trend high-frequency energy.
Characteristic frequencies pada bearing antara lain:
- BPFO atau Ball Pass Frequency Outer Race;
- BPFI atau Ball Pass Frequency Inner Race;
- BSF atau Ball Spin Frequency;
- FTF atau Fundamental Train Frequency.
Ketika peak muncul pada fault frequency dan harmonics yang sesuai, analyst dapat memperkuat dugaan lokasi defect. Namun diagnosis harus mempertimbangkan RPM aktual, bearing geometry, load, resonance, dan kualitas signal.
Kapan Displacement Lebih Relevan?
Displacement menggambarkan pergerakan fisik relatif besar dan cenderung lebih informatif pada getaran frekuensi rendah atau shaft motion tertentu.
Pada large rotating machinery dengan journal bearings, shaft relative vibration dapat menjadi parameter yang sangat penting. Pada mesin kecil dengan rolling element bearings, housing acceleration atau velocity sering lebih praktis.
Karena itu, tidak ada satu parameter yang selalu terbaik untuk semua mesin.
Mengapa Satu Angka Overall Vibration Belum Cukup?
Bayangkan dua mesin sama-sama menunjukkan 5 mm/s RMS.
Mesin A memiliki satu peak dominan pada 1× RPM yang sangat kuat. Ini dapat mengarah pada imbalance, walaupun perlu verifikasi tambahan.
Mesin B memiliki multiple harmonics 1×, 2×, 3× dan seterusnya dengan pola tertentu. Ini dapat mengarah ke looseness atau nonlinearity.
Angka overall keduanya mungkin sama, tetapi fault pattern-nya berbeda.
FFT Mengubah Signal Waktu Menjadi Spectrum
Fast Fourier Transform atau FFT memecah vibration waveform menjadi komponen frequency. Spectrum membuat analyst dapat melihat apakah energy terkonsentrasi pada:
- 1× running speed;
- 2× running speed;
- blade-pass frequency;
- gear-mesh frequency;
- bearing fault frequency;
- harmonics;
- sidebands;
- random high-frequency components.
Inilah sebabnya vibration analyzer dengan FFT memberi informasi diagnosis jauh lebih kaya dibandingkan meter yang hanya menampilkan satu nilai overall.
Kerusakan Apa Saja yang Dapat Mengubah Getaran?
| Potential fault | Pola yang sering dicari | Catatan |
|---|---|---|
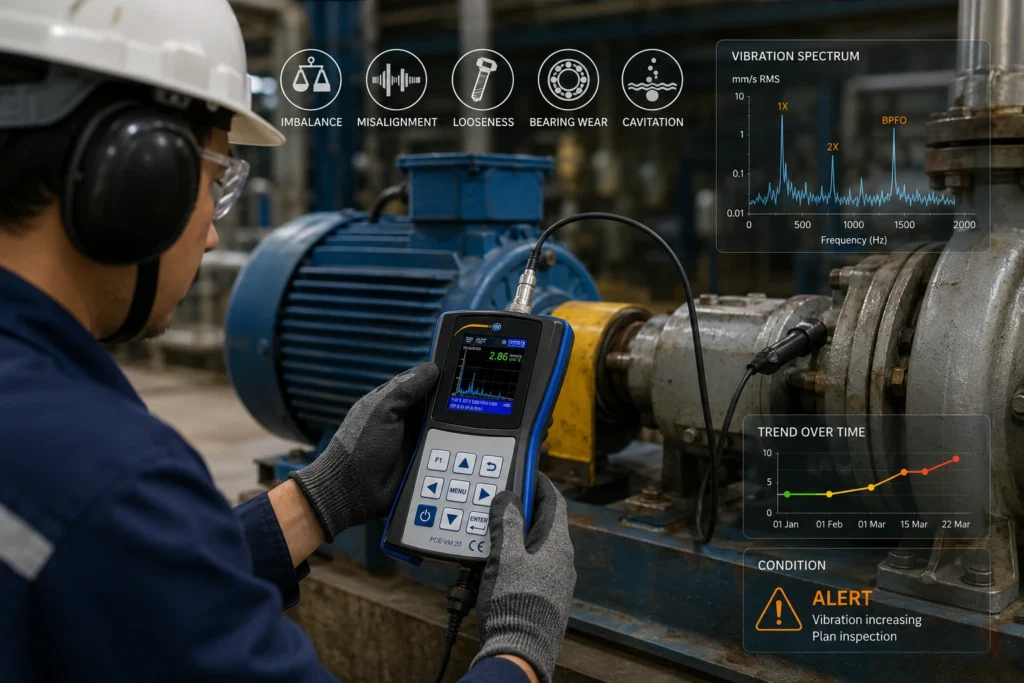
| Imbalance | Dominan 1× running speed | Harus dibedakan dari resonance dan sumber 1× lain |
| Misalignment | 1×, 2×, axial vibration, harmonics | Pola bergantung jenis coupling dan severity |
| Mechanical looseness | Multiple harmonics, nonlinear response | Dapat berasal dari bearing fit, support, base, atau fastener |
| Bearing wear | High-frequency energy, envelope fault frequencies | Early fault dapat belum terlihat pada overall velocity |
| Cavitation | Broadband/random energy dan process symptoms | Perlu dikaitkan dengan suction, flow, NPSH, dan pressure |
| Bent shaft | Running-speed components dan axial/radial pattern | Perlu konfirmasi alignment/runout |
| Gear defect | Gear mesh frequency, harmonics, sidebands | RPM dan jumlah teeth perlu diketahui |
Tabel tersebut merupakan arah diagnosis, bukan aturan otomatis. Satu pattern dapat mempunyai lebih dari satu penyebab. Vibration analysis harus dibaca bersama operating data dan inspeksi mekanis.
Mengapa Trending Lebih Penting daripada Satu Kali Pengukuran?
Satu kali pembacaan hanya memberi snapshot.
Misalnya vibration velocity sebuah motor 4,0 mm/s. Apakah itu buruk?
Jawabannya bergantung pada:
- jenis dan power mesin;
- mounting/foundation;
- RPM;
- measurement location;
- applicable standard;
- historical baseline;
- load saat pengukuran.
Jika mesin tersebut selama dua tahun stabil di 1,2 mm/s lalu dalam tiga minggu naik menjadi 4,0 mm/s, perubahan itu penting bahkan sebelum mencapai limit tertentu.
ISO 20816-3 secara eksplisit menyediakan guidance baik untuk steady running vibration values maupun changes in vibration magnitude. Ini mendukung pendekatan condition monitoring yang tidak hanya melihat absolute threshold.
Trend Membantu Melihat Kecepatan Degradasi
Perhatikan contoh:
| Tanggal | Velocity RMS | Catatan |
|---|---|---|
| 1 Jan | 1,4 mm/s | Baseline |
| 1 Feb | 1,5 mm/s | Stabil |
| 1 Mar | 1,8 mm/s | Mulai naik |
| 15 Mar | 2,4 mm/s | Trend meningkat |
| 22 Mar | 3,6 mm/s | Perlu diagnosis dan planning |
Angka tersebut hanya ilustrasi. Yang penting adalah bentuk trend. Kenaikan yang semakin cepat dapat membutuhkan respons berbeda dari mesin yang stabil pada level sedikit tinggi selama bertahun-tahun.
Kondisi Operasi Harus Dibuat Sebanding
Kesalahan umum dalam trending adalah membandingkan data yang diambil pada kondisi berbeda.
Pompa pada 40% flow dapat mempunyai vibration pattern berbeda dari pompa pada best efficiency region. Fan dengan damper berubah dapat mengalami aerodynamic excitation berbeda. Motor dengan variable-frequency drive juga menghasilkan speed dan frequency components yang berubah.
Karena itu, catat:
- RPM;
- load;
- flow;
- pressure;
- valve position;
- temperature;
- product/process condition;
- waktu sejak startup;
- arah measurement.
Trend yang konsisten membutuhkan measurement point dan operating state yang konsisten.
Studi Kasus 1: Pompa Distribusi Air Masih Beroperasi, tetapi Vibration Analysis Menemukan Fault Serius
Penelitian Hernawan Novianto dan Sujono yang diterbitkan pada 2025 dalam Jurnal Polimesin menganalisis clean water distribution pump pada sebuah oil and gas training center.
Pompa masih menjalankan fungsi distribusi air, tetapi peningkatan noise mengindikasikan potensi masalah. Peneliti melakukan vibration analysis dalam arah axial, radial, dan tangential menggunakan vibration analyzer dan menganalisis spectrum.
Hasil diagnosis menunjukkan:
- extreme motor free-end bearing looseness: severity 99/100;
- serious motor free-end bearing wear: 72/100;
- serious motor drive-end bearing looseness: 53/100;
- moderate motor drive-end bearing wear: 37/100.
Berdasarkan evaluasi penelitian, free-end bearing direkomendasikan untuk diganti, sedangkan drive-end bearing hanya direkomendasikan beroperasi dalam waktu pendek sebelum tindakan maintenance.
Apa yang Penting dari Kasus Ini?
Mesin belum harus berhenti total untuk mempunyai fault yang serius.
Output proses masih dapat tersedia sementara mechanical condition telah menurun. Tanpa measurement, maintenance mungkin hanya memiliki satu indikator subjektif berupa noise. Dengan vibration spectrum, fault dapat dipersempit menjadi looseness dan bearing wear dengan severity yang berbeda pada masing-masing posisi.
Inilah alasan pemeriksaan getaran dilakukan ketika mesin masih berjalan, bukan setelah bearing sudah hancur.
Studi Kasus 2: Early-Stage Bearing Wear Terdeteksi dari BPFO dan BPFI
Studi Nota Effiandi, Muhammad Satria Efendi Syahra, Muh Anhar, Yuliarman, dan Yuli Yetri diterbitkan pada Desember 2025 dalam Journal of Applied Mechanical Engineering Technology and Innovation.
Penelitian dilakukan pada centrifugal pump unit 731PU1205 F2 di PT Sari Dumai Oleo. Data vibration diambil pada posisi 3V dan 3H dengan fokus pada:
- velocity spectrum;
- enveloped acceleration;
- BPFO;
- BPFI;
- BSF;
- FTF.
Spectrum menunjukkan peak yang sesuai dengan BPFO dan BPFI. Peneliti menginterpretasikan hasil tersebut sebagai early-stage wear pada komponen bearing.
Kasus ini memperlihatkan keterbatasan pertanyaan “apakah mesin terasa bergetar kuat?”. Early bearing defect tidak selalu membutuhkan overall vibration yang dramatis. Fault dapat lebih dahulu terlihat pada frequency domain atau enveloped acceleration.
Studi Kasus 3: Pump Vibration di Refinery Balikpapan Turun Setelah Bearing Diperbaiki
Studi yang diterbitkan pada 2024 dalam Rekayasa Mekanika melakukan periodic vibration monitoring pada pump di PT Pertamina International Refinery Balikpapan.
Pada pengukuran 17 Januari 2023, nilai vibration yang tinggi dilaporkan pada titik NDE pump:
- vertical velocity: sekitar 27,041 mm/s;
- horizontal velocity: sekitar 28,21 mm/s;
- horizontal casing: sekitar 28,539 mm/s;
- axial velocity: sekitar 26,89 mm/s.
Spectrum menunjukkan random high-frequency component yang diinterpretasikan peneliti sebagai indikasi bearing yang tidak bekerja dengan baik. Setelah repair, overall vibration di posisi DE dan NDE kembali ke level yang dinilai permissible dalam evaluasi penelitian.
Pelajarannya
Vibration monitoring tidak hanya digunakan untuk menemukan fault. Pengukuran setelah repair juga digunakan untuk memverifikasi apakah tindakan maintenance benar-benar memperbaiki dynamic condition mesin.
Tanpa post-maintenance measurement, teknisi hanya tahu komponen sudah diganti. Dengan measurement, teknisi dapat melihat apakah signature getaran memang membaik.
Bagaimana Pemeriksaan Getaran Mesin Dilakukan?
Untuk route-based condition monitoring sederhana, alurnya dapat dibuat sebagai berikut.
- Tentukan asset dan measurement point. Mulai dari pump, motor, fan, blower, gearbox, compressor, atau asset rotating yang critical.
- Beri ID pada setiap titik. Misalnya M1-DE-H, M1-DE-V, M1-NDE-H.
- Catat RPM dan operating condition. Data tanpa konteks lebih sulit dibandingkan.
- Pasang accelerometer secara konsisten. Gunakan magnetic mount atau stud bila sesuai.
- Ukur overall velocity. Gunakan sebagai screening dan trend severity.
- Ukur acceleration/high frequency bila bearing menjadi concern.
- Simpan waveform atau FFT bila abnormal.
- Bandingkan dengan baseline dan standard applicable.
- Buat recommendation. Continue monitoring, inspect, lubricate, align, balance, atau shutdown berdasarkan risk.
- Ukur ulang setelah maintenance. Verifikasi hasil tindakan.
Di Mana Sensor Sebaiknya Ditempatkan?
Sensor biasanya ditempatkan sedekat mungkin dengan bearing housing atau load path yang relevan.
Pada motor-pump set, measurement route dapat mencakup:
- motor drive end horizontal;
- motor drive end vertical;
- motor drive end axial;
- motor non-drive end horizontal;
- motor non-drive end vertical;
- pump drive end horizontal;
- pump drive end vertical;
- pump non-drive end;
- axial point bila diperlukan.
Kenapa Arah Measurement Penting?
Fault mechanical tertentu menghasilkan respons lebih kuat pada arah tertentu. Misalignment dapat menghasilkan axial component yang kuat pada konfigurasi tertentu. Structural looseness dapat dominan pada satu arah karena stiffness support tidak sama.
Jika bulan pertama mengukur horizontal lalu bulan kedua vertical, trend tidak valid.
Mounting Sensor Juga Memengaruhi Signal
Handheld probe memang cepat, tetapi repeatability dan high-frequency response dapat lebih buruk dibandingkan magnetic base atau stud mounting yang dipasang konsisten.
Untuk bearing analysis, coupling sensor yang buruk dapat menghilangkan sebagian high-frequency information yang justru diperlukan untuk early fault.
Kesalahan Umum dalam Vibration Monitoring
1. Hanya Mengukur Ketika Mesin Sudah Berisik
Tanpa baseline, analyst kehilangan referensi kondisi sehat. Program monitoring sebaiknya dimulai sebelum fault terlihat jelas.
2. Menggunakan Alarm yang Sama untuk Semua Mesin
ISO 20816 memiliki part yang berbeda menurut machine type dan scope. Generic alarm yang tidak sesuai asset dapat terlalu sensitif atau justru terlambat.
3. Tidak Mencatat RPM
Frequency analysis sangat bergantung running speed. Tanpa RPM, 1×, 2×, sideband, dan fault relationships lebih sulit dibaca.
4. Measurement Point Berubah
Beda beberapa sentimeter, beda angle, atau beda mounting dapat mengubah signal.
5. Hanya Melihat Overall Value
Overall bagus untuk screening, tetapi early bearing fault dapat berada pada high-frequency spectrum sebelum overall severity naik besar.
6. Tidak Menghubungkan Data dengan Process Condition
Pump cavitation atau hydraulic instability dapat terlihat seperti mechanical vibration. Flow dan pressure perlu diperiksa.
7. Mengganti Bearing tanpa Mencari Root Cause
Jika penyebabnya misalignment, imbalance, lubrication issue, atau soft foot, bearing baru dapat rusak lagi.
8. Tidak Mengukur Setelah Repair
Maintenance selesai secara administrasi belum tentu berarti dynamic condition sudah normal.
Cara Membuat Program Monitoring Getaran Sederhana
Perusahaan tidak harus langsung memasang ratusan wireless sensor. Program dapat dimulai dari route manual yang disiplin.
Tahap 1: Pilih Asset Critical
Prioritaskan mesin yang jika gagal akan:
- menghentikan produksi;
- menimbulkan risiko keselamatan;
- merusak equipment lain;
- mempunyai lead time spare part lama;
- menyebabkan biaya downtime besar.
Tahap 2: Buat Baseline
Ambil data ketika mesin diketahui dalam kondisi baik setelah commissioning atau overhaul. Simpan velocity, acceleration, spectrum, RPM, load, dan process condition.
Tahap 3: Tentukan Interval
Asset critical dapat diperiksa lebih sering daripada asset noncritical. Interval harus mempertimbangkan failure development rate dan operating hours.
Tahap 4: Gunakan Trend dan Alarm
Jangan hanya alarm berdasarkan angka standard. Gunakan juga relative change dari baseline.
Tahap 5: Buat Workflow Tindakan
| Status | Contoh tindakan |
|---|---|
| Stable | Lanjut route normal |
| Trend naik ringan | Perpendek interval monitoring |
| Pattern fault teridentifikasi | Planning inspeksi/maintenance |
| Rapid rise atau severity tinggi | Risk assessment dan tindakan segera |
| Setelah repair | Re-baseline dan verifikasi spectrum |
Tujuan vibration program bukan menghasilkan sebanyak mungkin grafik. Tujuannya menghasilkan keputusan maintenance yang lebih tepat.
Instrumen yang Berkaitan dengan Pemeriksaan Getaran Mesin
Untuk inspeksi mesin industri, pilih vibration meter berdasarkan kedalaman analisis yang dibutuhkan. Screening overall vibration dapat dilakukan dengan meter sederhana, sedangkan bearing diagnosis dan troubleshooting lebih terbantu dengan FFT, data logging, dan external accelerometer.
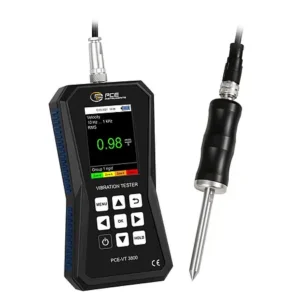
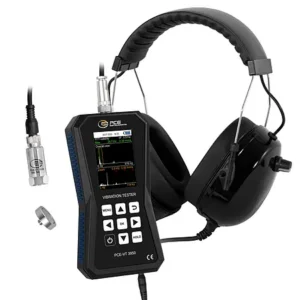
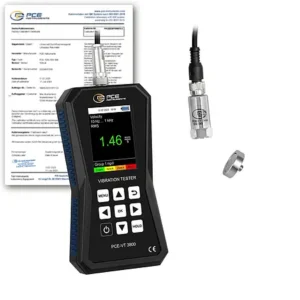
1. PCE-VT 3800S untuk Route Monitoring dan Trending
PCE-VT 3800S menggunakan sensor eksternal dan mengukur acceleration, velocity, serta displacement.
Spesifikasi pada Alat-Test.Com mencantumkan:
- acceleration hingga 399,9 m/s²;
- velocity hingga 399,9 mm/s;
- displacement hingga 3,9 mm;
- RMS, peak, peak-to-peak, dan crest factor;
- manual memory dan data logger;
- software untuk graphing dan export CSV;
- operating time sekitar 15–20 jam.
Alat juga menyediakan evaluasi otomatis yang pada spesifikasi produk masih direferensikan ke ISO 10816-3. Untuk evaluasi compliance atau acceptance saat ini, pengguna harus memastikan standard yang berlaku untuk machine class-nya, karena ISO 20816-3:2022 merupakan standard ISO yang lebih baru untuk industrial machinery dalam ruang lingkup part tersebut.
Lihat PCE-VT 3800S di Alat-Test.Com
2. PCE-VM 20-ICA untuk FFT dan Analisis Lebih Mendalam
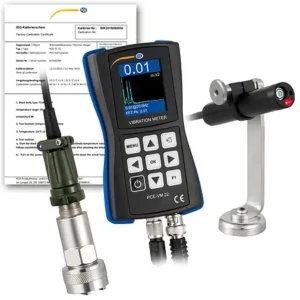
PCE-VM 20-ICA menyediakan measurement acceleration, velocity, displacement, frequency, RPM, serta real-time FFT spectrum.
Halaman produk mencantumkan:
- acceleration sampai 200 m/s²;
- velocity sampai 200 mm/s RMS;
- displacement sampai 2.000 µm peak-to-peak;
- FFT spectrum;
- 4 GB microSD;
- USB interface;
- sertifikat kalibrasi ISO dalam paket ICA.
Fitur spectrum membuat perangkat ini lebih sesuai untuk troubleshooting ketika overall vibration menunjukkan perubahan dan maintenance ingin melihat frequency components yang menjadi sumbernya.
Lihat PCE-VM 20-ICA di Alat-Test.Com
Untuk pembahasan yang lebih spesifik mengenai penggunaan vibration meter dalam predictive maintenance, alat-test.com juga memiliki artikel PCE-VT 3800 untuk Pemeliharaan Prediktif di Industri.
Catatan: vibration meter tidak otomatis memberikan root cause hanya dari satu angka. Diagnosis yang kuat membutuhkan measurement point konsisten, RPM, operating condition, trend, spectrum, machine geometry, serta verifikasi lapangan. Gunakan standard ISO yang benar sesuai tipe mesin dan scope pengukuran.
Kesimpulan
Mesin yang masih berjalan normal tetap perlu diperiksa getarannya karena mechanical degradation dapat berkembang sebelum fungsi mesin benar-benar hilang.
Bearing wear, looseness, misalignment, imbalance, cavitation, bent shaft, dan gear defect dapat mengubah vibration signature. Sebagian fault meningkatkan overall velocity. Sebagian lain lebih dahulu muncul sebagai high-frequency acceleration, harmonics, sidebands, atau characteristic bearing frequencies.
Studi pompa distribusi air tahun 2025 menunjukkan mesin yang masih beroperasi dapat mempunyai extreme bearing looseness dengan severity 99/100 serta serious bearing wear. Studi centrifugal pump di PT Sari Dumai Oleo menemukan early-stage bearing wear melalui BPFO dan BPFI. Studi refinery Balikpapan menunjukkan vibration puluhan mm/s pada bearing yang bermasalah dan penurunan vibration setelah repair.
Karena itu, vibration monitoring sebaiknya digunakan sebelum failure, bukan setelah failure.
Pendekatan yang paling berguna adalah:
buat baseline → ukur pada titik yang sama → catat operating condition → lihat trend → analisis spectrum bila berubah → lakukan maintenance → ukur ulang setelah repair.
Dengan pola tersebut, getaran berubah dari sekadar “mesin terasa bergetar” menjadi data condition monitoring yang dapat digunakan untuk merencanakan maintenance.
Pertanyaan yang Sering Diajukan
Apakah mesin yang tidak berisik tetap perlu diperiksa getarannya?
Ya. Beberapa bearing fault dan perubahan mekanis dapat terlihat pada vibration spectrum sebelum noise cukup kuat untuk dikenali operator.
Apakah semua mesin yang bergetar berarti rusak?
Tidak. Semua rotating machinery menghasilkan getaran. Yang dinilai adalah magnitude, frequency pattern, perubahan terhadap baseline, dan kesesuaiannya dengan machine condition serta standard yang applicable.
Parameter apa yang paling umum untuk vibration monitoring?
Velocity RMS umum digunakan untuk overall severity. Acceleration berguna untuk komponen high-frequency dan bearing diagnosis. Displacement digunakan pada aplikasi tertentu terutama low-frequency motion atau shaft vibration.
Apakah overall vibration cukup untuk mendeteksi bearing rusak?
Tidak selalu. Early bearing defect dapat muncul lebih jelas pada high-frequency acceleration atau envelope spectrum sebelum overall velocity meningkat besar.
Apa itu FFT pada vibration analyzer?
FFT atau Fast Fourier Transform memisahkan signal getaran menjadi frequency components. Ini membantu analyst menghubungkan peak dengan running speed, bearing frequencies, gear mesh, blade pass, dan sumber vibration lain.
Berapa mm/s yang dianggap terlalu tinggi?
Tidak ada satu angka universal untuk semua mesin. Gunakan part ISO 20816 yang applicable, machine class, foundation, operating speed, dan manufacturer guidance. Trend mesin sendiri juga penting.
Apakah ISO 10816 masih digunakan?
Banyak alat dan dokumen lama masih mereferensikan ISO 10816. Seri ISO 20816 telah menggantikan atau mengembangkan berbagai bagian evaluasi vibration tersebut. Untuk industrial machinery tertentu, ISO 20816-3:2022 adalah referensi current yang perlu diperiksa ruang lingkupnya.
Seberapa sering getaran mesin harus diukur?
Tergantung criticality, operating hours, failure history, dan kecepatan perkembangan fault. Asset kritis dapat membutuhkan monitoring lebih sering atau continuous monitoring, sedangkan asset noncritical dapat menggunakan route periodik.
Kenapa hasil getaran berubah setelah load berubah?
Dynamic force, hydraulic condition, structural response, dan excitation frequency dapat berubah bersama load. Karena itu, trending sebaiknya membandingkan operating condition yang sebanding.
Apakah vibration monitoring bisa menggantikan thermal inspection?
Tidak. Keduanya melihat failure mechanism yang berbeda dan saling melengkapi. Vibration sangat kuat untuk mechanical dynamics, sedangkan thermal inspection dapat menemukan heating, electrical connection issue, friction, dan masalah thermal lainnya.
Apakah setelah mengganti bearing perlu ukur getaran lagi?
Ya. Post-maintenance measurement membantu memverifikasi bahwa vibration menurun, alignment benar, dan tidak ada masalah baru setelah assembly.
Sumber dan Referensi
- International Organization for Standardization. ISO 20816-3:2022. Mechanical vibration — Measurement and evaluation of machine vibration — Part 3: Industrial machinery above 15 kW and 120–30,000 r/min.
- International Organization for Standardization. ISO 20816-1:2016. General guidelines for measurement and evaluation of machine vibration.
- Mohd Ghazali, M. H., dan Rahiman, W. 2021. Vibration Analysis for Machine Monitoring and Diagnosis: A Systematic Review. Shock and Vibration, 2021, 9469318.
- Novianto, H., dan Sujono. 2025. Vibration Analysis for Failure Detection in Clean Water Distribution Pumps: A Case Study in an Oil and Gas Training Center. Jurnal Polimesin, 23(1).
- Effiandi, N., Syahra, M. S. E., Anhar, M., Yuliarman, dan Yetri, Y. 2025. An Investigation of Frequency Spectrum Analysis for the Detection of Bearing Damage in Centrifugal Pump Unit 731PU1205 F2. Journal of Applied Mechanical Engineering Technology and Innovation, 1(2), 62–69.
- Panjaitan, F. B. 2024. Analisis Vibrasi pada Pompa. Rekayasa Mekanika: Jurnal Ilmiah Teknik Mesin, 7(2), 53–58.
- Weriono, Isra, A., dan Nazaruddin. 2022. Identifikasi Getaran Mekanis Thrust Bearing Pompa Sulzer Bingham yang Mengalami Kegagalan. Journal of Mechanical Engineering Manufactures Materials and Energy, 6(2), 130–136.
- Vibration Monitoring for Defect Diagnosis of Rolling Element Bearings as a Predictive Maintenance Tool: Comprehensive Case Studies. NDT & E International, 39(4), 293–298.
- Soto-Ocampo, C. R., Mera, J. M., Cano-Moreno, J. D., dan Garcia-Bernardo, J. L. 2020. Low-Cost, High-Frequency, Data Acquisition System for Condition Monitoring of Rotating Machinery through Vibration Analysis — Case Study. Sensors, 20(12), 3493.
-

Accelerometer PCE-VT 3800S
Lihat Produk -
Accelerometer PCE-VT 3700
Lihat Produk -
Accelerometer PCE-VT 1100
Lihat Produk -
Accelerometer PCE-VM 22-ICA incl. ISO Calibration Certificate
Lihat Produk -
Accelerometer PCE-VDL 16I
Lihat Produk -
Accelerometer PCE-VT 3950
Lihat Produk -
Accelerometer PCE-VT 3800-ICA incl. ISO Calibration Certificate
Lihat Produk -
Accelerometer PCE-VT 204-ICA incl. ISO Calibration Certificate
Lihat Produk