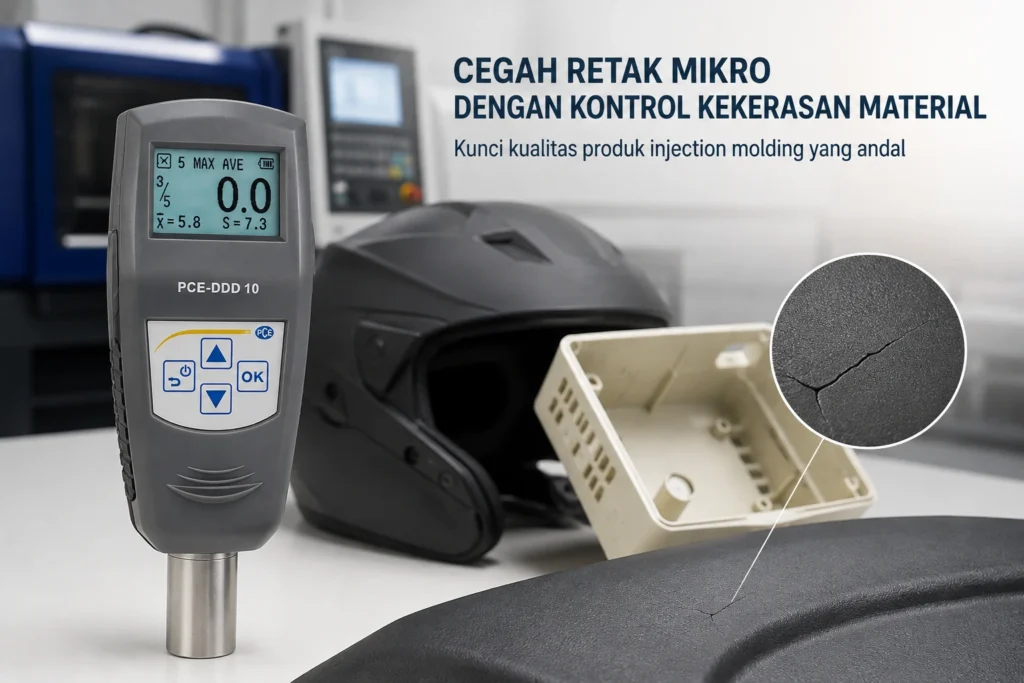
Garis rambut halus yang tiba-tiba muncul di permukaan casing elektronik atau helm setelah proses injection molding adalah mimpi buruk bagi setiap engineer manufaktur. Produk yang baru saja dikeluarkan dari cetakan tampak sempurna, tetapi beberapa jam kemudian—atau saat proses perakitan—retakan halus mulai terlihat. Reject bertambah, biaya produksi membengkak, dan jadwal pengiriman terancam. Masalah ini seringkali membingungkan karena penyebab retak mikro injection molding tidak tunggal; interaksi antara parameter proses, desain cetakan, dan karakteristik material polimer keras menentukan apakah produk akhir akan bebas cacat atau justru menyimpan tegangan internal yang siap menjadi retak mikro. Memahami akar masalah dan menerapkan langkah pencegahan yang sistematis menjadi kunci untuk menekan angka reject dan menjaga integritas produk.
Daftar Isi
- Faktor Utama Penyebab Retak Mikro Injection Molding
- Akar Penyebab Retak Mikro pada Polimer Keras: Analisis Mendalam
- Faktor Proses: Parameter Injeksi yang Menciptakan Tegangan Internal
- Faktor Desain Mold dan Produk: Konsentrasi Tegangan di Titik Tertentu
- Faktor Material: Variasi Kepadatan dan Kekerasan Antar Batch
- Pengaruh Pendinginan: Tegangan Termal Akibat Perbedaan Suhu
- Mengapa Kontrol Kekerasan Material (Shore D) Krusial untuk Mencegah Retak Mikro?
- Solusi Praktis: Strategi Pencegahan Retak Mikro di Lini Produksi
- Optimasi Parameter Proses
- Perbaikan Desain Mold dan Produk
- Kontrol Pendinginan yang Merata
- Manajemen Material yang Disiplin
- Implementasi Kontrol Kualitas Material
- Studi Kasus: Penerapan pada Helm, Casing Elektronik, dan Komponen Resin Keras
- Helm: Integritas Struktural yang Tidak Bisa Ditawar
- Casing Elektronik: Perlindungan dan Estetika
- Komponen Resin Keras: Ketahanan Terhadap Tegangan Sisa
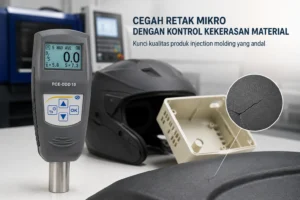
- Peran Durometer Digital PCE-DDD 10 dalam Quality Control Material
- Kesimpulan
- FAQ
- Apa perbedaan utama antara retak mikro, retak rambut, dan cacat permukaan lainnya pada produk plastik?
- Apakah retak mikro selalu terlihat secara visual, atau bagaimana cara mendeteksinya secara efektif di lini produksi?
- Bagaimana cara menentukan nilai kekerasan Shore D yang tepat untuk aplikasi produk tertentu seperti helm atau casing elektronik?
- Apakah durometer PCE-DDD 10 dapat digunakan untuk semua jenis polimer keras, atau ada batasan material tertentu?
- Selain kekerasan material, parameter proses apa yang paling sering menjadi penyebab retak mikro dan bagaimana cara mengoptimalkannya?
- Apakah ada standar industri (seperti ISO atau ASTM) yang mengatur tentang pengujian kekerasan Shore D untuk plastik?
Faktor Utama Penyebab Retak Mikro Injection Molding
Retak mikro, yang juga dikenal sebagai retak rambut, adalah retakan halus seperti serat rambut yang muncul pada permukaan atau bagian dalam produk polimer keras. Karakteristik utamanya adalah dimensinya yang sangat tipis dan seringkali tidak terlihat oleh mata telanjang pada tahap awal pembentukan. Retakan ini baru terdeteksi ketika produk telah didinginkan, mengalami proses perakitan, atau bahkan setelah digunakan dalam waktu tertentu.
Yang membedakan retak mikro dari cacat permukaan lain seperti sink mark, flash, atau weld line adalah sifatnya yang lebih berbahaya. Sink mark adalah cekungan kecil akibat penyusutan material, flash adalah kelebihan material tipis di garis cetakan, dan weld line adalah garis pertemuan dua aliran lelehan. Ketiganya umumnya terlihat langsung dan tidak selalu mengancam integritas struktural. Retak mikro, sebaliknya, adalah indikasi awal kegagalan material yang dapat berkembang menjadi retakan besar dan menyebabkan produk patah atau kehilangan fungsinya.
Pada produk seperti helm, casing elektronik, dan komponen resin keras, keberadaan retak mikro tidak bisa dianggap sepele. Helm yang mengalami retak mikro pada lapisan luarnya berisiko kehilangan kemampuan menyerap benturan. Casing elektronik yang retak dapat membiarkan debu dan kelembaban masuk, merusak komponen internal yang sensitif. Identifikasi cacat produk dan kerusakan mold pada proses injection molding menjadi perhatian serius di industri karena dampaknya langsung pada kualitas dan keamanan produk akhir.
Akar Penyebab Retak Mikro pada Polimer Keras: Analisis Mendalam
Retak mikro tidak muncul tanpa sebab. Ada tiga kelompok faktor utama yang saling berinteraksi dan berkontribusi terhadap terbentuknya tegangan internal yang akhirnya memicu retakan: faktor proses, faktor desain mold dan produk, serta faktor material.
Faktor Proses: Parameter Injeksi yang Menciptakan Tegangan Internal
Parameter proses injection molding memiliki pengaruh dominan terhadap munculnya tegangan sisa pada produk. Tekanan injeksi yang terlalu tinggi memaksa lelehan polimer masuk ke dalam rongga cetakan dengan kekuatan berlebih. Molekul polimer yang seharusnya berada dalam kondisi rileks justru terkunci dalam keadaan tertekan. Ketika produk dikeluarkan dari cetakan, tegangan internal ini mencari jalan keluar dan termanifestasi sebagai retak mikro.
Kecepatan injeksi yang terlalu cepat juga bermasalah. Aliran lelehan yang bergerak sangat cepat menciptakan gesekan antar molekul yang menghasilkan panas berlebih dan distribusi tegangan yang tidak merata. Waktu holding atau tekanan tahan yang terlalu lama memperparah kondisi ini karena material terus ditekan bahkan setelah rongga cetakan terisi penuh. Tekanan pemrosesan yang terlalu besar, kecepatan yang terlalu cepat, dan waktu tekanan holding yang terlalu lama akan menyebabkan tegangan internal terlalu besar dan akhirnya memicu retak.
Faktor Desain Mold dan Produk: Konsentrasi Tegangan di Titik Tertentu
Desain cetakan dan geometri produk menentukan bagaimana tegangan didistribusikan selama proses pendinginan dan ejeksi. Sistem ejeksi yang tidak seimbang memberikan gaya dorong yang tidak merata pada produk. Satu sisi terdorong lebih kuat daripada sisi lainnya, menciptakan tegangan geser yang dapat memicu retakan halus.
Sudut tajam pada desain produk adalah titik rawan konsentrasi tegangan. Pada area ini, tegangan yang seharusnya tersebar merata justru terakumulasi pada satu titik. Ketebalan dinding yang tidak merata juga bermasalah karena area yang lebih tipis mendingin lebih cepat daripada area yang lebih tebal. Perbedaan laju pendinginan ini menghasilkan tegangan termal internal yang signifikan. Identifikasi cacat produk dan kerusakan mold pada proses plastic injection molding menunjukkan bahwa desain mold yang buruk sering menjadi akar dari berbagai jenis cacat, termasuk retak mikro.
Faktor Material: Variasi Kepadatan dan Kekerasan Antar Batch
Konsistensi material adalah fondasi dari proses injection molding yang stabil. Sayangnya, variasi kepadatan dan kekerasan polimer antar batch produksi adalah kenyataan yang harus dihadapi. Material dengan kepadatan berbeda akan memiliki perilaku penyusutan yang berbeda pula. Ketika material menyusut secara tidak seragam selama pendinginan, tegangan internal terbentuk.
Material yang terlalu keras atau getas lebih rentan terhadap retak mikro dibandingkan material dengan tingkat keuletan yang lebih baik. Polimer keras dengan nilai kekerasan Shore D yang tinggi memiliki ketahanan impak yang lebih rendah. Ketika tegangan internal mencapai ambang batas, material getas tidak memiliki kemampuan untuk mendeformasi plastis sebelum akhirnya retak.
Pengaruh Pendinginan: Tegangan Termal Akibat Perbedaan Suhu
Sistem pendinginan cetakan yang tidak merata menciptakan gradien suhu yang signifikan pada produk. Area yang bersentuhan langsung dengan saluran pendingin mendingin lebih cepat, sementara area lain yang tidak memiliki akses pendinginan yang baik tetap panas lebih lama. Perbedaan suhu ini menghasilkan laju penyusutan yang berbeda antar bagian produk, yang pada akhirnya menciptakan tegangan termal internal. Simulasi smart injection molding dalam proses manufaktur menunjukkan bahwa kontrol temperatur cetakan yang presisi sangat mempengaruhi kualitas produk akhir.
Mengapa Kontrol Kekerasan Material (Shore D) Krusial untuk Mencegah Retak Mikro?
Di antara semua faktor penyebab retak mikro, variasi kualitas material adalah faktor yang paling sering diabaikan karena tidak terlihat langsung. Padahal, material adalah variabel awal yang menentukan bagaimana parameter proses harus diatur. Jika kekerasan material berbeda dari spesifikasi, maka parameter injeksi yang sama akan menghasilkan produk dengan kualitas berbeda.
Nilai kekerasan Shore D yang tidak konsisten antar batch menyebabkan perbedaan perilaku penyusutan dan ketahanan terhadap tegangan. Material yang lebih keras dari spesifikasi akan lebih getas dan rentan retak. Material yang lebih lunak mungkin tidak memiliki kekuatan struktural yang dibutuhkan. Kedua skenario ini sama-sama merugikan.
Pengujian kekerasan adalah metode cepat dan non-destruktif untuk memverifikasi kualitas material sebelum produksi massal. Satu pengukuran sederhana dengan durometer dapat memberikan gambaran apakah material yang diterima dari pemasok memenuhi spesifikasi yang disyaratkan. Ini jauh lebih efisien dibandingkan menunggu produk jadi dan menemukan cacat setelah proses produksi berjalan.
Kontrol kekerasan material penting dilakukan pada dua tahap kritis. Pertama, pada tahap R&D untuk menentukan spesifikasi material yang tepat untuk aplikasi tertentu. Kedua, pada tahap quality control untuk memastikan setiap batch material yang masuk ke gudang memenuhi standar yang telah ditetapkan. Skala Shore D adalah standar yang digunakan untuk material polimer keras dan karet keras, memberikan angka yang objektif dan dapat dibandingkan antar batch.
Solusi Praktis: Strategi Pencegahan Retak Mikro di Lini Produksi
Pencegahan retak mikro membutuhkan pendekatan sistematis yang mencakup optimasi proses, perbaikan desain, dan kontrol kualitas material yang ketat. Berikut adalah langkah-langkah praktis yang dapat diterapkan di lini produksi.
Optimasi Parameter Proses
Mulailah dengan menurunkan tekanan dan kecepatan injeksi secara bertahap. Amati bagaimana perubahan ini mempengaruhi kualitas produk. Jika retak mikro berkurang, berarti tekanan dan kecepatan sebelumnya memang terlalu tinggi. Persingkat waktu holding jika memungkinkan, tetapi pastikan produk tetap memiliki kepadatan yang cukup dan tidak mengalami sink mark. Penyesuaian kecepatan pembukaan cetakan dan tekanan ejeksi juga perlu dilakukan untuk mengurangi tegangan mekanis saat produk dikeluarkan dari mold.
Perbaikan Desain Mold dan Produk
Pastikan sistem ejeksi seimbang sehingga gaya dorong terdistribusi merata di seluruh permukaan produk. Tambahkan sudut draft yang cukup pada dinding vertikal untuk memudahkan pelepasan produk dari cetakan. Haluskan permukaan rongga cetakan untuk mengurangi gesekan antara produk dan mold. Pada desain produk, hindari sudut tajam dengan menambahkan fillet atau radius pada transisi antar dinding. Ini akan mendistribusikan tegangan lebih merata dan mengurangi titik konsentrasi tegangan.
Kontrol Pendinginan yang Merata
Optimalkan sistem pendinginan mold agar distribusi suhu merata di seluruh rongga cetakan. Posisikan saluran pendingin secara strategis untuk menjangkau area yang sulit didinginkan. Hindari pendinginan yang terlalu ekstrem karena perbedaan suhu yang besar antara permukaan produk dan inti material akan menciptakan tegangan termal yang signifikan. Meningkatkan suhu cetakan dapat membantu mengurangi tegangan internal karena material mendingin lebih lambat dan lebih merata.
Manajemen Material yang Disiplin
Pastikan material dikeringkan dengan benar sebelum diproses. Kelembaban dalam material akan terdegradasi menjadi uap selama proses injeksi, menciptakan gelembung dan titik lemah pada produk. Kontrol proporsi bahan daur ulang agar tidak berlebihan. Material daur ulang yang telah mengalami beberapa siklus pemanasan memiliki sifat mekanis yang lebih rendah dibandingkan material virgin. Penggunaan agen rilis yang tepat juga dapat membantu mengurangi tegangan saat produk dikeluarkan dari cetakan.
Implementasi Kontrol Kualitas Material
Langkah yang paling proaktif adalah memperkenalkan pengukuran kekerasan material pada setiap batch sebelum produksi dimulai. Dengan durometer digital Shore D, tim QC dapat memverifikasi apakah material yang akan digunakan memiliki nilai kekerasan yang sesuai spesifikasi. Jika ditemukan penyimpangan, material dapat ditolak atau parameter proses dapat disesuaikan sebelum produk cacat diproduksi dalam jumlah besar.
Studi Kasus: Penerapan pada Helm, Casing Elektronik, dan Komponen Resin Keras
Helm: Integritas Struktural yang Tidak Bisa Ditawar
Helm adalah produk yang mengutamakan keselamatan penggunanya. Material helm harus memiliki ketahanan benturan tinggi untuk melindungi kepala dari cedera. Retak mikro pada helm adalah masalah serius karena dapat mengurangi kemampuan material dalam menyerap energi benturan. Kontrol kekerasan Shore D memastikan material helm memiliki keseimbangan antara kekakuan dan ketangguhan. Material yang terlalu keras akan getas dan mudah retak saat terkena benturan, sementara material yang terlalu lunak tidak akan memberikan perlindungan yang cukup.
Casing Elektronik: Perlindungan dan Estetika
Casing elektronik memiliki dua fungsi utama: melindungi komponen internal dan memberikan tampilan estetis. Retak mikro pada casing tidak hanya merusak penampilan produk, tetapi juga mengurangi kemampuannya melindungi komponen dari debu, kelembaban, dan benturan. Variasi kepadatan material dapat menciptakan titik lemah yang mudah retak saat casing terkena tekanan selama perakitan atau penggunaan normal. Pengukuran kekerasan material membantu memastikan konsistensi kualitas casing dari satu batch ke batch berikutnya.
Komponen Resin Keras: Ketahanan Terhadap Tegangan Sisa
Komponen resin keras seringkali bersifat getas dan rentan terhadap retak mikro yang disebabkan oleh tegangan sisa dari proses molding. Tegangan ini dapat terakumulasi selama proses perakitan ketika komponen dipaksa masuk ke posisinya. Pengukuran kekerasan membantu memastikan bahwa material memiliki tingkat keuletan yang cukup untuk menahan tegangan perakitan tanpa retak. Aplikasi durometer ini mencakup berbagai industri, mulai dari otomotif, aerospace, hingga produksi barang konsumen seperti sol sepatu atau komponen plastik.
Peran Durometer Digital PCE-DDD 10 dalam Quality Control Material
PCE-DDD 10 Shore D Durometer adalah alat ukur portabel yang dirancang untuk mengukur kekerasan material jenis karet keras dan termoplastik berdasarkan skala Shore D. Alat ini sangat penting dalam industri manufaktur untuk memastikan kualitas material, terutama dalam produksi komponen yang memerlukan ketahanan dan konsistensi tinggi.
Dengan akurasi tinggi hingga 0,1 unit kekerasan, PCE-DDD 10 memberikan hasil pengukuran yang andal dan presisi. Kemampuan ini memungkinkan deteksi variasi material yang sangat halus yang mungkin terlewatkan oleh alat ukur dengan resolusi lebih rendah. Dalam konteks pencegahan retak mikro, kemampuan mendeteksi perbedaan kecil dalam kekerasan material adalah keunggulan yang signifikan.
Prinsip kerja durometer ini didasarkan pada penetrasi indentor ke dalam material, di mana gaya yang diperlukan untuk menembus permukaan diukur dan dikonversi menjadi nilai kekerasan Shore D. Alat ini dilengkapi dengan kalibrasi standar dari pabrikan, sehingga pengguna dapat langsung menggunakannya tanpa perlu proses tambahan. Untuk kebutuhan yang lebih ketat, durometer ini juga dapat disertifikasi sesuai standar ISO dengan biaya tambahan, memastikan kepatuhan terhadap regulasi industri yang berlaku.
Kemudahan penggunaan adalah fitur utama lainnya. Desainnya yang ergonomis dan antarmuka digital yang intuitif memungkinkan operator dengan berbagai tingkat keahlian untuk menggunakan alat ini dengan cepat. Hasil pengukuran dapat langsung dibaca pada layar LCD, sementara fitur penyimpanan data memungkinkan pencatatan hasil untuk analisis lebih lanjut. Port USB dan perangkat lunak yang dapat diunduh memudahkan transfer data ke komputer untuk pelaporan atau dokumentasi, memungkinkan integrasi yang mulus dengan sistem manajemen kualitas perusahaan.
Produk ini dilengkapi dengan paket lengkap yang mencakup durometer, plat kalibrasi, charger, kabel USB, manual pengguna, dan tas penyimpanan. Pengguna dapat langsung memanfaatkan alat ini tanpa perlu membeli aksesori tambahan. Dalam industri manufaktur, alat ini sering digunakan untuk memverifikasi kekerasan material sebelum proses produksi massal, mengurangi risiko cacat produk.
Kesimpulan
Retak mikro pada produk injection molding polimer keras adalah masalah kompleks yang tidak memiliki solusi tunggal. Interaksi antara parameter proses, desain mold, dan karakteristik material menentukan apakah produk akhir akan bebas cacat atau menyimpan tegangan internal yang siap menjadi retakan. Pencegahan yang efektif membutuhkan pendekatan holistik yang mencakup optimasi proses, perbaikan desain, dan kontrol kualitas material yang ketat.
Pengukuran kekerasan material dengan durometer Shore D adalah langkah penting dan praktis untuk memastikan konsistensi material dan mencegah cacat sebelum terjadi. Dengan memverifikasi kekerasan material pada setiap batch sebelum produksi, perusahaan dapat menghindari kerugian akibat reject produk dan meningkatkan konsistensi kualitas secara keseluruhan.
Menggunakan alat ukur presisi seperti PCE-DDD 10 adalah investasi strategis untuk meningkatkan kualitas produk dan efisiensi produksi. Dengan akurasi 0,1 unit kekerasan, kemudahan penggunaan, dan kemampuan penyimpanan data, alat ini memberikan nilai tambah yang signifikan bagi tim quality control di berbagai industri manufaktur.
FAQ
Apa perbedaan utama antara retak mikro, retak rambut, dan cacat permukaan lainnya pada produk plastik?
Retak mikro dan retak rambut adalah istilah yang sering digunakan bergantian untuk menggambarkan retakan halus seperti serat rambut pada permukaan produk plastik. Perbedaannya dengan cacat lain seperti sink mark, flash, atau weld line terletak pada sifat dan dampaknya. Sink mark adalah cekungan akibat penyusutan, flash adalah kelebihan material di garis cetakan, dan weld line adalah garis pertemuan aliran lelehan. Retak mikro lebih berbahaya karena merupakan indikasi awal kegagalan struktural yang dapat berkembang menjadi retakan besar.
Apakah retak mikro selalu terlihat secara visual, atau bagaimana cara mendeteksinya secara efektif di lini produksi?
Retak mikro seringkali tidak terlihat oleh mata telanjang pada tahap awal pembentukan. Retakan ini baru terlihat setelah produk didinginkan, mengalami proses perakitan, atau setelah digunakan. Deteksi efektif di lini produksi membutuhkan inspeksi visual yang teliti dengan pencahayaan yang baik, penggunaan kaca pembesar atau mikroskop untuk area kritis, dan pengujian non-destruktif seperti pengukuran kekerasan material untuk memverifikasi kualitas sebelum produksi massal.
Bagaimana cara menentukan nilai kekerasan Shore D yang tepat untuk aplikasi produk tertentu seperti helm atau casing elektronik?
Penentuan nilai kekerasan Shore D yang tepat dimulai dari spesifikasi produk dan persyaratan aplikasi. Untuk helm, material harus memiliki keseimbangan antara kekakuan dan ketangguhan untuk menyerap benturan. Untuk casing elektronik, material harus cukup keras untuk memberikan perlindungan struktural tetapi tidak terlalu getas sehingga mudah retak. Pengujian pada tahap R&D dengan berbagai nilai kekerasan dan pengujian prototipe adalah cara terbaik untuk menentukan spesifikasi optimal.
Apakah durometer PCE-DDD 10 dapat digunakan untuk semua jenis polimer keras, atau ada batasan material tertentu?
PCE-DDD 10 dirancang untuk mengukur kekerasan material jenis karet keras dan termoplastik berdasarkan skala Shore D. Skala Shore D digunakan untuk material yang relatif keras, seperti termoplastik keras, karet keras, dan beberapa jenis resin. Untuk material yang lebih lunak, skala Shore A atau skala lainnya mungkin lebih sesuai. Detail lebih lanjut tentang batasan material spesifik dapat dikonfirmasi melalui halaman produk atau dengan menghubungi tim kami.
Selain kekerasan material, parameter proses apa yang paling sering menjadi penyebab retak mikro dan bagaimana cara mengoptimalkannya?
Parameter proses yang paling sering menjadi penyebab retak mikro adalah tekanan injeksi yang terlalu tinggi, kecepatan injeksi yang terlalu cepat, dan waktu holding yang terlalu lama. Optimasi dilakukan dengan menurunkan tekanan dan kecepatan injeksi secara bertahap, mempersingkat waktu holding, dan memastikan suhu cetakan yang tepat. Sistem pendinginan yang merata juga penting untuk mengurangi tegangan termal.
Apakah ada standar industri (seperti ISO atau ASTM) yang mengatur tentang pengujian kekerasan Shore D untuk plastik?
Pengujian kekerasan Shore D untuk plastik dan karet diatur dalam standar internasional yang diakui. PCE-DDD 10 dapat disertifikasi sesuai standar ISO dengan biaya tambahan untuk memenuhi kebutuhan industri yang lebih ketat. Detail spesifik tentang standar yang dipatuhi dapat dikonfirmasi melalui halaman produk atau dengan menghubungi tim kami.
Konsultasi Gratis dan Penawaran Harga
Jika Anda menghadapi masalah retak mikro pada produk injection molding dan membutuhkan solusi pengukuran kekerasan material yang presisi, tim kami siap membantu. Hubungi kami melalui WhatsApp di 6285717112222 atau email ke contact@alat-test.com untuk konsultasi gratis mengenai kebutuhan pengukuran kekerasan material Anda. Kami menyediakan pengiriman cepat dengan kualitas terjamin dan harga kompetitif.
Sumber Rujukan
- Identifikasi Cacat Produk Dan Kerusakan Mold Pada Proses Plastic Injection Molding | Jurnal Teknologi Dan Riset Terapan (JATRA)
- [PDF] Identify Product Defects In The Injection Molding Process …
- Simulasi sistem produksi injection molding untuk menurunkan produk cacat pada komponen plastik | JENIUS : Jurnal Terapan Teknik Industri
- [PDF] Simulasi Smart Injection Molding dalam Proses Manufaktur
- BAB II DASAR TEORI 2.1 Tinjauan Pustaka Analisa produk …
- Jurnal Polimer Indonesia
Rekomendasi Durometer
Ketika retak mikro sudah terdeteksi pada tahap produksi, biaya perbaikan biasanya jauh lebih besar dibandingkan jika masalah tersebut dicegah sejak awal. Salah satu pendekatan yang paling efektif adalah memastikan konsistensi nilai kekerasan material polimer keras sebelum cetakan diisi, karena fluktuasi kecil pada tingkat kekerasan dapat mengubah perilaku aliran material dan tegangan sisa yang akhirnya memicu rambut-rambut halus pada permukaan produk. Untuk itu, memiliki instrumen pengukur kekerasan yang andal di lini quality control menjadi langkah preventif yang masuk akal—bukan sekadar formalitas, melainkan bagian dari sistem deteksi dini. Berikut beberapa pilihan durometer yang dapat dipertimbangkan untuk melengkapi pengujian material Anda.
-

Durometer PCE-PFG 20-ICA incl. ISO-calibration certificate
Lihat Produk -
Durometer PCE-DDO 10 Shore O
Lihat Produk -
Durometer PCE-PFG 50-ICA incl. ISO-calibration certificate
Lihat Produk -
Durometer PCE-PFG 2K
Lihat Produk -
Durometer PCE-2000N
Lihat Produk -
Durometer PCE-2000N-ICA incl. ISO calibration certificate
Lihat Produk -
Durometer PCE-DDA 10-ICA incl. ISO Calibration Certificate
Lihat Produk -
Durometer PCE-PFG 10
Lihat Produk