Tidak ada satu angka gauss yang berlaku universal sebagai batas aman residual magnetism sebelum pengelasan. Sebagian referensi menyebut ambang di kisaran 2–3 gauss, sebagian lain menoleransi hingga 15–25 gauss, dan sebagian lagi baru menganggap masalah muncul di atas 40 gauss. Perbedaan ini bukan karena salah satu sumber keliru, melainkan karena angka tersebut selalu terikat pada konteks: di titik mana medan diukur, proses las apa yang dipakai, dan komponen itu akan diproses lebih lanjut untuk keperluan apa.
Bagi teknisi las dan inspektur NDT, ketidakjelasan ini bukan sekadar perdebatan angka di atas kertas. Magnet sisa yang tidak terdeteksi bisa membuat busur las melenceng dari jalur sambungan (arc blow), menghasilkan penetrasi yang tidak merata, porositas, hingga cacat yang baru terlihat setelah uji radiografi atau ultrasonik dilakukan. Pada komponen presisi seperti poros dan bearing, magnet sisa yang sama juga bisa menarik serpihan logam saat proses permesinan atau mengganggu pembacaan alat ukur presisi.
Karena itu, pertanyaan yang lebih tepat diajukan bukan “berapa gauss batas amannya”, melainkan “spesifikasi mana yang berlaku untuk pekerjaan ini, dan bagaimana cara memverifikasinya secara benar di lapangan”. Artikel ini membahas kenapa angka acuan bisa berbeda-beda, bagaimana magnet sisa terbentuk, bagaimana cara mengukurnya dengan benar menggunakan gaussmeter, serta kesalahan-kesalahan yang paling sering membuat hasil verifikasi menyesatkan.
- Mengapa komponen baja bisa memiliki magnet sisa padahal tidak pernah ditempelkan ke magnet?
- Bagaimana magnet sisa bisa mengacaukan proses pengelasan?
- Kenapa angka “aman” berbeda-beda di setiap sumber?
- Studi kasus: dari lebih 10 gauss menjadi di bawah 3 gauss
- Kenapa mengukur di satu titik saja bisa menyesatkan?
- Bagaimana prosedur verifikasi yang benar di lapangan?
- Kesalahan umum saat memeriksa residual magnetism
- Instrumen yang sesuai untuk verifikasi ini
- Kesimpulan
- Pertanyaan yang sering diajukan
- Referensi
Mengapa Komponen Baja Bisa Memiliki Magnet Sisa Padahal Tidak Pernah Ditempelkan ke Magnet?
Material ferromagnetik seperti baja karbon menyimpan domain-domain magnetik mikroskopis yang biasanya tersusun acak. Ketika material ini terpapar medan magnet eksternal—sekecil apa pun sumbernya—sebagian domain tersebut ikut sejajar dengan arah medan. Begitu sumber medan dihilangkan, sebagian domain tetap berada pada posisi barunya. Sisa penyejajaran inilah yang disebut remanensi, atau dalam bahasa sehari-hari disebut magnet sisa.
Seberapa mudah magnet sisa ini terbentuk dan seberapa sulit dihilangkan bergantung pada gaya koersif material tersebut. Baja karbon rendah cenderung lebih mudah kehilangan magnetisasinya, sementara baja paduan atau baja dengan kekerasan tinggi cenderung menyimpannya lebih lama karena resistansinya terhadap pembalikan arah medan lebih besar.
Dalam praktik industri, magnet sisa pada pipa dan komponen baja biasanya muncul dari salah satu—atau kombinasi—sumber berikut:
- Magnetic particle inspection (MPI), yang memang sengaja memagnetisasi material untuk mendeteksi retak permukaan.
- Chuck magnetik pada mesin gerinda atau bubut, serta magnet pengangkat (lifting magnet) yang dipakai saat penanganan material.
- Arus DC di sekitar komponen, misalnya dari sistem proteksi katodik atau dari jalur pengelasan DC sebelumnya.
- Alat inspeksi dalam jalur pipa (in-line inspection/smart pig) berbasis magnetic flux leakage, yang secara sengaja menjenuhkan dinding pipa dengan medan magnet untuk mendeteksi cacat, dan menyisakan sebagian medan tersebut setelah alat lewat.
- Proses pengerjaan dingin seperti penempaan, penekukan, pemotongan, dan pengerjaan mekanis lain yang memberi tekanan pada struktur kristal material.
- Penyimpanan dalam posisi sejajar dengan medan magnet bumi dalam waktu lama, sambaran petir, atau getaran selama transportasi.
Sumber-sumber ini juga tercatat dalam pengamatan di lingkungan yang jauh dari industri perminyakan atau perkapalan sekalipun. Studi pada fasilitas deteksi gelombang gravitasi Advanced Virgo, misalnya, mencatat bahwa magnetisasi tak disengaja pada komponen ferromagnetik dapat muncul dari penempaan, penekukan, pengelasan, pemotongan, uji kekerasan, transportasi, penanganan manual, bahkan getaran mekanis biasa. Ini menegaskan bahwa magnet sisa bukan fenomena eksotis yang hanya terjadi pada kondisi khusus, melainkan konsekuensi hampir tak terhindarkan dari proses fabrikasi logam sehari-hari.
Karena banyak dari proses ini juga melibatkan magnetic particle testing (MPI) sebagai bagian dari kontrol mutu, komponen yang baru saja lolos uji NDT justru sering menjadi komponen yang paling perlu diperiksa magnet sisanya sebelum masuk ke tahap berikutnya—entah itu pengelasan, permesinan presisi, atau perakitan ke dalam mesin berputar.
Bagaimana Magnet Sisa Bisa Mengacaukan Proses Pengelasan?
Busur las pada dasarnya adalah aliran arus listrik yang membentuk medan magnetnya sendiri di sekitar jalur pengelasan. Ketika ada medan magnet sisa pada material yang berinteraksi dengan medan busur ini, arah busur bisa terdorong menyimpang dari jalur sambungan. Fenomena ini dikenal sebagai magnetic arc blow, dan lebih sering terjadi pada pengelasan DC dibanding AC karena medan busur DC bersifat searah sehingga lebih mudah “didorong” oleh medan sisa yang juga statis.
Efeknya di lapangan bervariasi: pada tingkat ringan, busur hanya sedikit bergoyang (arc wander) dan masih bisa dikendalikan operator berpengalaman. Pada tingkat yang lebih tinggi, busur bisa benar-benar melenceng dari jalur alur las, menghasilkan fusi yang tidak sempurna, porositas, atau bahkan busur padam di tengah jalan.
Satu hal yang sering luput dipahami: magnet sisa yang tampak moderat saat diukur di permukaan luar komponen bisa terkonsentrasi tajam begitu dua bagian dirapatkan untuk pengelasan (fit-up), terutama pada sambungan pipa dan alur sempit. Sebuah tinjauan teknis dari Engineer Live mencatat bahwa medan yang di ujung pipa hanya terukur puluhan gauss dapat naik hingga sekitar seribu gauss begitu terjebak dalam celah antar dua ujung pipa yang sudah dirapatkan. Artinya, pengukuran di permukaan luar sebelum fit-up bisa sangat menyesatkan bila tidak diikuti pengukuran ulang setelah komponen benar-benar dalam posisi siap las.
Kenapa Angka “Aman” Berbeda-beda di Setiap Sumber?
Bila menelusuri berbagai referensi teknis soal ambang residual magnetism, hasilnya memang tidak seragam—dan itu bukan kesalahan pengutipan. Ambang batas selalu melekat pada tiga variabel: tahap proses (pasca-MPI, sebelum las, sebelum assembly presisi), proses pengelasan yang dipakai (GTAW jauh lebih sensitif dibanding SMAW), dan spesifikasi proyek atau standar mana yang menjadi acuan kontrak.
Sebagai gambaran, berikut rentang yang paling sering dikutip di masing-masing konteks:
| Konteks / Tahap Proses | Ambang yang Umum Dikutip | Acuan yang Sering Disebut | Catatan |
|---|---|---|---|
| Pasca magnetic particle inspection, sebelum part dibersihkan/dikirim | Sekitar 2–3 gauss (0,2–0,3 mT) | ASTM E1444 / ASTM E709, dikutip berbagai praktisi NDT | Sebagian sumber menyebut 2 gauss, sebagian lain 3 gauss — tetap perlu dicek terhadap spesifikasi kontrak yang berlaku untuk pekerjaan tersebut |
| Komponen presisi: bearing, instrumen, aplikasi terkait kompas | Di bawah 1 gauss, pada sebagian kasus hingga di bawah 0,5 gauss | Spesifikasi OEM atau pelanggan, praktik industri aerospace | Ambang jauh lebih ketat karena komponen ini sensitif terhadap gangguan medan yang sangat kecil |
| Pengelasan pipa baja proses GMAW/GTAW pada proyek pipa bawah laut | Sekitar 15 gauss | Spesifikasi proyek yang merujuk standar desain pipa bawah laut | Nilai rata-rata dan nilai individual kerap dibedakan dalam spesifikasi proyek |
| Pengelasan umum (termasuk SMAW) sebelum arc blow signifikan | Gangguan mulai terasa sekitar 10–20 gauss, memberat di atas 40 gauss | Praktik welding engineering, referensi produsen baja | Titik ambang bergantung pada jenis proses las, komposisi baja, dan penempatan ground |
| Pengukuran pada celah akar (root gap) setelah fit-up | Bisa jauh lebih tinggi dibanding pengukuran di ujung komponen sebelum dirapatkan | Observasi lapangan welding engineering | Pengukuran di permukaan luar saja tidak mewakili kondisi sebenarnya di titik pengelasan |
Perlu dicatat, sebagian diskusi welding engineering yang membahas pengelasan pipa lepas pantai bahkan menyebutkan bahwa satu spesifikasi proyek mengizinkan magnet sisa rata-rata hingga 20 gauss dan nilai individual hingga 25 gauss, sementara proyek lain pada proses las yang berbeda menetapkan ambang jauh lebih rendah untuk pipa yang sama. Ini menegaskan bahwa bahkan di dalam satu industri sekalipun, angka acuan tidak otomatis bisa dipindah dari satu proyek ke proyek lain.
Sebagai perbandingan skala, medan magnet bumi sendiri hanya berkisar 0,3–0,6 gauss. Artinya, magnet sisa sebesar puluhan gauss pada permukaan pipa atau poros bisa puluhan kali lebih kuat dibanding medan latar alami yang selalu ada di sekitar kita—cukup untuk menjelaskan kenapa efeknya bisa terasa signifikan pada busur las meski secara visual komponen tampak sama sekali tidak “termagnetisasi”.
Studi Kasus: Dari Lebih 10 Gauss Menjadi di Bawah 3 Gauss
Sebuah laboratorium NDT di Bangalore, Trinity NDT, pernah menangani sebuah poros baja yang datang dengan magnet sisa lebih dari 10 gauss setelah menjalani magnetic particle inspection di fasilitas lain. Field mapping awal menunjukkan pola yang tidak biasa: medan lebih kuat di kedua ujung poros dan relatif lebih lemah di bagian tengah—indikasi bahwa magnetisasi sebelumnya kemungkinan dilakukan dengan beberapa kali penerapan medan di titik berbeda menggunakan yoke atau prod, bukan satu kali penerapan medan yang seragam sepanjang poros.
Percobaan demagnetisasi pertama dengan kumparan AC standar hanya berhasil menurunkan medan di bagian tengah poros, sementara kedua ujungnya tetap tinggi. Teknisi kemudian memetakan ulang medan di sepanjang poros dengan interval sekitar 5 cm, menyesuaikan frekuensi dan intensitas kumparan AC terhadap diameter serta perkiraan koersivitas material, lalu menangani zona-zona dengan retensi tinggi secara terpisah sebelum melakukan satu kali proses akhir menyeluruh. Setiap tahap diverifikasi ulang dengan gaussmeter kalibrasi, bukan hanya diperiksa sepintas.
Hasil akhirnya, seluruh titik pengukuran di sepanjang poros berhasil diturunkan hingga di bawah 3 gauss, dan didokumentasikan dalam catatan pengujian yang mencantumkan pembacaan awal, metode serta parameter demagnetisasi yang dipakai, dan pembacaan akhir di setiap titik. Pelajaran yang bisa diambil dari kasus ini konsisten dengan poin sebelumnya: pemeriksaan satu titik saja tidak cukup untuk memastikan komponen benar-benar bebas dari magnet sisa, terutama bila riwayat magnetisasi sebelumnya tidak seragam.
Kenapa Mengukur di Satu Titik Saja Bisa Menyesatkan?
Selain distribusi medan yang bisa tidak merata di sepanjang komponen—seperti pada studi kasus di atas—ada dua faktor teknis pada gaussmeter berbasis Hall sensor yang membuat cara mengukur sama pentingnya dengan angka yang muncul di layar.
Pertama, keluaran sensor Hall bergantung pada sudut antara vektor medan magnet dan bidang sensor. Pembacaan maksimal terjadi ketika medan tegak lurus terhadap permukaan sensor, dan menurun seiring bertambahnya penyimpangan sudut. Sebuah ulasan teknis dari EDN Asia menekankan bahwa kesalahan penyelarasan sudut probe adalah salah satu penyebab paling umum pembacaan yang lebih rendah dari nilai sebenarnya di lapangan.
Kedua, kekuatan medan magnet berkurang secara tajam seiring bertambahnya jarak dari sumbernya, terutama pada pengukuran jarak dekat. Sebuah dokumen paten mengenai metode pengukuran medan sisa pada pipa bahkan mencatat bahwa menjaga jarak probe ke permukaan tetap konsisten menjadi tantangan tersendiri pada jalur produksi, karena variasi kecil pada jarak probe-ke-permukaan bisa salah diartikan sebagai perubahan medan sisa yang sesungguhnya, padahal hanya perubahan jarak pengukuran.
Implikasinya untuk pekerjaan lapangan: dua pembacaan hanya bisa dibandingkan secara valid jika diambil dengan orientasi probe dan jarak yang konsisten. Ini juga sebabnya PCE-MFM 2400-ICA yang dibahas lebih lanjut di bagian berikutnya menggunakan sensor Hall transversal—berbeda dari varian axial pada model yang sama, yang membaca komponen medan sepanjang sumbu probe. Sensor transversal membaca komponen medan yang tegak lurus terhadap badan probe, sehingga lebih sesuai untuk menyusuri permukaan pipa atau poros sambil menjaga orientasi probe tetap konsisten terhadap permukaan yang diperiksa.
Prinsip magnetisasi dan demagnetisasi yang sama juga mendasari cara kerja instrumen NDT lain yang lebih dulu dibahas di alat-test.com, seperti proses magnetisasi-demagnetisasi terkontrol pada steel structure analyzer, di mana konsistensi titik ukur dan arah medan juga menjadi kunci keandalan hasil.
Bagaimana Prosedur Verifikasi yang Benar di Lapangan?
Berdasarkan praktik yang tercermin dari studi kasus dan sumber-sumber di atas, verifikasi residual magnetism sebelum pengelasan atau proses lanjutan idealnya mengikuti urutan berikut:
- Tentukan spesifikasi atau standar acuan yang berlaku untuk pekerjaan tersebut—jangan berangkat dari angka hafalan umum.
- Siapkan gaussmeter yang sudah terkalibrasi, dan bila memungkinkan catat kondisi medan latar (baseline) di area kerja sebelum probe menyentuh komponen.
- Lakukan pemindaian di beberapa titik sepanjang komponen, bukan hanya satu titik, termasuk area yang akan menjadi sambungan las atau celah akar bila relevan.
- Posisikan probe setegak mungkin terhadap arah medan yang diperiksa, dan jaga jarak probe-ke-permukaan tetap konsisten di setiap titik agar hasil antar titik dapat dibandingkan.
- Catat nilai tertinggi (peak) beserta lokasinya, bukan hanya rata-rata seluruh pengukuran.
- Bandingkan hasil dengan ambang pada spesifikasi proyek atau standar yang relevan untuk tahap proses tersebut.
- Bila hasil melebihi ambang, lakukan demagnetisasi—baik dengan kumparan AC yang meluruh bertahap maupun metode reversal DC bertahap—lalu ukur ulang pada titik yang sama untuk memverifikasi hasilnya.
- Dokumentasikan pembacaan awal, metode demagnetisasi yang dipakai, dan pembacaan akhir sebagai bagian dari catatan mutu pekerjaan.
Kesalahan Umum Saat Memeriksa Residual Magnetism
- Hanya mengukur satu titik. Sebagaimana ditunjukkan pada studi kasus di atas, distribusi magnet sisa pada satu komponen bisa jauh dari seragam.
- Probe tidak tegak lurus terhadap arah medan. Menghasilkan pembacaan yang lebih rendah dari kondisi sebenarnya, sehingga komponen yang sebenarnya masih bermasalah bisa lolos verifikasi.
- Jarak probe ke permukaan tidak konsisten antar titik pengukuran, sehingga hasil antar titik tidak bisa dibandingkan secara adil.
- Hanya mengukur di permukaan luar sebelum fit-up, padahal medan yang relevan untuk arc blow berada di celah sambungan setelah komponen dirapatkan.
- Mengandalkan kompas magnetik sebagai pengganti gaussmeter kuantitatif. Kompas hanya menunjukkan ada atau tidaknya medan, bukan besarnya, sehingga tidak bisa dipakai untuk memutuskan lolos atau tidaknya sebuah komponen.
- Menganggap satu angka ambang berlaku untuk semua jenis pekerjaan, tanpa memeriksa spesifikasi yang sebenarnya berlaku untuk proses dan proyek yang sedang dikerjakan.
- Tidak mendokumentasikan hasil pengukuran, sehingga tidak ada bukti bahwa proses demagnetisasi benar-benar berhasil dan terverifikasi.
Instrumen yang Sesuai untuk Verifikasi Ini
Setelah memahami bahwa verifikasi residual magnetism membutuhkan pengukuran multititik dengan orientasi dan jarak probe yang konsisten, kebutuhan instrumennya menjadi lebih jelas: gaussmeter dengan probe yang bisa menjangkau area sempit atau melengkung, rentang ukur yang cukup lebar untuk berbagai jenis komponen, dan resolusi yang cukup halus untuk membaca medan sisa dalam orde satuan hingga puluhan gauss.
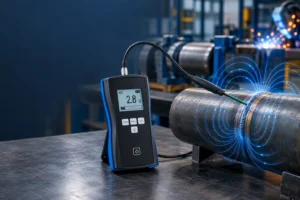
Electromagnetic Field Meter PCE-MFM 2400-ICA menggunakan sensor Hall transversal dengan panjang kabel sekitar 1 meter, sehingga probe bisa digerakkan menyusuri permukaan pipa, poros, atau menjangkau celah sambungan tanpa harus memindahkan seluruh unit utama. Rentang pengukurannya mencakup 0 hingga 200 mT (0–2.000 Gauss) dan 200 hingga 2.400 mT (2.000–24.000 Gauss) dengan perpindahan rentang otomatis, resolusi 0,01 mT (0,1 Gauss), dan akurasi ±1% dari pembacaan. Resolusi sebesar itu cukup halus untuk membaca medan sisa di kisaran satuan hingga puluhan gauss yang relevan pada konteks pengelasan maupun pasca-MPI, sekaligus tetap mampu mengukur medan yang jauh lebih kuat pada pengujian magnet permanen atau relay.
Karena sensor pada varian ini bekerja untuk pengukuran medan statis (DC), instrumen ini justru selaras dengan sifat fisik residual magnetism itu sendiri—magnet sisa yang ditinggalkan MPI, chuck magnetik, atau proses pengelasan sebelumnya memang bersifat medan statis, bukan medan bolak-balik. Fitur hold mode pada layarnya juga membantu saat probe digerakkan menyusuri permukaan sambil mata tetap fokus pada posisi probe, karena nilai pembacaan bisa dikunci begitu ditemukan titik dengan medan tertinggi. Unit ini bekerja dengan baterai 9V dan memiliki fitur mati otomatis setelah 5 menit tanpa aktivitas, sehingga cukup praktis dibawa berpindah-pindah titik ukur di lapangan maupun digunakan di meja kerja bengkel fabrikasi.
Selain untuk memeriksa magnet sisa sebelum pengelasan atau setelah MPI, instrumen sejenis ini juga relevan untuk memverifikasi demagnetisasi pada komponen presisi seperti poros dan bearing, memeriksa kekuatan magnet permanen dan relay, hingga menelusuri sumber gangguan magnetik pada aplikasi lain—termasuk yang pernah dibahas pada kasus magnet sisa yang mengganggu sensor kendaraan, meski konteksnya berbeda dari pengelasan. PCE-MFM 2400-ICA tersedia melalui alat-test.com lengkap dengan sertifikat kalibrasi ISO, sehingga traceability pengukuran—sebagaimana ditekankan pada studi kasus demagnetisasi di atas—bisa langsung dipenuhi sejak unit diterima.
Kesimpulan
Angka gauss yang muncul di layar gaussmeter hanyalah data. Kondisi sebenarnya dari sebuah komponen—apakah ia sudah cukup bebas dari magnet sisa untuk dilas atau diproses lebih lanjut—ditentukan lewat interpretasi data tersebut terhadap konteks yang tepat: standar atau spesifikasi mana yang berlaku, di titik mana pengukuran dilakukan, dan tahap proses apa yang akan dijalani komponen tersebut selanjutnya.
Perbedaan angka ambang antar sumber bukan tanda bahwa topik ini tidak punya jawaban jelas, melainkan pengingat bahwa satu angka tidak pernah bisa dipindah begitu saja dari satu konteks ke konteks lain. Ambang 2–3 gauss pasca-MPI, belasan hingga puluhan gauss sebelum pengelasan, atau di bawah satu gauss untuk komponen presisi, semuanya benar—pada konteksnya masing-masing.
Yang tidak berubah dari satu konteks ke konteks lain adalah kebutuhan untuk mengukur dengan benar: multititik, dengan orientasi dan jarak probe yang konsisten, serta didokumentasikan. Instrumen yang tepat membantu proses ini berjalan konsisten, tetapi keputusan akhir tetap berada pada interpretasi teknisi terhadap data yang terkumpul, bukan pada satu angka yang dihafal di luar kepala.
Pertanyaan yang Sering Diajukan
Apa itu residual magnetism pada komponen baja?
Residual magnetism, atau magnet sisa, adalah medan magnet yang tertinggal pada material ferromagnetik setelah sumber medan magnet eksternal yang memagnetisasinya dihilangkan. Ini terjadi karena sebagian domain magnetik di dalam material tetap sejajar meski medan luar sudah tidak ada.
Kenapa nilai “aman” residual magnetism berbeda-beda di setiap referensi?
Karena ambang tersebut selalu terikat pada konteks: tahap proses (pasca-MPI, sebelum las, sebelum assembly presisi), proses pengelasan yang dipakai, serta spesifikasi proyek atau standar yang menjadi acuan kontrak untuk pekerjaan tersebut.
Berapa gauss yang umumnya mulai dianggap bermasalah untuk pengelasan?
Berbagai referensi welding engineering menyebut gangguan mulai terasa di kisaran 10–20 gauss dan menjadi lebih berat di atas 40 gauss, meski sejumlah spesifikasi proyek pipa menetapkan ambang jauh lebih rendah tergantung proses las yang dipakai.
Apakah kompas magnetik bisa dipakai untuk mengecek residual magnetism?
Kompas hanya menunjukkan ada atau tidaknya medan magnet secara kualitatif, tidak bisa mengukur besarnya. Untuk memutuskan lolos atau tidaknya sebuah komponen terhadap ambang tertentu, dibutuhkan gaussmeter yang memberi pembacaan kuantitatif.
Kenapa hasil pengukuran di ujung pipa bisa berbeda jauh dengan kondisi di celah sambungan?
Karena medan magnet sisa yang tersebar di permukaan luar komponen bisa terkonsentrasi tajam begitu dua ujung dirapatkan (fit-up), terutama pada sambungan pipa dan alur sempit, sehingga medan di celah bisa jauh lebih tinggi dibanding yang terukur di permukaan luar sebelum fit-up.
Apa yang menyebabkan komponen baja menjadi magnet meskipun tidak pernah didekatkan ke magnet permanen?
Magnetisasi bisa berasal dari magnetic particle inspection, chuck magnetik atau lifting magnet saat penanganan material, arus DC di sekitar komponen, alat inspeksi dalam jalur pipa berbasis magnetic flux leakage, proses pengerjaan dingin seperti penempaan dan penekukan, hingga penyimpanan dalam waktu lama sejajar medan magnet bumi.
Bagaimana cara memverifikasi bahwa proses demagnetisasi sudah berhasil?
Dengan mengukur ulang pada titik-titik yang sama seperti pengukuran awal menggunakan gaussmeter terkalibrasi, memastikan seluruh titik—bukan hanya satu titik acak—berada di bawah ambang yang berlaku, lalu mendokumentasikan hasilnya.
Apakah PCE-MFM 2400-ICA bisa dipakai untuk mengukur medan magnet bolak-balik (AC)?
Sensor pada varian ini dirancang untuk pengukuran medan statis (DC), yang justru sesuai dengan sifat residual magnetism yang memang bersifat medan statis, bukan medan bolak-balik.
Seberapa sering gaussmeter perlu dikalibrasi ulang?
Interval kalibrasi ulang biasanya mengikuti kebijakan mutu masing-masing organisasi dan intensitas pemakaian alat, dengan praktik umum di banyak laboratorium NDT adalah kalibrasi tahunan. Sertifikat kalibrasi ISO yang menyertai PCE-MFM 2400-ICA menjadi titik awal traceability sebelum jadwal kalibrasi ulang berikutnya ditentukan.
Referensi
- Canadian Metalworking / FABTECH. “Managing arc blow in pipe work.” 2021. https://www.canadianmetalworking.com/canadianfabricatingandwelding/article/welding/managing-arc-blow-in-pipe-work
- ESAB University. “Magnetic Arc Blow in Welding: Causes, Measurement, and Fixes.” https://esab.com/ae/mea_en/esab-university/articles/magnetic-arc-blow-in-welding/
- SSAB. “Residual magnetism in steels.” https://www.ssab.com/en/support/how-to-process/how-to-weld/magnetic-arc-blow/residual-magnetism-in-steels
- Engineer Live. “How does magnetism in pipes stop the welding process?” https://www.engineerlive.com/content/how-does-magnetism-pipes-stop-welding-process
- Zhao, S., Gao, J., Chen, J., Pan, L. “Residual Magnetic Field Testing System with Tunneling Magneto-Resistive Arrays for Crack Inspection in Ferromagnetic Pipes.” Sensors, 2024. DOI 10.3390/s24113259. https://www.ncbi.nlm.nih.gov/pmc/articles/PMC11174621/
- EDN Asia. “Proper probe positioning improves magnetic measurement accuracy.” https://www.ednasia.com/proper-probe-positioning-improves-magnetic-measurement-accuracy/
- Industrial Degauss. “How to Demagnetize Carbon Steel Pipe Before Welding.” https://industrialdegauss.com/what-demagnetizing-a-carbon-steel-pipe-means/
- Infinita Lab. “What is Magnetic Particle Inspection?” https://infinitalab.com/blog/magnetic-particle-inspection-guide/
- Trinity NDT WeldSolutions. “How We Reduced a Shaft’s Residual Magnetism from 10 Gauss to Under 3 Gauss — A Real Demagnetization Case Study.” 2026. https://trinityndt.com/demagnetization-shaft-10-gauss-case-study/
- United States Patent 8,941,376. “Method for automated measurement of the residual magnetic field strength of magnetized ferromagnetic workpieces.” https://image-ppubs.uspto.gov/dirsearch-public/print/downloadPdf/8941376
- Advanced Virgo Collaboration. “Investigation of magnetic noise in Advanced Virgo.” arXiv, 2019. https://arxiv.org/pdf/1908.11174