Bayangkan sebuah sambungan las pada bejana tekan atau sayap pesawat terbang mengalami retak mikro yang tidak terlihat mata telanjang. Apa yang terjadi jika cacat itu terus berkembang hingga melebihi batas toleransi material? Kebocoran pipa bertekanan tinggi, keretakan komponen mesin, hingga kegagalan struktural yang menimbulkan kerugian finansial besar dan risiko keselamatan pekerja menjadi konsekuensi nyata yang dapat terjadi. Kondisi ini menuntut teknik pengujian non-destruktif yang mampu mengidentifikasi diskontinuitas permukaan secara dini, akurat, dan efisien tanpa merusak komponen. Metode eddy current hadir sebagai solusi inspeksi non-destruktif yang menawarkan deteksi cepat, portabel, dan presisi untuk material konduktif. Artikel ini mengupas cara deteksi cacat logam metode eddy current mulai dari prinsip dasar, prosedur standar, jenis cacat yang terdeteksi, hingga rekomendasi alat yang mendukung implementasi di lapangan.
- Apa Itu Metode Deteksi Cacat Logam dengan Eddy Current?
- Prinsip Dasar Elektromagnetik dan Arus Eddy
- Keunggulan Deteksi Cacat Permukaan dengan Eddy Current
- Prosedur Pengujian Standar Metode Eddy Current
- Persiapan Permukaan dan Kalibrasi Instrumen
- Langkah Pengujian Berdasarkan Standar ASTM/ISO
- Jenis Cacat yang Terdeteksi: Retak dan Korosi Permukaan
- Implementasi pada Logam Non-Ferrous dan Material Tipis
- Parameter Frekuensi dan Pemilihan Probe
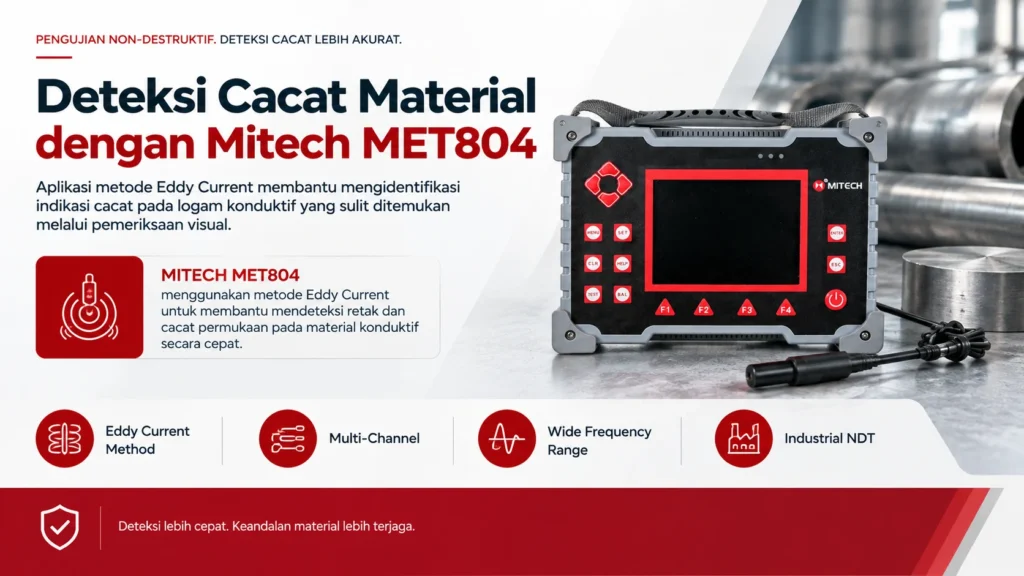
- Implementasi dengan MITECH MET804 dalam Solusi Deteksi Cacat
- Fitur Unggulan MET804 untuk Inspeksi Cacat Permukaan
- Aplikasi Industri yang Cocok
- Rekomendasi Alat Deteksi Cacat Logam Eddy Current
- Kesimpulan
- FAQ
- References
Apa Itu Metode Deteksi Cacat Logam dengan Eddy Current?
Metode eddy current adalah teknik pengujian non-destruktif (NDT) yang memanfaatkan induksi elektromagnetik untuk mendeteksi cacat permukaan dan dekat permukaan pada material konduktif. Prinsip kerja eddy current berawal dari kumparan yang dialiri arus bolak-balik, menghasilkan medan magnet primer di sekitar kumparan. Ketika kumparan mendekati permukaan logam konduktif, medan magnet ini menginduksi arus listrik melingkar yang disebut arus eddy pada material. Keberadaan diskontinuitas seperti retak atau korosi mengubah jalur arus eddy dan mempengaruhi impedansi kumparan. Perubahan impedansi inilah yang menjadi sinyal indikasi cacat.
Metode ini menawarkan karakteristik yang membedakannya dari teknik NDT lain. Ultrasonic testing membutuhkan couplant dan lebih efektif untuk deteksi cacat internal, sedangkan magnetic particle testing terbatas pada material ferromagnetik. Eddy current mampu menginspeksi material non-ferrous seperti aluminium, tembaga, dan titanium tanpa kontak langsung. Keunggulan lainnya mencakup kecepatan inspeksi yang tinggi, portabilitas perangkat, dan kemampuan mendeteksi retak sangat halus pada material tipis. Namun, penting untuk memahami bahwa metode ini hanya berlaku untuk material konduktif dan kedalaman penetrasi terbatas oleh fenomena skin depth.
Prinsip Dasar Elektromagnetik dan Arus Eddy
Fenomena eddy current berakar pada Hukum Faraday tentang induksi elektromagnetik. Arus bolak-balik pada kumparan menciptakan medan magnet yang berubah-ubah, kemudian medan ini menginduksi arus eddy di permukaan konduktor. Arus eddy yang terbentuk terkonsentrasi di dekat permukaan material, dengan kerapatan arus berkurang secara eksponensial seiring bertambahnya kedalaman. Fenomena ini dikenal sebagai skin effect atau efek kulit. Kedalaman penetrasi standar bergantung pada tiga faktor utama: frekuensi arus eksitasi, konduktivitas listrik material, dan permeabilitas magnetik material. Semakin tinggi frekuensi, semakin dangkal penetrasi arus eddy, sehingga frekuensi tinggi cocok untuk deteksi cacat permukaan dan material tipis. Ketika arus eddy bertemu retak atau diskontinuitas, jalur aliran arus berubah dan menghasilkan perubahan fase serta amplitudo sinyal yang terdeteksi oleh instrumen.
Keunggulan Deteksi Cacat Permukaan dengan Eddy Current
Eddy current memberikan sensitivitas tinggi terhadap retak halus dan diskontinuitas permukaan yang sering terlewat oleh inspeksi visual. Teknik ini tidak memerlukan couplant atau media kontak khusus seperti gel ultrasonik, karena kopling elektromagnetik terjadi melalui medan magnet tanpa menyentuh permukaan material secara langsung. Kondisi ini memungkinkan inspeksi in-service pada komponen berputar, bergerak, atau berada di area sulit diakses tanpa menghentikan proses produksi. Hasil pengujian tersedia secara real-time pada layar instrumen, sehingga operator dapat langsung mengevaluasi kondisi material dan menandai area yang memerlukan verifikasi lebih lanjut. Data sinyal juga dapat tersimpan untuk keperluan rekam jejak mutu dan analisis tren degradasi material.
Prosedur Pengujian Standar Metode Eddy Current
Prosedur pengujian eddy current yang mengacu pada standar industri memastikan hasil valid, repeatable, dan dapat dipertanggungjawabkan. Dua referensi utama yang menjadi pedoman adalah ASTM E3051 untuk pemeriksaan eddy current pada komponen logam dan ISO 15548 yang mengatur terminologi serta persyaratan peralatan uji eddy current. Langkah awal yang krusial adalah persiapan permukaan benda uji, yaitu membersihkan area inspeksi dari kotoran, minyak, cat, atau lapisan non-konduktif yang dapat mengganggu kopling elektromagnetik. Selanjutnya, operator melakukan kalibrasi menggunakan blok referensi yang memiliki cacat buatan berupa notch dengan dimensi dan kedalaman yang diketahui. Kalibrasi memastikan instrumen mampu mendeteksi cacat target pada kedalaman yang dipersyaratkan. Pengaturan frekuensi, gain, dan filter disesuaikan dengan jenis material dan kedalaman target inspeksi. Setelah kalibrasi tervalidasi, proses pemindaian dilakukan dengan menggerakkan probe secara konsisten di atas area uji.
Persiapan Permukaan dan Kalibrasi Instrumen
Permukaan benda uji harus bersih dari minyak, debu, karat lepas, dan lapisan non-konduktif yang dapat menciptakan sinyal palsu atau mengurangi sensitivitas deteksi. Pembersihan dapat menggunakan sikat halus, kain bersih, atau pelarut yang sesuai dan tidak meninggalkan residu. Setelah permukaan siap, operator memilih blok kalibrasi yang memiliki material, ketebalan, dan karakteristik konduktivitas yang sama dengan benda uji. Blok kalibrasi umumnya dilengkapi dengan notch buatan pada kedalaman tertentu, misalnya 0,5 mm, 1 mm, atau 2 mm. Parameter instrumen seperti frekuensi dan gain diatur hingga sinyal dari notch referensi terbaca jelas dan berada pada amplitudo yang ditentukan. Verifikasi kalibrasi perlu dilakukan secara berkala selama pengujian, terutama ketika operator berpindah area atau mengganti probe, untuk memastikan stabilitas respons instrumen.
Langkah Pengujian Berdasarkan Standar ASTM/ISO
Setelah instrumen terkalibrasi, operator melakukan pemindaian dengan kecepatan konstan dan pola yang sistematis. Area yang berdekatan sebaiknya dipindai dengan tumpang tindih sekitar 10-15 persen untuk memastikan tidak ada celah yang terlewat. Setiap indikasi sinyal yang melebihi ambang batas yang telah ditentukan harus ditandai pada benda uji dengan spidol atau penanda lain yang aman. Operator mencatat posisi, amplitudo, fase, dan karakteristik sinyal setiap indikasi untuk keperluan evaluasi. Indikasi yang meragukan dapat diverifikasi dengan metode tambahan seperti visual inspection atau penetrant testing untuk konfirmasi keberadaan dan sifat cacat. Seluruh hasil inspeksi kemudian terdokumentasi dalam laporan yang mencakup parameter pengujian, identifikasi benda uji, lokasi indikasi, dan rekomendasi tindak lanjut sesuai standar yang berlaku.
Jenis Cacat yang Terdeteksi: Retak dan Korosi Permukaan
Metode eddy current mampu mengidentifikasi berbagai jenis cacat permukaan yang relevan dengan integritas komponen industri. Retak lelah atau fatigue crack muncul pada komponen yang menerima beban siklik berulang, seperti poros rotasi, sambungan las, dan komponen struktur pesawat. Retak tegangan korosi atau stress corrosion cracking terbentuk akibat kombinasi tegangan tarik dan lingkungan korosif, umumnya terjadi pada pipa aluminium dan paduan tertentu yang terpapar klorida. Korosi permukaan seperti pitting, thinning, dan erosi menghasilkan perubahan konduktivitas lokal atau penipisan material yang dapat dideteksi melalui perubahan sinyal. Selain itu, diskontinuitas dekat permukaan seperti delaminasi pada material berlapis juga dapat dideteksi dalam rentang kedalaman yang sesuai dengan frekuensi pengujian.
Deteksi Retak Mikro dan Makro
Eddy current memiliki kemampuan mendeteksi retakan dari skala mikro hingga makro, bergantung pada pemilihan frekuensi dan jenis probe yang digunakan. Retak mikro pada sambungan las atau area konsentrasi tegangan sering kali menjadi titik awal propagasi retak yang lebih besar. Penggunaan probe frekuensi tinggi, umumnya di atas 1 MHz, memberikan resolusi tinggi untuk retak sangat halus yang lebarnya kurang dari 0,1 mm. Orientasi probe terhadap arah retak juga mempengaruhi sensitivitas deteksi. Retak yang tegak lurus terhadap arah aliran arus eddy menghasilkan perubahan sinyal paling signifikan, sedangkan retak yang sejajar dengan aliran arus eddy dapat menghasilkan indikasi yang lebih lemah. Oleh karena itu, operator perlu memahami orientasi potensial retak dan memilih arah pemindaian yang optimal.
Deteksi Korosi Permukaan dan Penipisan Material
Korosi pitting menghasilkan sinyal lokal yang khas pada impedance plane, dengan amplitudo dan fase yang berbeda dari sinyal retak. Deteksi pitting pada material tipis memerlukan sensitivitas tinggi karena ukuran pit yang kecil dapat berkembang menjadi perforasi. Penipisan material secara merata mengubah konduktivitas listrik efektif dan dapat dipetakan dengan mengamati pergeseran sinyal baseline. Untuk mendeteksi korosi yang berada di bawah lapisan tipis, seperti lapisan cat non-konduktif atau lapisan insulasi, operator menggunakan frekuensi rendah agar arus eddy menembus lebih dalam. Teknik ini memungkinkan inspeksi dini terhadap thinning dinding pipa atau tangki tanpa perlu melepas lapisan pelindung secara menyeluruh.
Implementasi pada Logam Non-Ferrous dan Material Tipis
Metode eddy current menjadi pilihan utama untuk inspeksi logam non-ferrous yang tidak dapat diuji dengan magnetic particle testing. Aluminium, tembaga, kuningan, titanium, dan paduan non-magnetik lainnya memiliki konduktivitas listrik yang memungkinkan pembentukan arus eddy dengan baik. Material tipis dengan ketebalan kurang dari 2 mm tetap dapat diinspeksi secara efektif karena kopling elektromagnetik tidak memerlukan media kontak yang rumit. Penggunaan frekuensi tinggi pada material tipis membantu membatasi kedalaman penetrasi sehingga sinyal dari cacat permukaan tidak tertutup oleh sinyal dari permukaan belakang. Contoh aplikasi mencakup inspeksi pipa heat exchanger, bodi pesawat terbang, pelat tipis, dan foil logam pada industri elektronik.
Parameter Frekuensi dan Pemilihan Probe
Frekuensi pengujian adalah parameter kunci yang menentukan kedalaman penetrasi dan resolusi deteksi. Frekuensi tinggi antara 100 kHz hingga 10 MHz cocok untuk deteksi cacat permukaan dangkal dan material tipis karena penetrasi arus eddy dangkal. Sebaliknya, frekuensi rendah di bawah 10 kHz memungkinkan penetrasi lebih dalam dan berguna untuk deteksi korosi bawah lapisan atau cacat dekat permukaan pada material tebal. Pemilihan probe juga mempengaruhi resolusi spasial dan area cakupan pemindaian. Probe pancil atau pencil probe dengan diameter kecil memberikan fokus tajam untuk area sempit, sudut, dan sambungan las. Probe permukaan dengan diameter lebih besar memberikan cakupan area lebih luas dan cocok untuk inspeksi cepat pada pelat atau dinding pipa. Operator perlu mempertimbangkan geometri benda uji dan jenis cacat target saat memilih kombinasi frekuensi dan probe.
Implementasi dengan MITECH MET804 dalam Solusi Deteksi Cacat
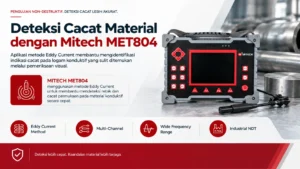
MITECH MET804 merupakan flaw detector eddy current portabel yang dirancang untuk menjawab kebutuhan inspeksi cacat permukaan logam di berbagai sektor industri. Alat ini menggunakan teknologi Digital Signal Processing dan FPGA untuk analisis data real-time dengan akurasi tinggi. Layar TFT-LCD berukuran 5,7 inci memberikan visualisasi sinyal impedance plane yang jelas, memudahkan operator dalam interpretasi indikasi cacat. Dukungan multi-saluran hingga empat pengujian sekaligus memungkinkan inspeksi beberapa area dalam satu waktu, meningkatkan efisiensi pada struktur besar. Rentang frekuensi yang dapat diatur dari 10 Hz hingga 10 MHz memberikan fleksibilitas untuk berbagai jenis material dan kedalaman target. Kapasitas penyimpanan besar hingga lebih dari 5.000 data pengujian serta mode alarm otomatis semakin memperkuat peran alat ini dalam inspeksi lapangan yang andal.
Fitur Unggulan MET804 untuk Inspeksi Cacat Permukaan
Layar TFT-LCD 5,7 inci pada MITECH MET804 memberikan visualisasi sinyal impedance plane secara real-time dengan resolusi tinggi. Operator dapat mengamati perubahan fase dan amplitudo sinyal secara langsung untuk menilai keberadaan dan karakteristik cacat. Dukungan multi-saluran memungkinkan inspeksi hingga empat probe sekaligus, sangat berguna untuk komponen dengan geometri kompleks atau area luas. Alat ini portabel dan ringan, sehingga mudah dibawa ke lokasi inspeksi di ketinggian, ruang terbatas, atau area produksi. Rentang frekuensi lebar dari 10 Hz hingga 10 MHz memastikan alat ini dapat menangani berbagai jenis material, mulai dari aluminium tipis hingga baja konduktif dengan kebutuhan penetrasi berbeda. Fitur alarm ambang batas memberikan peringatan dini ketika sinyal melebihi nilai yang ditetapkan.
Aplikasi Industri yang Cocok
MITECH MET804 dapat digunakan pada inspeksi sambungan las pada struktur baja dan aluminium, membantu memastikan integritas sambungan sebelum struktur menerima beban operasional. Pemeriksaan komponen pesawat terbang berbahan non-ferrous seperti aluminium dan titanium menjadi aplikasi penting karena retak lelah pada area kritis dapat berkembang cepat. Deteksi korosi pada pipa dan tangki di industri migas membantu mengidentifikasi penipisan dinding sebelum terjadi kebocoran yang berbahaya. Quality control pada manufaktur logam presisi juga memanfaatkan eddy current untuk memverifikasi produk bebas dari cacat permukaan sebelum dikirim ke konsumen.
Rekomendasi Alat Deteksi Cacat Logam Eddy Current
Pemilihan alat eddy current yang tepat harus mempertimbangkan beberapa kriteria utama: rentang frekuensi yang fleksibel, portabilitas, ukuran layar, dukungan multi-saluran, dan kemudahan kalibrasi. MITECH MET804 memenuhi kriteria tersebut dengan harga kompetitif untuk kelasnya. Sebelum membeli, pertimbangkan kebutuhan inspeksi spesifik seperti jenis material dominan, kedalaman cacat target, dan lingkungan kerja lapangan. Dukungan purna jual dan ketersediaan suku cadang juga penting agar instrumen tetap terawat dan berfungsi optimal dalam jangka panjang. Pastikan operator memperoleh pelatihan yang memadai agar interpretasi sinyal eddy current dilakukan secara akurat.
Kriteria Memilih Flaw Detector Eddy Current
Sensitivitas dan resolusi terhadap cacat target menjadi pertimbangan utama dalam memilih flaw detector eddy current. Alat harus mampu mendeteksi retak halus pada kedalaman yang sesuai dengan kebutuhan aplikasi. Fleksibilitas pengaturan frekuensi dan filter memungkinkan penyesuaian terhadap berbagai material dan kondisi permukaan. Portabilitas dan daya tahan baterai menjadi faktor penting untuk inspeksi lapangan yang jauh dari sumber listrik. Ketersediaan probe dan aksesori pendukung seperti kabel ekstensi, blok kalibrasi, dan tas jinjing turut mempengaruhi kesiapan operasional alat di berbagai lokasi inspeksi.
Studi Kasus / Contoh di Lapangan
Penerapan metode eddy current di lapangan telah membuktikan kemampuannya dalam mencegah kegagalan material yang berpotensi fatal. Kasus inspeksi pipa aluminium di industri migas menemukan retak korosi tegangan yang tidak terdeteksi oleh inspeksi visual. Pemeriksaan komponen pesawat non-ferrous mendeteksi retak lelah pada area sambungan yang berpotensi menyebabkan kegagalan struktural. Penggunaan MITECH MET804 pada inspeksi tangki penyimpanan berhasil mengidentifikasi korosi pitting pada dinding tangki, memungkinkan tindakan perbaikan sebelum kebocoran terjadi.
Inspeksi Pipa Aluminium di Industri Migas
Pipa aluminium berdinding tipis pada sistem pendingin dicurigai mengalami retak akibat lingkungan korosif yang mengandung klorida. Pemindaian eddy current dengan frekuensi tinggi menemukan indikasi retak pada area las sirkumferensial pipa. Hasil temuan eddy current diverifikasi dengan penetrant test yang mengonfirmasi keberadaan retak permukaan. Pipa tersebut segera diganti sebelum kebocoran terjadi, mencegah gangguan operasi dan potensi bahaya keselamatan.
Pemeriksaan Komponen Pesawat Non-Ferrous
Inspeksi rutin pada sambungan sayap pesawat menggunakan eddy current mendeteksi sinyal abnormal di sekitar lubang paku keling pada komponen aluminium. Verifikasi dengan inspeksi visual berdaya tinggi dan penetrant testing mengonfirmasi adanya retak lelah awal yang belum terlihat jelas. Penghentian operasi dan perbaikan segera dilakukan pada area tersebut, mencegah propagasi retak yang dapat berujung pada kegagalan struktural sayap.
Kesimpulan
Metode eddy current adalah teknik NDT yang efektif, cepat, dan portabel untuk mendeteksi retak dan korosi permukaan pada logam konduktif. Prosedur standar ASTM/ISO memberikan panduan kalibrasi dan pengujian yang valid serta dapat dipertanggungjawabkan. Implementasi pada logam non-ferrous dan material tipis memperluas cakupan aplikasi melampaui keterbatasan magnetic particle testing. MITECH MET804 merupakan rekomendasi alat yang memenuhi kebutuhan industri modern melalui fitur multi-saluran, layar luas, rentang frekuensi lebar, dan portabilitas tinggi. Investasi pada alat yang tepat dan pelatihan operator yang memadai akan meningkatkan keandalan aset industri serta mencegah kegagalan dini yang berpotensi merugikan.
CV. Java Multi Mandiri merupakan supplier dan distributor resmi alat ukur dan alat uji di Indonesia yang mendukung proses pengujian dan pengukuran berbagai macam kebutuhan industri. Sebagai mitra pengadaan alat ukur untuk kebutuhan bisnis dan industri, perusahaan ini menyediakan berbagai instrumen NDT termasuk eddy current flaw detector untuk aplikasi quality control dan inspeksi lapangan. Pelajari lebih lanjut tentang spesifikasi detail produk ini melalui halaman katalog atau hubungi kami melalui layanan konsultasi gratis untuk mendapatkan rekomendasi alat deteksi cacat logam yang sesuai dengan kebutuhan spesifik industri Anda.
FAQ
Apa saja jenis cacat yang bisa dideteksi metode eddy current?
Metode eddy current mampu mendeteksi retak lelah (fatigue crack), retak tegangan korosi (stress corrosion cracking), korosi pitting, penipisan material (thinning), erosi permukaan, dan diskontinuitas dekat permukaan seperti delaminasi pada material berlapis. Deteksi berfokus pada cacat permukaan dan dekat permukaan pada material konduktif.
Apakah metode eddy current cocok untuk semua jenis logam?
Tidak. Metode eddy current hanya dapat digunakan pada material yang memiliki konduktivitas listrik, seperti aluminium, tembaga, kuningan, titanium, baja, dan paduan logam lainnya. Material non-konduktif seperti plastik, keramik, dan komposit tidak dapat diinspeksi dengan metode ini kecuali jika terdapat lapisan konduktif.
Bagaimana cara mengkalibrasi alat eddy current sebelum pengujian?
Kalibrasi dilakukan menggunakan blok referensi dengan material dan ketebalan yang sama dengan benda uji, dilengkapi notch buatan pada kedalaman tertentu. Operator mengatur frekuensi, gain, dan filter hingga sinyal dari notch referensi terbaca jelas dan berada pada amplitudo yang ditentukan. Verifikasi kalibrasi perlu dilakukan secara berkala selama pengujian untuk memastikan stabilitas instrumen.
Berapa kedalaman cacat yang bisa dideteksi eddy current?
Kedalaman penetrasi eddy current bergantung pada frekuensi pengujian, konduktivitas material, dan permeabilitas magnetik. Untuk deteksi cacat permukaan pada material tipis, kedalaman efektif umumnya kurang dari 2 mm hingga 5 mm tergantung parameter pengujian. Frekuensi rendah memungkinkan penetrasi lebih dalam tetapi dengan resolusi lebih rendah.
Apakah MITECH MET804 cocok untuk inspeksi lapangan?
Ya. MITECH MET804 dirancang portabel dan ringan dengan layar TFT-LCD 5,7 inci, kapasitas penyimpanan besar, dan mode alarm otomatis. Alat ini mendukung penggunaan baterai dan mudah dibawa ke lokasi inspeksi di area produksi, ketinggian, atau ruang terbatas, sehingga sangat cocok untuk inspeksi lapangan di sektor konstruksi, manufaktur, dan energi.
Rekomendasi Flaw Detector


References
- ASTM International. (2021). ASTM E3051-16: Standard Practice for Electromagnetic (Eddy Current) Examination of Nonmagnetic Heat Exchanger Tubing. ASTM International.
- ISO. (2012). ISO 15548-1:2012 Non-destructive testing — Equipment for eddy current examination — Part 1: Instrument characteristics and verification. International Organization for Standardization.
- Hellier, C. J. (2003). Handbook of Nondestructive Evaluation. McGraw-Hill Education.
- Shull, P. J. (2002). Nondestructive Evaluation: Theory, Techniques, and Applications. Marcel Dekker.
- U.S. Department of Transportation, Federal Aviation Administration. (2018). Nondestructive Testing Methods and Applications: Eddy Current Testing. FAA Advisory Circular.