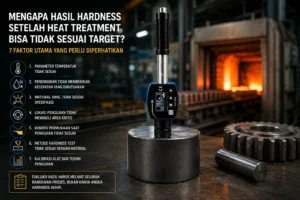
Komponen sudah melewati proses heat treatment. Secara teori, hardness seharusnya meningkat atau mencapai nilai target. Namun ketika diuji, hasilnya tidak sesuai spesifikasi. Apakah proses heat treatment gagal?
Belum tentu.
Nilai hardness setelah heat treatment memang menjadi salah satu indikator penting untuk mengevaluasi keberhasilan proses, tetapi angka tersebut dipengaruhi oleh banyak faktor.
Mulai dari kondisi awal material, parameter pemanasan, media pendinginan, lokasi pengujian, hingga metode hardness test yang digunakan.
Karena itu, ketika hasil hardness tidak sesuai target, langkah pertama bukan langsung menyimpulkan bahwa material gagal.
Yang lebih tepat adalah mencari sumber variasinya.
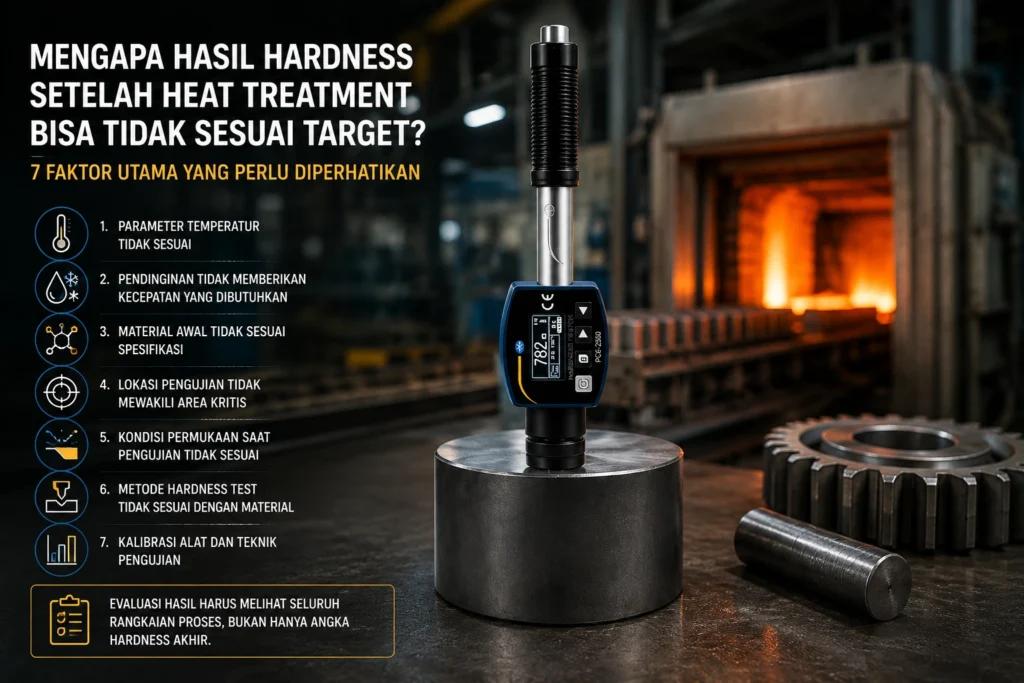
Jawaban singkat: nilai hardness setelah heat treatment dapat berbeda dari target karena faktor material, parameter proses panas, pendinginan, distribusi temperatur, kondisi permukaan, lokasi pengujian, hingga metode pengukuran. Evaluasi harus dilakukan dengan melihat seluruh rangkaian proses, bukan hanya angka hardness akhir.
Mengapa Heat Treatment Bisa Mengubah Hardness Material?
Heat treatment merupakan proses yang bertujuan mengubah struktur mikro material melalui pengaturan temperatur dan waktu pemanasan, pendinginan, atau kombinasi keduanya.
Pada baja, perubahan tersebut dapat memengaruhi:
- fase mikrostruktur;
- ukuran butir;
- distribusi karbon;
- tegangan sisa;
- serta sifat mekanis material.
Karena hardness berkaitan dengan kondisi mikrostruktur tersebut, perubahan proses panas dapat menyebabkan perubahan nilai kekerasan.
Namun proses heat treatment bukan hanya tentang mencapai temperatur tertentu.
Parameter seperti:
- temperatur pemanasan;
- waktu tahan (holding time);
- kecepatan pendinginan;
- media pendingin;
- dan kondisi awal material
ikut menentukan hasil akhir.
7 Penyebab Hardness Setelah Heat Treatment Tidak Sesuai Target
1. Parameter Temperatur Tidak Sesuai Proses yang Direncanakan
Salah satu penyebab paling umum adalah temperatur aktual tidak sesuai dengan parameter proses.
Contohnya:
- temperatur pemanasan terlalu rendah;
- waktu tahan terlalu singkat;
- temperatur melebihi target;
- atau distribusi panas tidak merata.
Walaupun temperatur furnace sudah diatur sesuai program, kondisi aktual benda kerja tetap perlu diperhatikan.
Komponen dengan massa besar atau bentuk kompleks dapat mengalami perbedaan temperatur antara bagian permukaan dan bagian dalam.
Akibatnya, dua area pada satu komponen yang sama dapat menghasilkan hardness berbeda.
2. Pendinginan Tidak Memberikan Kecepatan yang Dibutuhkan
Pada beberapa proses heat treatment, pendinginan menjadi bagian yang sangat menentukan.
Perubahan media pendingin dapat memengaruhi hasil akhir.
Contohnya:
- air;
- oli;
- udara;
- atau media pendingin khusus.
Kecepatan pelepasan panas yang berbeda dapat menghasilkan struktur mikro yang berbeda pula.
Jika pendinginan terlalu lambat, material mungkin tidak mencapai kondisi yang diharapkan.
Sebaliknya, pendinginan terlalu cepat juga dapat menimbulkan masalah seperti tegangan sisa atau distorsi.
3. Material Awal Tidak Sesuai dengan Spesifikasi
Heat treatment tidak bekerja pada material yang “kosong”.
Material awal sudah mempunyai karakteristik tertentu sebelum diproses.
Faktor seperti:
- komposisi kimia;
- riwayat pengerjaan sebelumnya;
- kondisi awal mikrostruktur;
- dan proses manufaktur sebelumnya
dapat memengaruhi respons material terhadap heat treatment.
Karena itu, ketika hasil hardness berbeda dari target, pemeriksaan material awal juga perlu dilakukan.
Jangan hanya melihat proses panas tanpa memastikan material yang masuk memang sesuai.
4. Lokasi Pengujian Tidak Mewakili Area Kritis
Hardness pada satu komponen tidak selalu seragam.
Hal ini semakin terlihat pada komponen yang mengalami:
- surface hardening;
- carburizing;
- nitriding;
- induction hardening;
- atau proses panas lokal.
Bagian permukaan dapat mempunyai karakter berbeda dengan bagian inti.
Karena itu, hasil hardness sangat bergantung pada lokasi pengujian.
Nilai dari permukaan tidak otomatis menggambarkan kondisi seluruh penampang.
Untuk pembahasan mengenai pentingnya lokasi titik pengujian, baca artikel Alat-Test.com:
Satu Titik Lolos, Apakah Seluruh Komponen Aman? Alasan QC Jangan Mengandalkan Satu Nilai Hardness
5. Kondisi Permukaan Saat Pengujian Tidak Sesuai
Setelah heat treatment, permukaan material dapat mengalami perubahan.
Misalnya:
- oksidasi;
- scale;
- bekas proses machining;
- lapisan hasil perlakuan permukaan;
- atau kontaminasi lainnya.
Kondisi tersebut dapat memengaruhi hasil hardness test jika area pengujian tidak dipersiapkan sesuai metode.
Karena itu, sebelum melakukan hardness test, operator perlu memastikan area pengukuran memang sesuai dengan kebutuhan pengujian.
6. Metode Hardness Test Tidak Sesuai dengan Kondisi Komponen
Tidak semua komponen setelah heat treatment harus diuji dengan metode yang sama.
Pemilihan metode bergantung pada:
- ukuran komponen;
- ketebalan;
- geometri;
- material;
- permukaan;
- dan tujuan inspeksi.
Untuk komponen besar yang sulit dipindahkan, portable hardness tester seperti metode Leeb dapat menjadi pilihan praktis.
Namun untuk komponen kecil atau area tertentu, metode lain dapat lebih sesuai.
Prinsipnya:
metode pengujian harus mengikuti kebutuhan inspeksi, bukan sebaliknya.
7. Alat Ukur Tidak Diverifikasi Sebelum Digunakan
Kesalahan lain yang sering terjadi adalah langsung menggunakan hardness tester tanpa memastikan kondisi alat.
Sebelum pengujian, QC perlu memperhatikan:
- status kalibrasi;
- kondisi impact device;
- reference block;
- setting material;
- dan prosedur penggunaan.
Alat yang baik tetap membutuhkan pengendalian penggunaan agar data yang dihasilkan dapat dipercaya.
Kenapa Hardness Bisa Berbeda Antar Bagian Komponen Setelah Heat Treatment?
Misalnya sebuah shaft telah melalui proses heat treatment.
Ketika diuji:
| Lokasi | Nilai Hardness |
|---|---|
| Permukaan | Nilai lebih tinggi |
| Area transisi | Nilai menengah |
| Bagian inti | Nilai berbeda |
Apakah salah satu hasil pasti salah?
Tidak.
Perbedaan tersebut dapat memang menunjukkan adanya profil kekerasan pada komponen.
Dalam proses tertentu, kondisi seperti ini bahkan memang diharapkan.
Contohnya pada surface hardening:
- permukaan dibuat keras untuk tahan aus;
- inti tetap memiliki ketangguhan untuk menahan beban.
Karena itu, interpretasi hardness harus selalu dikaitkan dengan desain komponen dan tujuan proses.
Bagaimana QC Mengevaluasi Hasil Hardness Setelah Heat Treatment?
Gunakan pendekatan bertahap.
- Pastikan spesifikasi target.
Berapa hardness yang dibutuhkan dan pada area mana? - Periksa dokumen heat treatment.
Apakah temperatur, waktu, dan pendinginan sesuai? - Pastikan lokasi pengujian benar.
Apakah titik tersebut memang mewakili area yang ingin dievaluasi? - Periksa metode hardness.
Apakah metode sesuai dengan ukuran dan karakter komponen? - Verifikasi alat.
Pastikan hardness tester dalam kondisi layak digunakan. - Ulangi pengujian jika diperlukan.
Jangan membuat keputusan berdasarkan satu angka yang meragukan.
Hardness Test Setelah Heat Treatment untuk Komponen Besar
Salah satu tantangan terbesar dalam industri adalah menguji komponen yang sudah besar atau terpasang.
Contohnya:
- shaft;
- gear;
- dies;
- komponen mesin;
- struktur baja tertentu.
Membawa komponen tersebut ke laboratorium sering tidak praktis.
Karena itu portable hardness tester banyak digunakan untuk inspeksi lapangan.
Salah satu perangkat yang tersedia di Alat-Test.com adalah:
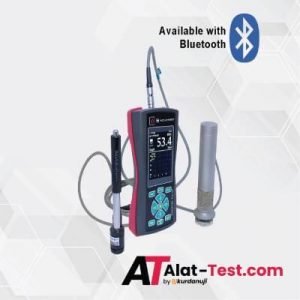
Durometer PCE-2550
PCE-2550 merupakan hardness tester portabel berbasis metode rebound Leeb yang digunakan untuk pemeriksaan kekerasan material logam.
Perangkat ini dapat membantu ketika QC membutuhkan:
- pemeriksaan langsung pada komponen;
- pengumpulan data beberapa titik;
- inspeksi material di area produksi;
- atau verifikasi setelah proses manufaktur.
Namun hasil tetap harus dianalisis berdasarkan:
- material;
- lokasi pengujian;
- kondisi permukaan;
- dan prosedur inspeksi.
Checklist Sebelum Menguji Hardness Setelah Heat Treatment
| Pemeriksaan | Pertanyaan |
|---|---|
| Material | Apakah material sesuai spesifikasi? |
| Heat treatment | Apakah parameter proses tercatat? |
| Lokasi uji | Apakah titik mewakili tujuan inspeksi? |
| Permukaan | Apakah area siap diuji? |
| Metode | Apakah hardness tester sesuai? |
| Alat | Apakah sudah diverifikasi? |
| Data | Apakah hasil dicatat per titik? |
FAQ Hardness Setelah Heat Treatment
Kenapa hardness setelah heat treatment tidak sesuai target?
Penyebabnya dapat berasal dari parameter proses panas, material awal, pendinginan, lokasi pengujian, kondisi permukaan, metode hardness test, atau kondisi alat.
Apakah hardness lebih tinggi selalu berarti material lebih baik?
Tidak selalu. Kekerasan tinggi dapat meningkatkan ketahanan aus, tetapi sifat mekanis lain seperti ketangguhan dan keuletan juga perlu dipertimbangkan sesuai fungsi komponen.
Apakah satu titik hardness cukup setelah heat treatment?
Tergantung tujuan inspeksi. Untuk komponen dengan kemungkinan variasi antararea, beberapa titik pengujian dapat memberikan gambaran yang lebih representatif.
Apakah portable hardness tester cocok untuk hasil heat treatment?
Dapat digunakan pada aplikasi yang sesuai, terutama ketika komponen sulit dipindahkan. Namun kondisi benda kerja dan metode pengujian tetap harus memenuhi persyaratan.
Apakah hasil hardness berbeda berarti heat treatment gagal?
Tidak langsung. Perlu dilakukan evaluasi terhadap spesifikasi, lokasi pengujian, metode, dan seluruh riwayat proses sebelum mengambil kesimpulan.
Kesimpulan
Nilai hardness setelah heat treatment bukan hanya hasil dari proses pemanasan dan pendinginan.
Angka tersebut merupakan kombinasi dari kondisi material, parameter proses, lokasi pengujian, metode hardness test, serta cara pengukuran dilakukan.
Ketika hasil tidak sesuai target, jangan langsung menyimpulkan bahwa proses gagal.
Lakukan evaluasi secara bertahap:
- cek proses;
- cek material;
- cek lokasi;
- cek metode;
- cek alat.
Untuk kebutuhan pemeriksaan hardness logam secara portabel setelah proses manufaktur atau heat treatment, PCE-2550 dapat menjadi salah satu pilihan sesuai karakter benda kerja dan kebutuhan inspeksi.
Pada akhirnya, hardness tester memberikan angka. Namun pemahaman terhadap proses di balik angka tersebut yang menentukan apakah data benar-benar berguna untuk keputusan engineering.
Referensi
- Ananda, L. P., dkk.
Pengaruh Variasi Media Pendinginan dalam Proses PWHT Stainless Steel 304 terhadap Nilai Kekerasan dan Kekuatan Tekuk.
Jurnal Teknik Mesin Universitas Negeri Surabaya.
Penelitian membahas pengaruh perlakuan panas dan pendinginan terhadap perubahan nilai kekerasan material. - Badan Standardisasi Nasional.
SNI ISO 6508 dan SNI terkait metode pengujian kekerasan logam.
Acuan nasional terkait pengujian hardness material. - Priyambodo, B. H., Margono, & Nugroho, K. C.
Analisis Lapisan Hard Chrome dengan Heat Treatment terhadap Kekerasan dan Struktur Mikro pada Permukaan Baja Karbon S45C.
Quantum Teknika.
Penelitian menunjukkan hubungan proses perlakuan material terhadap perubahan karakteristik kekerasan.
-

Durometer PCE-2550
Lihat Produk -
Durometer PCE-PFG 2K
Lihat Produk -
Durometer PCE-DDD 10 Shore D
Lihat Produk -
Durometer PCE-2000N-ICA incl. ISO calibration certificate
Lihat Produk -
Durometer PCE-PFG 20-ICA incl. ISO-calibration certificate
Lihat Produk -
Durometer PCE-DDD 10-ICA incl. ISO Calibration Certificate
Lihat Produk -
Durometer PCE-2000N
Lihat Produk -
Durometer PCE-VTS 50-PFG 500-KIT incl. Test Stand
Lihat Produk