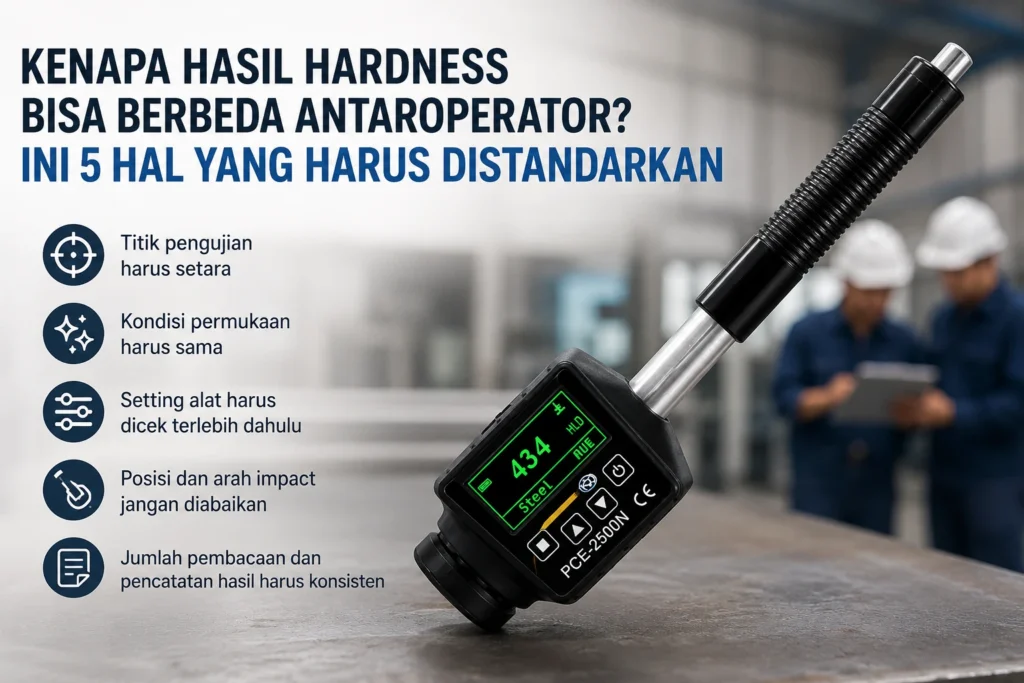
Dua operator menggunakan hardness tester yang sama pada material yang sama. Operator pertama mendapatkan hasil 515 HLD, sementara operator kedua memperoleh angka yang berbeda. Apakah alatnya bermasalah, materialnya tidak seragam, atau cara pengujiannya yang belum benar-benar sama?
Situasi seperti ini penting diperhatikan dalam quality control. Sebab ketika hasil berbeda antaroperator, masalahnya tidak selalu berasal dari kerusakan alat. Perbedaan titik pengujian, kondisi permukaan, cara menempatkan impact device, pengaturan instrumen, hingga cara operator menjalankan prosedur dapat membuat data yang seharusnya dibandingkan menjadi tidak setara.
Artinya, memiliki hardness tester dengan spesifikasi baik belum otomatis membuat seluruh operator menghasilkan data yang konsisten.
Jawaban singkat: hasil hardness dapat berbeda antaroperator jika kondisi dan prosedur pengujiannya tidak distandarkan. Untuk mendapatkan data yang lebih dapat dibandingkan, QC perlu mengendalikan identitas material, kondisi permukaan, titik pengujian, pengaturan alat, posisi atau arah impact, jumlah pembacaan, serta cara hasil dicatat dan dievaluasi.
Apakah Operator Benar-Benar Bisa Memengaruhi Hasil Pengujian?
Ya, tetapi pengaruhnya perlu dipahami dengan tepat.
Operator bukan berarti “mengubah kekerasan material”. Yang dapat berbeda adalah bagaimana proses pengukuran dilakukan dan bagaimana hasil tersebut dibaca atau diinterpretasikan.
Penelitian yang dilakukan oleh Hadijaya dan Nudia Barenzani dari Pusat Teknologi Bahan Bakar Nuklir BATAN pernah mengevaluasi kualifikasi operator Micro Hardness Tester metode Vickers.
Dalam penelitian tersebut, beberapa peserta melakukan pengukuran menggunakan alat yang sama dan material standar. Hasilnya menunjukkan adanya perbedaan kecermatan antaroperator dalam mengukur diagonal indentasi. Peneliti juga menyatakan bahwa pengalaman pengoperasian berperan dalam kemampuan operator menyajikan data yang akurat.
Metode Vickers yang digunakan dalam penelitian tersebut berbeda dari metode Leeb. Namun penelitian itu memberikan pelajaran penting untuk quality control:
kompetensi operator dan standardisasi prosedur tetap menjadi bagian dari kualitas data pengukuran.
5 Hal yang Harus Distandarkan Jika Hasil Hardness Berbeda Antaroperator
1. Pastikan Mereka Benar-Benar Menguji Titik yang Setara
Kalimat “materialnya sama” belum tentu berarti area yang diuji mempunyai kondisi identik.
Misalnya satu shaft diperiksa oleh dua operator.
Operator A melakukan pengukuran pada:
bagian tengah journal.
Sementara operator B melakukan pengukuran beberapa sentimeter dari lokasi tersebut, dekat area transisi.
Keduanya memang menguji komponen yang sama, tetapi belum tentu menguji kondisi material yang benar-benar setara.
Hal ini semakin penting pada komponen yang pernah mengalami:
- heat treatment;
- pengelasan;
- surface hardening;
- repair lokal;
- machining;
- atau proses lain yang dapat menghasilkan variasi antararea.
Karena itu, jika tujuan pemeriksaan adalah membandingkan hasil antaroperator, lokasi pengujian perlu ditentukan terlebih dahulu.
Gunakan penandaan sederhana seperti:
- P1;
- P2;
- P3;
- dan seterusnya.
Lebih baik lagi jika terdapat drawing atau inspection map sehingga semua operator mengetahui area mana yang harus diuji.
Jangan membandingkan dua angka sebelum memastikan kedua angka berasal dari titik yang memang layak dibandingkan.
2. Kondisi Permukaan Harus Sama, Bukan Sekadar Terlihat Bersih
Dua operator dapat memilih area dengan kondisi permukaan berbeda.
Contohnya:
| Operator | Area Pengujian |
|---|---|
| A | Permukaan relatif halus dan bersih |
| B | Area dengan scale, oksidasi, atau bekas machining lebih kasar |
Jika hasilnya berbeda, belum tentu perbedaannya berasal dari operator atau material.
Kondisi permukaan sudah menjadi variabel lain.
Pada hardness testing, kondisi area uji perlu dipersiapkan sesuai dengan metode dan instrumen yang digunakan. Beberapa kondisi yang perlu diperiksa antara lain:
- karat;
- scale;
- coating atau cat;
- minyak;
- debu;
- kekasaran permukaan;
- bekas gerinda;
- serta geometri lokal.
Standardisasi permukaan tidak berarti setiap benda harus dipoles sampai mengkilap. Persiapan tetap harus mengikuti persyaratan metode.
Tujuannya adalah memastikan operator A dan B tidak sebenarnya melakukan dua pengujian pada kondisi yang berbeda.
3. Setting Alat Harus Dicek Sebelum Membandingkan Angka
Hardness tester digital dapat terlihat sederhana karena operator cukup melakukan pengukuran dan membaca angka pada layar.
Tetapi sebelum itu, terdapat beberapa parameter yang perlu dipastikan.
Pada portable hardness tester, parameter tersebut dapat mencakup:
- kelompok material;
- skala hardness;
- arah pengukuran;
- impact device yang digunakan;
- limit atau toleransi jika fitur tersebut digunakan;
- dan pengaturan lainnya sesuai model alat.
Bayangkan operator pertama memilih:
Steel – HLD
sedangkan operator berikutnya melihat hasil dalam:
HRC.
Angkanya tentu tidak bisa dibandingkan secara langsung hanya berdasarkan besar kecilnya nilai.
Hal yang sama berlaku jika kelompok material yang dipilih berbeda.
Karena itu, sebelum satu rangkaian pengujian dimulai, QC dapat menetapkan parameter dalam work instruction sederhana.
| Parameter | Ketentuan Pengujian |
|---|---|
| Material | Sesuai material yang diverifikasi |
| Metode | Leeb / metode yang digunakan |
| Impact Device | Misalnya Type D jika sesuai alat |
| Skala | Ditentukan berdasarkan spesifikasi |
| Arah | Dicatat atau diatur sesuai prosedur |
| Titik | P1, P2, P3 sesuai inspection plan |
Dengan begitu, operator tidak menentukan parameter berdasarkan kebiasaan masing-masing.
4. Cara Memegang dan Menempatkan Impact Device Perlu Konsisten
Untuk metode Leeb, impact device melakukan tumbukan pada permukaan material.
Operator tetap perlu memastikan perangkat ditempatkan dengan benar terhadap area pengujian.
Beberapa kondisi yang perlu dihindari antara lain:
- perangkat tidak stabil;
- support ring tidak duduk dengan baik;
- pengujian dilakukan terlalu dekat dengan tepi;
- permukaan melengkung tetapi aksesori atau teknik yang digunakan tidak sesuai;
- benda kerja bergerak ketika menerima impact;
- atau posisi pengujian berubah tanpa diperhitungkan.
Jika operator pertama bekerja pada permukaan stabil sementara operator kedua melakukan impact dengan posisi yang kurang stabil, perbedaan hasil tidak dapat langsung disebut sebagai variasi material.
Untuk memahami karakter perangkat tumbukan yang umum digunakan pada portable Leeb hardness tester, Anda dapat membaca artikel Alat-Test.com mengenai Leeb Probe Type D dan aplikasinya dalam hardness testing.
Standardisasi teknik penggunaan sangat penting terutama ketika satu alat dipakai bergantian oleh beberapa shift atau departemen.
5. Jangan Membandingkan Satu Angka dengan Satu Angka
Kesalahan lain adalah membuat keputusan dari satu pembacaan per operator.
Contoh:
| Operator | Hasil |
|---|---|
| A | 515 HLD |
| B | 523 HLD |
Lalu disimpulkan:
“Operator B hasilnya lebih tinggi.”
Padahal dua angka saja belum menjelaskan pola pengukurannya.
Lebih informatif jika masing-masing operator melakukan rangkaian pembacaan sesuai prosedur yang ditetapkan.
Contoh ilustrasi:
| Pengukuran | Operator A | Operator B |
|---|---|---|
| 1 | 515 | 517 |
| 2 | 516 | 518 |
| 3 | 514 | 516 |
| 4 | 515 | 517 |
| 5 | 516 | 518 |
Data di atas hanya ilustrasi dan bukan acceptance criteria.
Dari data seperti ini, tim dapat melihat lebih banyak informasi:
- apakah masing-masing operator konsisten;
- apakah terdapat kecenderungan hasil salah satu operator selalu lebih tinggi;
- seberapa besar rentang pembacaan;
- dan apakah selisih tersebut masih berada dalam kriteria yang ditetapkan prosedur.
Inilah alasan repeatability dan pencatatan data lebih berguna daripada hanya melihat satu angka.
Repeatability dan Reproducibility: Apa Bedanya?
Dua istilah ini sering muncul ketika kualitas pengukuran mulai dianalisis.
Repeatability
Secara sederhana, repeatability berkaitan dengan seberapa konsisten hasil pengukuran ketika kondisi dibuat sangat serupa, misalnya:
- operator sama;
- alat sama;
- metode sama;
- objek sama;
- dan dilakukan dalam kondisi yang relatif sama.
Reproducibility
Reproducibility melihat variasi ketika terdapat perubahan kondisi tertentu, misalnya operator berbeda.
Dalam QC praktis, pertanyaannya dapat dibuat sederhana:
“Kalau orang yang menguji diganti, apakah keputusan terhadap produk tetap konsisten?”
Jika jawabannya tidak, perusahaan perlu mencari sumber variasi sebelum langsung membeli alat baru atau menyalahkan personel.
Jangan Langsung Menyimpulkan Operator yang Salah
Ketika dua operator menghasilkan angka berbeda, pendekatan terbaik bukan mencari siapa yang harus disalahkan.
Yang perlu dicari adalah:
variabel mana yang tidak dikendalikan?
Gunakan urutan pemeriksaan seperti berikut:
- Apakah material dan titiknya sama?
- Apakah kondisi permukaan setara?
- Apakah setting instrumen sama?
- Apakah impact device yang digunakan sama?
- Apakah arah pengukuran sama atau sudah dikompensasi sesuai prosedur?
- Apakah benda kerja stabil?
- Apakah alat telah diverifikasi?
- Apakah jumlah pembacaan sama?
- Apakah cara mengolah hasil sama?
- Baru evaluasi teknik operator.
Dengan cara ini, investigasi lebih objektif.
SNI 8461:2017 Bisa Menjadi Dasar Standardisasi Metode Leeb
Untuk pengujian Leeb pada besi dan baja di Indonesia, terdapat SNI 8461:2017 – Metode Uji Kekerasan Leeb untuk Besi dan Baja.
Standar tersebut menetapkan metode penentuan nilai kekerasan Leeb untuk baja, baja cor, dan besi cor. Dokumen tersebut juga mencakup ketentuan mengenai verifikasi alat dan kalibrasi blok standar.
SNI ini merupakan adopsi identik ASTM A956-12.
Keberadaan standar penting karena quality control tidak seharusnya bergantung pada “cara operator A” atau “cara operator B”.
Yang dibutuhkan adalah:
satu metode kerja yang dipahami dan diterapkan bersama.
Apa yang Sebaiknya Ada dalam Work Instruction Hardness Testing?
SOP tidak harus dibuat panjang sampai operator kesulitan menggunakannya.
Untuk pekerjaan rutin, work instruction dapat dibuat ringkas tetapi jelas.
Informasi yang dapat dimasukkan antara lain:
1. Identitas Material
Jelaskan kelompok material yang diuji dan sumber identifikasinya.
2. Instrumen
Catat model dan ID alat yang boleh digunakan.
3. Impact Device
Tentukan jenis perangkat jika sistem menggunakan beberapa pilihan.
4. Kondisi Permukaan
Tentukan bagaimana area uji harus dipersiapkan.
5. Lokasi Pengujian
Gunakan gambar atau kode titik jika posisi merupakan parameter penting.
6. Arah Pengukuran
Tentukan cara memperlakukannya sesuai alat dan metode.
7. Jumlah Pembacaan
Gunakan jumlah yang ditetapkan metode atau prosedur perusahaan, bukan berdasarkan kebiasaan operator.
8. Pengolahan Data
Tentukan apakah yang dilaporkan nilai individual, rata-rata, minimum, maksimum, atau parameter lainnya.
9. Acceptance Criteria
Jelaskan dari dokumen mana batas penerimaan berasal.
10. Tindakan Jika Hasil Tidak Normal
Misalnya ulang pengujian, hold material, cek reference block, atau eskalasi ke supervisor QC.
Bagaimana Cara Mengecek Apakah Masalahnya Memang Antaroperator?
QC dapat melakukan studi internal sederhana tanpa langsung membuat penelitian statistik yang kompleks.
Contoh pendekatan:
- Pilih material atau reference block yang sesuai.
- Gunakan satu hardness tester yang sudah diperiksa kondisinya.
- Tentukan parameter pengujian yang sama.
- Tandai area pengukuran.
- Gunakan dua atau lebih operator.
- Masing-masing melakukan jumlah pengukuran yang sama.
- Simpan seluruh pembacaan, jangan hanya rata-rata.
- Bandingkan pola hasil.
Jika perbedaannya besar, review teknik masing-masing operator.
Jika seluruh operator menghasilkan variasi besar, jangan langsung menyimpulkan bahwa semuanya kurang terampil. Periksa kembali:
- kondisi alat;
- reference block;
- permukaan;
- metode;
- dan kesesuaian benda kerja.
Penelitian BATAN Menunjukkan Mengapa Kualifikasi Operator Penting
Kualifikasi operator hardness tester bukan sekadar teori.
Penelitian Hadijaya dan Barenzani dari BATAN melibatkan teknisi laboratorium dan mahasiswa yang melakukan pengukuran menggunakan Micro Hardness Tester.
Para peserta menggunakan material standar dengan nilai kekerasan yang telah diketahui dan melakukan pengujian dengan beberapa beban.
Hasilnya digunakan untuk mengevaluasi kecermatan operator.
Penelitian tersebut menyimpulkan bahwa kemahiran mengoperasikan alat ikut dipengaruhi pengalaman dan latihan.
Meskipun metode yang digunakan adalah Micro Vickers, prinsip pengendalian personel tetap relevan untuk berbagai aktivitas pengukuran:
alat yang sama tetap membutuhkan operator yang memahami prosedur.
Apakah Hardness Tester Digital Menghilangkan Variasi Operator?
Tidak sepenuhnya.
Digitalisasi dapat mengurangi beberapa sumber kesalahan, misalnya:
- salah membaca skala analog;
- salah mencatat angka;
- atau perhitungan manual tertentu.
Namun operator tetap menentukan atau memengaruhi beberapa bagian proses seperti:
- lokasi pengujian;
- persiapan permukaan;
- pemilihan setting;
- penempatan perangkat;
- dan interpretasi hasil.
Karena itu, membeli perangkat digital sebaiknya berjalan bersama standardisasi workflow.
PCE-2500N untuk Pemeriksaan Kekerasan Logam secara Portabel
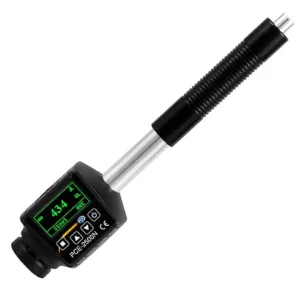
Untuk kebutuhan hardness testing berbasis metode rebound, salah satu perangkat yang tersedia di Alat-Test.com adalah Durometer for Metals PCE-2500N.
PCE-2500N menggunakan metode rebound dengan Type D striker dan dirancang untuk beberapa kelompok logam, termasuk:
- baja;
- cast steel;
- tool steel;
- stainless steel;
- cast iron;
- ductile iron;
- cast aluminium alloy;
- brass;
- bronze;
- dan copper.
Perangkat menyediakan hasil dalam beberapa skala seperti HLD, HRC, HB, HV, HS, HRA, dan HRB sesuai material dan rentang yang didukung.
Berdasarkan spesifikasi pada halaman Alat-Test.com, PCE-2500N memiliki akurasi pengukuran HLD ±0,5% dan repeatability HLD ±0,8%.
Namun spesifikasi repeatability instrumen tidak berarti QC dapat mengabaikan standardisasi operator.
Spesifikasi alat menjelaskan performa instrumen dalam kondisi pengujian yang ditentukan, sedangkan proses QC juga harus memastikan kondisi aktual di lapangan dikendalikan.
Paket PCE-2500N juga dilengkapi test block yang dapat digunakan untuk pengecekan sesuai petunjuk instrumen.
5 Kebiasaan yang Bisa Membantu Menjaga Konsistensi Antar Shift
1. Briefing Setting Sebelum Mulai Batch
Pastikan seluruh operator menggunakan parameter yang sama.
2. Gunakan Foto atau Diagram Titik Uji
Lebih jelas daripada hanya menulis “ukur bagian shaft”.
3. Catat ID Alat
Jangan hanya menulis “hardness tester”.
4. Simpan Data Individual
Jangan langsung menghapus seluruh informasi menjadi satu rata-rata.
5. Lakukan Cross-check Antaroperator Secara Berkala
Gunakan sampel atau reference block yang sama untuk memastikan teknik pengujian tetap konsisten.
Contoh Form Pencatatan yang Lebih Mudah Ditelusuri
| Informasi | Data |
|---|---|
| ID Komponen | Diisi sesuai batch |
| ID Hardness Tester | Dicatat |
| Operator | Nama/ID |
| Material Setting | Dicatat |
| Impact Device | Type yang digunakan |
| Titik | P1/P2/P3 |
| Arah | Sesuai posisi pengujian |
| Hasil Individual | Disimpan |
| Hasil Akhir | Sesuai prosedur |
| Status | Accept / Hold / Review |
Format sebenarnya dapat disesuaikan dengan sistem quality control perusahaan.
Tujuan utamanya adalah agar ketika hasil antaroperator berbeda, tim mempunyai cukup informasi untuk mencari penyebabnya.
FAQ Hasil Hardness Berbeda Antaroperator
Kenapa hasil hardness bisa berbeda padahal alat dan materialnya sama?
Perbedaannya dapat berasal dari titik pengujian, kondisi permukaan, setting alat, arah pengukuran, kestabilan benda kerja, teknik operator, kondisi instrumen, atau variasi lokal material. Karena itu, penyebab perlu diperiksa secara sistematis.
Apakah operator baru pasti menghasilkan hasil yang kurang akurat?
Tidak otomatis. Operator baru dapat menghasilkan data yang baik jika mendapat pelatihan dan mengikuti prosedur dengan benar. Namun penelitian BATAN menunjukkan pengalaman dan kemahiran pengoperasian merupakan faktor yang relevan dalam kecermatan hardness testing.
Apakah hasil yang berbeda berarti hardness tester rusak?
Tidak selalu. Sebelum menyimpulkan alat bermasalah, periksa kondisi pengujian, reference block, setting, titik, permukaan, dan teknik penggunaan.
Apakah satu operator sebaiknya melakukan seluruh hardness test?
Tidak harus. Proses QC justru sebaiknya cukup terstandar sehingga operator yang kompeten dapat menjalankan prosedur dan menghasilkan keputusan yang konsisten.
Apa gunanya test block pada portable hardness tester?
Test block dapat digunakan sebagai referensi untuk memeriksa performa pembacaan alat sesuai prosedur instrumen. Fungsinya perlu dibedakan dari proses kalibrasi formal.
Apakah repeatability alat sama dengan hasil antaroperator?
Tidak persis. Repeatability instrumen berkaitan dengan konsistensi hasil dalam kondisi pengukuran tertentu. Perbedaan antaroperator menambahkan variabel personel dan penerapan prosedur sehingga perlu dievaluasi secara terpisah.
Kesimpulan
Jika dua operator mendapatkan hasil hardness berbeda dengan alat dan material yang sama, jangan langsung menyalahkan alat atau salah satu operator.
Periksa terlebih dahulu apakah mereka benar-benar melakukan pengukuran dalam kondisi yang setara.
Lima bagian yang perlu distandarkan adalah:
- titik pengujian;
- kondisi permukaan;
- setting instrumen;
- cara menempatkan dan menggunakan impact device;
- serta jumlah dan cara pengolahan hasil.
Penelitian BATAN mengenai kualifikasi operator hardness tester menunjukkan bahwa kompetensi dan pengalaman operator memang relevan terhadap kecermatan pengukuran. Sementara untuk metode Leeb pada besi dan baja, Indonesia telah memiliki SNI 8461:2017 yang dapat digunakan sebagai salah satu acuan prosedur.
Untuk kebutuhan hardness testing logam secara portabel, PCE-2500N dapat dipertimbangkan ketika karakter material dan benda kerja sesuai dengan metode rebound Type D.
Yang paling penting, QC yang baik bukan QC yang hasilnya bergantung pada siapa yang sedang bertugas. Prosedur yang baik membuat data tetap dapat dibandingkan meskipun operator berganti.
Referensi
- Hadijaya, H. & Barenzani, N.
Kualifikasi Operator Micro Hardness Tester di Laboratorium IEBE.
PIN Pengelolaan Instalasi Nuklir, Pusat Teknologi Bahan Bakar Nuklir – BATAN.
Penelitian mengevaluasi kemampuan beberapa operator menggunakan alat dan material standar untuk melihat kecermatan pengukuran hardness.
Lihat referensi. - Badan Standardisasi Nasional / Direktorat Jenderal Bina Marga.
SNI 8461:2017 – Metode Uji Kekerasan Leeb untuk Besi dan Baja.
Standar menetapkan pengujian kekerasan Leeb untuk baja, baja cor, dan besi cor serta mencakup verifikasi perangkat dan kalibrasi blok standar.
Lihat sumber resmi. - Politeknik Negeri Bali.
Pengaruh Perlakuan Panas terhadap Kekerasan Baja St.42 dengan Temperatur Pemanasan 800°C Metode Brinell di Laboratorium Uji Bahan.
Penelitian melakukan pengujian berulang secara sistematis pada beberapa kelompok untuk memperoleh dan membandingkan data kekerasan material.
Lihat referensi.