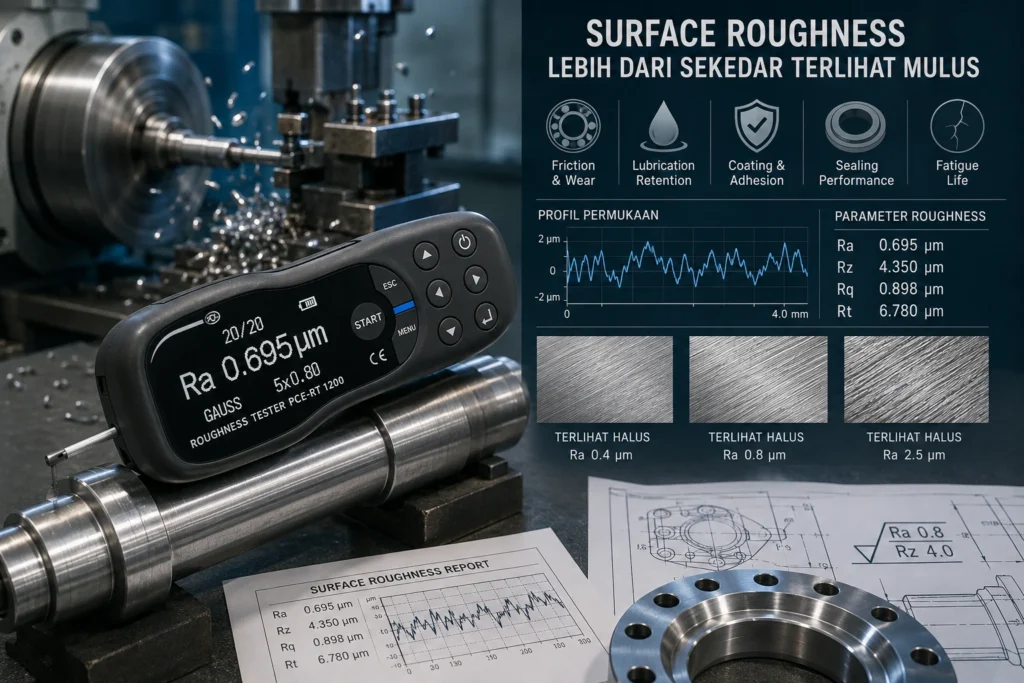
Mengapa Terlihat Mulus Belum Tentu Memenuhi Spesifikasi?
Mata manusia sangat baik dalam mendeteksi defect makro seperti scratch besar, burr, chatter mark yang jelas, dent, rust, atau discoloration. Tetapi surface roughness yang menjadi acceptance criterion pada drawing sering berada pada skala mikrometer.
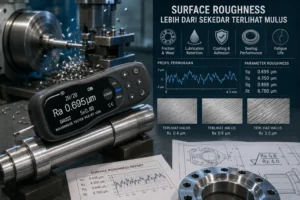
Misalnya dua permukaan sama-sama terlihat mengilap. Permukaan A dapat mempunyai Ra sekitar 0,8 µm, sementara permukaan B sekitar 2,5 µm. Perbedaannya mungkin tidak mudah dilihat pada pencahayaan biasa, tetapi dapat penting jika komponen digunakan sebagai bearing seat atau sealing surface.
Selain itu, visual appearance dipengaruhi oleh:
- arah cahaya;
- reflectivity material;
- coating atau oil film;
- warna material;
- arah machining marks;
- polishing;
- kontaminasi permukaan.
Permukaan yang sangat reflektif dapat terlihat halus tetapi masih memiliki directional grooves. Sebaliknya, permukaan matte dapat terlihat “kasar” walaupun parameter roughness tertentu masih berada dalam specification.
Jadi inspeksi visual berguna sebagai screening, tetapi tidak dapat menggantikan profilometer ketika drawing mensyaratkan angka.
Apa Sebenarnya Surface Roughness?
Surface roughness merupakan komponen tekstur permukaan yang menggambarkan ketidakteraturan kecil pada profil. Secara sederhana, jika permukaan logam diperbesar, kita akan melihat rangkaian puncak dan lembah.
Puncak dan lembah tersebut terbentuk akibat:
- feed tool;
- tool nose radius;
- grinding abrasive;
- cutting speed;
- feed rate;
- vibration dan chatter;
- tool wear;
- built-up edge;
- material microstructure;
- coolant dan lubrication;
- casting, forging, blasting, atau additive manufacturing;
- post-processing seperti polishing dan coating.
Karena banyak sumbernya, surface roughness dapat digunakan sebagai indikator apakah proses machining masih stabil.
Roughness, Waviness, dan Form Bukan Hal yang Sama
Surface profile sebenarnya terdiri dari beberapa skala ketidakteraturan.
| Komponen | Skala relatif | Contoh penyebab |
|---|---|---|
| Form | Panjang gelombang sangat besar | Benda melengkung, taper, out-of-roundness |
| Waviness | Lebih panjang dari roughness | Machine vibration, deflection, thermal distortion |
| Roughness | Skala lebih kecil | Tool marks, abrasive marks, feed pattern |
Ini penting karena part dapat mempunyai Ra rendah tetapi tetap memiliki waviness besar. Contohnya, permukaan hasil grinding dapat halus secara lokal tetapi bergelombang akibat wheel imbalance atau machine vibration.
Profilometer menggunakan filtering dan cut-off untuk memisahkan komponen yang ingin dievaluasi. Karena itu, memilih parameter dan setting measurement yang benar sama pentingnya dengan membaca angka.
Apa Arti Ra?
Ra adalah salah satu parameter roughness paling umum. Secara konsep, Ra merepresentasikan rata-rata aritmetika nilai absolut deviasi profil roughness terhadap garis rata-rata sepanjang evaluation length.
Semakin kecil Ra, secara umum semakin kecil rata-rata deviasi vertikal profil.
Ra populer karena:
- mudah dipahami;
- mudah dibandingkan;
- tersedia pada hampir semua roughness tester;
- banyak digunakan pada technical drawing;
- cukup stabil untuk routine QC.
Namun ada keterbatasan besar: Ra meratakan informasi puncak dan lembah menjadi satu angka rata-rata.
Mengapa Ra Saja Belum Selalu Cukup?
Dua profil yang bentuknya sangat berbeda dapat menghasilkan Ra yang hampir sama.
Bayangkan:
- Permukaan A memiliki banyak peak kecil yang seragam.
- Permukaan B sebagian besar halus tetapi mempunyai satu groove dalam.
Nilai Ra keduanya bisa relatif dekat, tetapi groove pada Permukaan B dapat berbahaya untuk seal, fatigue crack initiation, atau coating coverage.
Itulah alasan parameter lain digunakan.
Rz
Rz memberi informasi tentang perbedaan tinggi peak dan valley dalam bentuk yang lebih sensitif terhadap topografi vertikal dibandingkan Ra. Definisi persisnya harus mengikuti standard yang digunakan karena nomenclature Rz pada standard lama, JIS, dan standard modern tidak boleh diasumsikan identik.
Rt
Rt menggambarkan total height profile pada evaluation length, sehingga defect ekstrim dapat lebih terlihat dibandingkan pada Ra.
Rq
Rq merupakan root mean square roughness dan memberi bobot lebih besar pada deviasi yang lebih tinggi.
Karena itu, technical drawing sebaiknya menyebut parameter yang benar sesuai fungsi komponen, bukan sekadar menulis “surface finish bagus”.
Apakah Semakin Halus Selalu Semakin Baik?
Tidak. Surface finish harus sesuai fungsi.
Permukaan yang terlalu kasar dapat mempercepat wear atau menyebabkan leakage. Tetapi permukaan yang terlalu halus juga dapat tidak ideal pada aplikasi tertentu.
Beberapa adhesive bonding membutuhkan texture agar mechanical interlocking meningkat. Coating juga membutuhkan surface profile yang sesuai agar adhesion baik. Pada beberapa tribological contact, valleys membantu lubricant retention. Pada seal tertentu, arah dan struktur machining marks juga penting karena dapat menjadi jalur leakage.
Penelitian pada adhesive joints menunjukkan hubungan bond strength dan roughness tidak selalu linear. Pada studi aluminium dan mild steel, shear strength meningkat sampai roughness optimum tertentu lalu tidak terus meningkat ketika roughness semakin besar.
Artinya, target QC bukan mencari Ra serendah mungkin. Targetnya adalah memenuhi surface texture yang dirancang untuk fungsi tersebut.
Surface Roughness Memengaruhi Friction dan Wear
Dua permukaan logam yang tampak rata sebenarnya hanya bersentuhan pada puncak-puncak mikroskopis yang disebut asperities.
Ketika roughness tinggi:
- real contact area berubah;
- local contact pressure dapat meningkat;
- asperity dapat mengalami plastic deformation;
- debris lebih mudah terbentuk;
- friction regime dapat berubah.
Pada lubricated contact, valleys dapat menyimpan lubricant, tetapi roughness berlebihan dapat menembus film dan meningkatkan mixed atau boundary lubrication.
Karena itu, crankshaft journal, bearing race, hydraulic rod, cylinder bore, dan gear flank memiliki kebutuhan surface texture yang berbeda.
Surface Roughness Dapat Memengaruhi Fatigue Life
Fatigue crack sering mulai di permukaan karena area tersebut mengalami cyclic stress sekaligus berinteraksi dengan environment.
Deep valley atau sharp notch pada surface texture dapat meningkatkan local stress concentration. Semakin besar local concentration, semakin mudah microcrack berkembang pada kondisi tertentu.
Studi fatigue pada additive-manufactured metal menunjukkan roughness bukan sekadar isu kosmetik. Pada porous titanium lattice yang dibahas nanti, pengurangan roughness sekitar 50% berhubungan dengan peningkatan normalized high-cycle fatigue strength sekitar 80% setelah memperhitungkan perubahan dimensi akibat treatment.
Penelitian International Journal of Fatigue tahun 2025 juga menekankan bahwa parameter valley seperti Rv dapat menjadi penting dalam memprediksi pengaruh roughness terhadap fatigue life pada aluminium alloy notched specimens.
Pesannya: average roughness saja tidak selalu menceritakan seluruh risiko crack initiation.
Surface Roughness Memengaruhi Coating dan Adhesive Bonding
Sebelum painting, thermal spray, adhesive bonding, atau coating lain, permukaan sering melalui grinding, abrasion, atau blast cleaning untuk menghasilkan profile tertentu.
Surface profile membantu:
- menambah effective area;
- meningkatkan mechanical anchoring;
- mengubah wettability;
- memberi tempat coating masuk ke valley.
Tetapi roughness terlalu tinggi juga dapat menimbulkan masalah. Peak tinggi dapat tidak tertutup coating dengan cukup tebal, sedangkan valley terlalu dalam sulit dibersihkan dan berpotensi menyimpan contaminant.
Review mengenai coating adhesion dan corrosion protection menekankan hubungan ini tidak sederhana. Bukan “lebih kasar selalu lebih melekat”, melainkan ada interaksi antara roughness, coating thickness, cleanliness, chemistry, dan topography.
Studi blast-cleaned structural steel tahun 2024 juga menunjukkan surface roughness bervariasi antar-posisi pada plate, sehingga satu titik pengukuran tidak selalu merepresentasikan seluruh permukaan.
Surface Texture Bisa Menentukan Sealing
Sealing surface membutuhkan kontrol yang lebih kompleks daripada sekadar “halus”.
Groove yang melintasi sealing path dapat menjadi jalur leakage. Pada dynamic seal, roughness memengaruhi friction, lubricant film, dan wear pada seal lip.
Itulah alasan proses seperti grinding, honing, lapping, atau polishing dipilih sesuai fungsi.
Permukaan yang memiliki Ra memenuhi specification tetapi mempunyai directional scratch yang salah masih dapat bermasalah. Ini kembali menunjukkan bahwa angka rata-rata harus dibaca bersama texture pattern dan manufacturing lay.
Mengapa Parameter Machining Tidak Bisa Menggantikan Pengukuran?
Engineer dapat memperkirakan roughness dari feed rate, tool geometry, cutting speed, dan theoretical model. Tetapi actual finish juga dipengaruhi kondisi nyata mesin.
Dua part dengan program CNC sama dapat menghasilkan roughness berbeda karena:
- tool wear;
- insert batch;
- machine stiffness;
- chatter;
- workholding;
- material hardness variation;
- coolant condition;
- runout;
- built-up edge;
- temperature.
Karena itu, machining parameter adalah process input, sedangkan measured roughness adalah process output.
Quality control membutuhkan keduanya.
Studi Kasus 1: Baja ST37 Indonesia 2026, Coolant Mengubah Roughness Meski Benda Kerja Tetap Tampak Hasil Bubut
Penelitian Rahmatul Fauzan Mulyadi, Syahril, Rifelino, dan Zainal Abadi dari Universitas Negeri Padang diterbitkan pada Mei 2026 dalam Jurnal Vokasi Mekanika.
Penelitian menggunakan baja ST37 dan factorial experiment dengan:
- feed rate 0,040 dan 0,100 mm/rev;
- spindle speed 315 dan 400 rpm;
- kondisi dengan dan tanpa coolant.
Surface roughness diestimasi melalui digital image analysis dari optical microscope images. Jadi hasil penelitian ini bukan pengukuran stylus profilometer langsung, tetapi tetap berguna untuk menunjukkan pengaruh parameter proses terhadap perubahan topografi.
Hasil Utama
Penelitian melaporkan:
- kenaikan feed rate meningkatkan Raest sekitar 1,74% sampai 7,11%;
- kenaikan spindle speed pada setup tersebut meningkatkan roughness sekitar 4,54% sampai 11,91%;
- penggunaan coolant menurunkan roughness rata-rata sekitar 9,20%;
- kombinasi terbaik adalah 315 rpm, feed 0,040 mm/rev, dan coolant dengan Raest sekitar 1,495 µm.
Apa pelajarannya? Perubahan proses yang tidak selalu mudah dilihat oleh mata dapat menghasilkan perbedaan quantitative roughness. Dalam production QC, hasil estimasi atau theoretical roughness tetap perlu divalidasi dengan metode measurement yang menjadi acuan drawing atau QMS.
Studi Kasus 2: Baja ST60, Perubahan RPM Tidak Menghasilkan Roughness yang Linear
Penelitian Bambang Herlambang yang diterbitkan pada 2025 dalam Piston: Journal of Technical Engineering menguji baja ST60 setelah proses turning pada beberapa spindle speed.
Material berbentuk solid cylinder diameter 22 mm dan panjang 120 mm. Cutting depth dibuat 0,5 mm, lalu roughness diukur beberapa kali pada setiap specimen.
Nilai Ra rata-rata yang dilaporkan:
| Spindle speed | Ra rata-rata |
|---|---|
| 140 rpm | 1,143 µm |
| 280 rpm | 1,239 µm |
| 560 rpm | 2,690 µm |
| 1.120 rpm | 1,556 µm |
Nilai paling kasar terjadi pada 560 rpm, bukan pada speed tertinggi 1.120 rpm.
Mengapa Ini Menarik?
Jika roughness selalu bisa ditebak hanya dari “RPM lebih tinggi” atau “permukaan kelihatan lebih mengilap”, hasil seharusnya lebih sederhana. Data menunjukkan hubungan actual machining finish dapat dipengaruhi interaksi heat, tool dynamics, vibration, cutting forces, dan kondisi mesin.
Inilah alasan roughness harus diukur sebagai output aktual, bukan diasumsikan dari machine setting.
Studi Kasus 3: Roughness Titanium Lattice Turun 50%, Fatigue Strength Naik Sekitar 80%
Penelitian Reece Oosterbeek dan rekan yang diterbitkan dalam jurnal Additive Manufacturing menguji porous Ti-6Al-4V lattice yang dibuat dengan additive manufacturing.
Permukaan as-built memiliki semi-fused particles dan texture yang relatif kasar. Peneliti menggunakan chemical-electrochemical surface treatment untuk memperbaiki permukaan.
Perubahannya Terukur
Setelah treatment:
- areal roughness Sa turun dari sekitar 12 µm menjadi 6 µm;
- peak-to-valley parameter Sz turun dari sekitar 110 µm menjadi sekitar 54 µm;
- semi-fused particles yang terlihat berhasil dihilangkan;
- diameter strut berkurang 34–37%, sehingga efek perubahan dimensi ikut diperhitungkan.
Setelah fatigue strength dinormalisasi terhadap perubahan mechanical properties akibat material loss, normalized high-cycle fatigue strength pada 106 cycles meningkat rata-rata sekitar 80%.
Penelitian mengaitkan peningkatan ini dengan berkurangnya rough surface features yang dapat menjadi crack-initiation sites.
Ra dan Sa Jangan Dicampur
Studi tersebut menggunakan Sa, yaitu areal surface parameter dari topografi 3D, bukan Ra dari line profile 2D.
Keduanya sama-sama membahas surface texture tetapi tidak boleh dianggap angka yang interchangeable. Ini juga menunjukkan mengapa engineer harus membaca parameter lengkap di drawing atau report, bukan hanya angka “6 µm”.
Bagaimana Surface Roughness Diukur dengan Stylus?
Contact roughness tester menggunakan stylus tip, biasanya diamond, yang bergerak melintasi permukaan. Pergerakan vertikal stylus mengikuti peak dan valley profil.
Secara sederhana:
- stylus ditempatkan pada permukaan;
- drive unit menggerakkan stylus sepanjang lintasan;
- vertical displacement diubah menjadi electrical signal;
- filter memisahkan profile component sesuai setting;
- software menghitung parameter seperti Ra, Rq, Rz, atau Rt;
- hasil ditampilkan dalam µm atau µinch.
Stylus method sangat umum karena portable, repeatable, dan langsung menghasilkan parameter profile roughness.
Namun ada keterbatasan:
- stylus hanya mengikuti line tertentu, bukan seluruh area;
- tip radius membatasi kemampuan mengikuti feature sangat sempit;
- soft surface dapat tergores oleh contact force;
- deep groove tertentu mungkin sulit dijangkau;
- curved atau small surface membutuhkan fixture/probe yang sesuai.
Mengapa Arah Pengukuran Penting?
Machining menghasilkan lay, yaitu arah dominan pola permukaan.
Contohnya turning menghasilkan circumferential tool marks pada shaft. Grinding menghasilkan directional abrasive marks. Milling menghasilkan scallop atau feed pattern.
Jika stylus bergerak sejajar dengan groove, profil yang terbaca dapat lebih rendah dibandingkan ketika stylus memotong groove secara melintang.
Karena itu, measurement direction harus mengikuti drawing, standard, atau procedure. Untuk banyak machining texture, pengukuran dilakukan melintasi arah lay agar stylus benar-benar melewati peak dan valley, tetapi keputusan final harus mengikuti specification yang digunakan.
Jika operator A mengukur horizontal dan operator B mengukur longitudinal, hasil dapat berbeda meskipun part sama.
Mengapa Cut-Off dan Evaluation Length Penting?
Roughness meter tidak sekadar menelusuri permukaan lalu menghitung semua deviasi. Data profile perlu difilter agar roughness dapat dipisahkan dari waviness.
Cut-off wavelength menentukan skala feature yang dipisahkan dalam filtering.
Jika cut-off terlalu pendek, sebagian texture yang relevan dapat hilang. Jika terlalu panjang, waviness dapat ikut masuk ke roughness value.
Evaluation length juga perlu cukup untuk merepresentasikan permukaan.
Inilah alasan dua laboratorium dapat memperoleh hasil berbeda jika:
- parameter sama tetapi cut-off berbeda;
- stylus tip berbeda;
- measurement direction berbeda;
- filter berbeda;
- evaluation length berbeda.
Measurement report yang baik tidak hanya menulis “Ra = 1,2 µm”, tetapi juga mencatat method dan setting yang relevan.
Mengapa Satu Titik Pengukuran Belum Tentu Cukup?
Surface roughness tidak selalu uniform.
Pada turning, roughness dapat berubah sepanjang shaft jika tool wear meningkat. Pada milling, corner dan center path dapat berbeda. Pada blasting, nozzle distance dan angle membuat texture bervariasi.
Penelitian Toshikazu Takai dan Kenta Morimoto tahun 2024 pada blast-cleaned structural steel menyoroti measurement deviation karena roughness memang berbeda dari posisi ke posisi.
Karena itu, sampling plan perlu menjawab:
- berapa titik per part;
- di area mana;
- berapa kali pengulangan;
- bagaimana memilih worst-case area;
- bagaimana acceptance rule diterapkan.
Untuk production inspection, random sampling yang tidak konsisten dapat membuat part yang sama lulus pada satu hari dan gagal pada hari lain.
Kesalahan Umum Saat Mengukur Surface Roughness
1. Mengukur di Atas Oil, Dust, atau Chip
Stylus akan mengikuti contaminant, bukan surface asli. Bersihkan permukaan tanpa mengubah texture.
2. Sensor Tidak Tegak atau Stabil
Drive unit yang miring dapat menyebabkan stylus kehilangan contact atau menghasilkan profile bias.
3. Arah Pengukuran Berubah
Directional surface dapat menghasilkan angka berbeda.
4. Menggunakan Cut-Off Default untuk Semua Part
Setting harus sesuai range roughness dan specification.
5. Hanya Membaca Ra
Jika drawing mensyaratkan Rz, Rt, Rsk, atau parameter lain, Ra tidak dapat menggantikannya.
6. Membandingkan Ra dengan Sa
Ra adalah line-profile parameter, Sa adalah areal parameter. Keduanya tidak interchangeable.
7. Menilai “Lebih Rendah Pasti Lebih Baik”
Part dapat gagal karena terlalu halus jika specification memiliki minimum atau functional texture tertentu.
8. Tidak Memeriksa Stylus
Tip yang damaged atau dirty dapat menghasilkan data salah.
9. Tidak Verifikasi dengan Roughness Standard
Reference specimen membantu memastikan meter masih memberikan response yang diharapkan.
10. Mengabaikan Standard yang Berlaku
Banyak drawing lama masih merujuk ISO 4287 atau ISO 4288. ISO saat ini menandai keduanya withdrawn dan telah menggantinya dengan ISO 21920 series. Perusahaan harus mengikuti drawing, customer requirement, dan QMS secara terkendali ketika melakukan transition standard.
Bagaimana Membuat Inspeksi Surface Roughness yang Konsisten?
1. Definisikan Parameter pada Drawing
Jangan hanya menulis “smooth finish”. Tentukan Ra, Rz, atau parameter lain beserta limit yang diperlukan.
2. Definisikan Standard
Pastikan revision atau standard yang digunakan jelas. Current ISO profile framework mencakup ISO 21920-1, ISO 21920-2, dan ISO 21920-3.
3. Tentukan Measurement Point
Marking atau drawing inspection zone membantu operator mengukur area yang sama.
4. Tentukan Arah Stylus
Terutama pada turning, milling, dan grinding yang mempunyai lay kuat.
5. Tentukan Cut-Off dan Length
Gunakan procedure yang konsisten sesuai specification.
6. Gunakan Reference Standard
Lakukan verification sebelum route atau batch penting.
7. Ambil Beberapa Reading
Jangan bergantung pada satu line jika surface diketahui tidak uniform.
8. Simpan Data
Trend Ra dapat menjadi indikator tool wear atau process drift.
| Batch | Ra titik 1 | Ra titik 2 | Ra titik 3 | Rata-rata | Status |
|---|---|---|---|---|---|
| A01 | 1,18 µm | 1,22 µm | 1,25 µm | 1,22 µm | Pass |
| A02 | 1,31 µm | 1,36 µm | 1,41 µm | 1,36 µm | Pass, trend naik |
| A03 | 1,52 µm | 1,60 µm | 1,71 µm | 1,61 µm | Review sesuai limit |
Angka tersebut hanya contoh dokumentasi. Acceptance harus mengikuti drawing atau process specification nyata.
9. Hubungkan dengan Tool Life
Jika roughness naik setelah 300 part, 450 part, dan 500 part, data dapat digunakan untuk menentukan tool-change policy yang lebih objektif.
10. Ukur Ulang Setelah Process Adjustment
Setelah ganti insert, balancing wheel, alignment spindle, atau coolant adjustment, verify surface kembali.
Untuk panduan yang lebih khusus pada komponen otomotif, baca artikel Panduan Teknis Pengukuran Kekasaran Permukaan Komponen Otomotif Logam.
Catatan Standar ISO: Mengapa Drawing Lama dan Alat Baru Bisa Menampilkan Referensi Berbeda?
Surface metrology sedang mengalami transisi standard.
Saat ini:
- ISO 21920-1:2021 mengatur indication of profile surface texture;
- ISO 21920-2:2021 mengatur terms, definitions, dan surface texture parameters;
- ISO 21920-3:2021 mengatur specification operators.
ISO menunjukkan ISO 4287 sebagai withdrawn dan ISO 4288 juga withdrawn. ISO 3274:1996 untuk contact stylus instrument juga ditarik pada Februari 2025, dengan ISO 25178-601:2025 tersedia sebagai revisi yang lebih baru untuk karakteristik contact stylus instruments.
Pada Agustus 2026, ISO juga sedang mengembangkan revisi edisi kedua ISO 21920-2 dan ISO 21920-3, tetapi dokumen committee draft tersebut belum menggantikan edisi 2021 yang masih berstatus published.
Karena itu, jangan otomatis mengubah inspection method hanya karena ada standard baru. Perubahan drawing, customer requirement, procedure, MSA, dan QMS perlu dikelola secara formal.
Instrumen yang Berkaitan dengan Pengukuran Kekasaran Permukaan
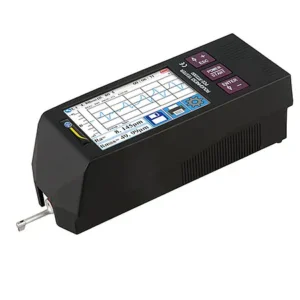
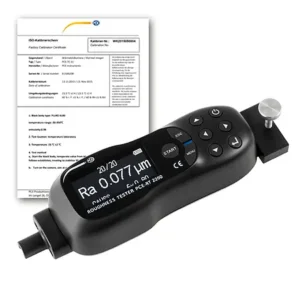
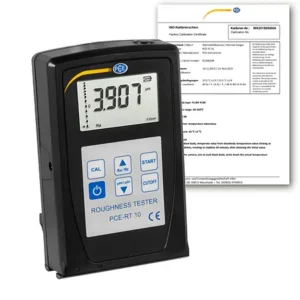
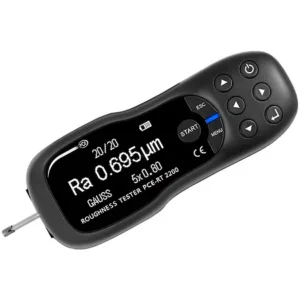
Untuk inspeksi part hasil turning, milling, grinding, atau polishing, handheld stylus roughness tester dapat digunakan langsung di area produksi apabila geometry part memungkinkan.
1. PCE-RT 1200 untuk Ra, Rz, Rq, dan Rt
PCE-RT 1200 merupakan handheld contact roughness tester dengan diamond stylus.
Spesifikasi yang tercantum pada Alat-Test.Com meliputi:
- parameter Ra, Rz, Rq, dan Rt;
- range Ra/Rq sekitar 0,005–16,00 µm;
- range Rz/Rt sekitar 0,002–200,0 µm;
- diamond probe tip radius 5 µm;
- cut-off 0,25 mm, 0,8 mm, dan 2,5 mm;
- display OLED;
- micro-USB untuk transfer data;
- roughness standard untuk verification.
Produk ini cocok untuk routine QC ketika empat parameter utama sudah mencukupi.
Halaman produknya masih mencantumkan referensi standard lama seperti ISO 4287/ISO 3274. Karena standard tersebut telah mengalami perubahan status di ISO, pengguna yang membutuhkan contractual compliance harus memverifikasi metode, software parameter definition, dan requirement drawing terhadap standard yang berlaku pada perusahaan.
Lihat PCE-RT 1200 di Alat-Test.Com
2. PCE-RT 2300 untuk Parameter Surface Texture yang Lebih Lengkap
PCE-RT 2300 menyediakan motorized external sensor dan parameter yang lebih luas.
Spesifikasi produknya mencakup antara lain:
- Ra, Rz, Rq, Rt;
- Rc, Rp, Rv;
- Rsk dan Rku;
- Rsm dan RPc;
- Rk, Rpk, dan Rvk;
- Ra/Rq sampai sekitar 32 µm;
- Rz sampai sekitar 320 µm;
- akurasi nominal ±10%;
- repeatability ±6%.
Parameter seperti Rsk, Rku, Rk, Rpk, dan Rvk dapat berguna ketika fungsi surface tidak cukup dijelaskan hanya oleh Ra.
Seperti pada alat lainnya, parameter yang dibaca harus dicocokkan dengan definisi standard dan customer specification yang digunakan.
Lihat PCE-RT 2300 di Alat-Test.Com
Catatan: roughness tester tidak menentukan sendiri apakah suatu surface “baik” atau “buruk”. Alat mengukur profile dan menghitung parameter. Acceptance harus berasal dari drawing, standard, engineering requirement, atau validated process specification.
Kesimpulan
Permukaan logam yang terlihat mulus tetap perlu diukur karena visual appearance tidak menunjukkan nilai roughness secara kuantitatif.
Surface roughness bekerja pada skala mikrometer dan memengaruhi friction, wear, coating, bonding, sealing, lubrication, dan fatigue. Nilai Ra berguna sebagai indikator rata-rata, tetapi parameter lain seperti Rz, Rt, Rq, valley depth, skewness, atau bearing-area-related parameters dapat lebih relevan pada fungsi tertentu.
Studi ST37 Indonesia tahun 2026 menunjukkan perubahan feed, spindle speed, dan coolant mengubah estimated roughness. Studi ST60 tahun 2025 menunjukkan actual Ra tidak berubah secara linear terhadap RPM. Pada Ti-6Al-4V lattice, penurunan Sa dari sekitar 12 menjadi 6 µm disertai peningkatan normalized fatigue strength sekitar 80% setelah memperhitungkan perubahan material akibat treatment.
Ini menunjukkan satu pola yang sama:
surface finish adalah karakteristik teknik yang harus diukur, bukan hanya dilihat.
Untuk QC yang konsisten, tentukan parameter, standard, measurement direction, cut-off, evaluation length, sampling point, verification standard, dan acceptance rule sebelum produksi berjalan.
Pertanyaan yang Sering Diajukan
Apakah permukaan yang terlihat mengilap pasti Ra-nya rendah?
Tidak. Reflectivity dipengaruhi material, machining direction, coating, dan pencahayaan. Dua surface yang sama-sama mengilap dapat memiliki nilai roughness berbeda.
Apa beda Ra dan Rz?
Ra menggambarkan average absolute deviation profil, sedangkan Rz lebih sensitif terhadap peak-to-valley structure. Definisi Rz perlu mengikuti standard yang digunakan karena terdapat perbedaan nomenclature historis.
Apakah Ra lebih kecil selalu lebih bagus?
Tidak. Surface harus sesuai fungsi. Adhesive bonding, coating, lubricant retention, dan beberapa seal dapat membutuhkan controlled texture dan bukan sekadar minimum Ra.
Apakah roughness bisa dirasakan dengan jari?
Perbedaan kasar tertentu dapat terasa, tetapi sentuhan tidak dapat menentukan apakah surface 0,8 µm, 1,6 µm, atau 3,2 µm Ra secara reliable.
Apakah microscope bisa menggantikan roughness tester?
Microscope dapat memperlihatkan topografi dan defect, tetapi parameter profile roughness harus dihitung dengan metode metrology yang sesuai. Digital image estimation dapat berguna untuk research, tetapi tidak otomatis setara dengan stylus measurement pada drawing.
Apakah perlu mengukur lebih dari satu titik?
Ya jika surface tidak uniform atau procedure mensyaratkannya. Tool wear, blasting, grinding, dan machining path dapat membuat roughness berbeda antar-posisi.
Kenapa hasil roughness berubah ketika arah stylus diubah?
Karena banyak machined surfaces bersifat directional. Stylus yang bergerak melintasi lay melewati lebih banyak peak dan valley dibandingkan stylus yang bergerak sejajar groove.
Apa fungsi cut-off pada roughness meter?
Cut-off membantu memisahkan roughness dari waviness. Pemilihan yang salah dapat mengubah nilai parameter yang dihitung.
Apakah ISO 4287 masih current?
Tidak. ISO mencatat ISO 4287:1997 sebagai withdrawn. Kerangka profile surface texture yang current menggunakan ISO 21920 series, termasuk ISO 21920-2:2021 untuk terms, definitions, dan parameters.
Apakah ISO 21920 sedang direvisi pada 2026?
Ya. ISO sedang mengembangkan edisi kedua untuk beberapa part, termasuk ISO/CD 21920-2 dan ISO/CD 21920-3. Namun committee draft belum menggantikan published edition 2021.
Apakah roughness meter bisa digunakan pada shaft?
Bisa jika radius dan fixture memungkinkan stylus bekerja stabil. Untuk diameter sangat kecil, bore, groove, atau curved surface mungkin diperlukan probe atau fixture khusus.
Apakah roughness tester sama dengan hardness tester?
Tidak. Roughness tester mengukur topografi permukaan. Hardness tester mengukur resistance material terhadap indentation atau deformation menurut metode seperti Rockwell, Vickers, atau Brinell.
Sumber dan Referensi
- International Organization for Standardization. ISO 21920-1:2021. Geometrical product specifications (GPS) — Surface texture: Profile — Part 1: Indication of surface texture.
- International Organization for Standardization. ISO 21920-2:2021. Surface texture: Profile — Part 2: Terms, definitions and surface texture parameters.
- International Organization for Standardization. ISO 21920-3:2021. Surface texture: Profile — Part 3: Specification operators.
- International Organization for Standardization. ISO 3274:1996. Status: Withdrawn; revised by ISO 25178-601:2025.
- Mulyadi, R. F., Syahril, Rifelino, dan Abadi, Z. 2026. Analysis of the Effect of Feed Rate, Spindle Speed and Coolant on Surface the Roughness of ST 37 Steel in the Turning Process. Jurnal Vokasi Mekanika, 8(2), 77–85.
- DOI: 10.24036/epr1f741.
- Herlambang, B. 2025. Evaluation of Surface Roughness of ST-60 Steel Material After Turning Process With Variation of Rotation. Piston: Journal of Technical Engineering, 8(2), 90–99.
- DOI: 10.32493/pjte.v8i2.48933.
- Oosterbeek, R. N., Sirbu, G., Hansal, S., Nai, K., dan Jeffers, J. R. T. 2023. Effect of chemical–electrochemical surface treatment on the roughness and fatigue performance of porous titanium lattice structures. Additive Manufacturing, 78, 103896.
- Oxford University Research Archive. Record and open-access version of the Ti-6Al-4V surface-treatment study.
- Takai, T., dan Morimoto, K. 2024. Surface Roughness Evaluation of Blast-Cleaned Structural Steel Plates Considering Measurement Deviation. International Journal of Steel Structures, 24, 1433–1442.
- Surface roughness profile and its effect on coating adhesion and corrosion protection: A review. Progress in Organic Coatings.
- Stegmann, T., Durst, K., Bruder, E., dkk. 2025. Interfacial Effects of Surface Roughness and Topography on the Bond Strength of Silver-Sintered Joints on Copper Substrates. Journal of Electronic Materials, 54, 4143–4153.
- Notch structural stress theory: Part III — Surface roughness effect on fatigue lives. International Journal of Fatigue, 197, 108938, 2025.
-

Surface Testing – Roughness Tester PCE-RT 1200
Lihat Produk -
Surface Testing – Roughness Tester PCE-RT 11-ICA Incl. ISO Calibration Cert.
Lihat Produk -
Surface Testing – Roughness Tester PCE-RT 2300
Lihat Produk -
Surface Testing – Roughness Tester PCE-RT 11
Lihat Produk -
Surface Testing – Roughness Tester PCE-RT 2200-ICA Incl. ISO Calibration Certif.
Lihat Produk -
Surface Testing – Roughness Tester PCE-RT 10-ICA Incl. ISO Calibration Cert.
Lihat Produk -
Surface Testing – Roughness Tester PCE-RT 2200
Lihat Produk -
Surface Testing – Roughness Tester PCE-RT 1200-ICA Incl. ISO Calibration Cert.
Lihat Produk