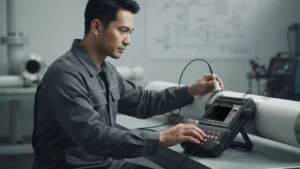
Sambungan las pada pipa merupakan titik kritis yang menentukan integritas sistem perpipaan di industri migas dan konstruksi. Cacat seperti lack of fusion, porosity, atau incomplete penetration sering kali berkembang tanpa terlihat dari permukaan, lalu memicu kebocoran atau kegagalan struktur yang mahal. Dalam studi kasus ini, tim inspeksi menghadapi dugaan kuat adanya cacat bawah permukaan pada sambungan las pipa yang sedang beroperasi. Inspeksi visual hanya menemukan indikasi minor di permukaan, tetapi risiko kegagalan tetap tinggi. Tim kemudian melakukan inspeksi cacat las pipa dengan ultrasonic menggunakan MITECH MFD620C, sebuah portable ultrasonic flaw detector dengan jangkauan hingga 6000 mm. Hasil pengujian mengonfirmasi adanya lack of fusion pada root pass di beberapa sambungan—cacat yang sama sekali tidak terlihat secara visual. Temuan ini memungkinkan perbaikan sebelum kebocoran terjadi, mencegah shutdown tidak terencana, dan menghindari kerugian operasional yang jauh lebih besar.
- Ketahui Penyebab Cacat Las pada Pipa
- Kondisi Awal & Tantangan Inspeksi Lapangan
- Metode Pengujian yang Digunakan
- Implementasi Solusi di Lapangan
- Hasil dan Analisis Data Cacat Las
- Insight & Lessons Learned
- Rekomendasi untuk Industri Serupa
- Kesimpulan
- FAQ
- References
Ketahui Penyebab Cacat Las pada Pipa
Sambungan las pipa tidak lepas dari potensi cacat yang terbentuk selama proses pengelasan. Cacat paling umum yang muncul di lapangan antara lain incomplete penetration, porosity, slag inclusion, lack of fusion, dan retak. Incomplete penetration terjadi ketika logam las tidak menembus penuh ke akar sambungan, meninggalkan celah yang menjadi titik awal retak. Porosity terbentuk dari gas yang terperangkap selama solidifikasi, sedangkan slag inclusion muncul ketika sisa terak tidak dibersihkan sebelum lapisan las berikutnya diendapkan. Lack of fusion menggambarkan kegagalan peleburan antara logam las dan material dasar atau antarlapisan las. Retak, baik dingin maupun panas, merupakan cacat paling serius karena dapat menjalar cepat di bawah beban operasi.
Penyebab utama cacat ini bervariasi. Parameter pengelasan yang tidak tepat, seperti arus listrik terlalu rendah atau kecepatan gerak elektroda tidak konsisten, sering kali menghasilkan incomplete penetration atau lack of fusion. Kontaminasi material, seperti minyak, karat, atau kelembapan, meningkatkan risiko porosity. Kesalahan operator serta ketidaksesuaian material dasar dan filler juga memperbesar peluang terbentuknya cacat.
Dampak cacat pada integritas pipa tidak bisa diabaikan. Cacat menciptakan konsentrasi tegangan, memicu korosi lokal, dan menjadi jalur awal kebocoran. Untuk itu, industri membutuhkan metode inspeksi yang mampu melihat ke bawah permukaan sambungan las.
| Jenis Cacat | Penyebab Umum | Dampak pada Integritas |
|---|---|---|
| Lack of fusion | Parameter panas rendah, kontaminasi | Batas mekanik lemah, potensi retak |
| Porosity | Gas terperangkap, material basah | Reduksi kekuatan, kebocoran mikro |
| Slag inclusion | Terak tidak dibersihkan | Konsentrasi tegangan |
| Incomplete penetration | Arus rendah, desain sambungan buruk | Celah akar, titik awal retak |
| Retak | Tegangan sisa, hidrogen | Jalur kegagalan cepat |
Kondisi Awal & Tantangan Inspeksi Lapangan
Tim proyek menghadapi kondisi lapangan yang tidak ideal di sebuah fasilitas migas terpencil. Akses menuju area sambungan pipa terbatas, dan sebagian besar pipa berada dalam kondisi beroperasi. Artinya, tim tidak dapat menghentikan produksi sekadar untuk pemeriksaan. Inspeksi harus bersifat non-destruktif, cepat, serta mampu menghasilkan data yang dapat dipertanggungjawabkan tanpa mengganggu aliran proses.
Inspeksi visual yang dilakukan sebelumnya hanya menemukan indikasi cacat permukaan, seperti percikan las dan undercut ringan. Namun, dugaan adanya cacat bawah permukaan tetap kuat karena riwayat pengelasan di beberapa sambungan menunjukkan parameter yang tidak konsisten. Tim membutuhkan alat yang portabel, akurat, dan dapat dioperasikan di dekat area bertekanan tanpa memerlukan pembongkaran pipa.
Keterbatasan waktu juga menjadi tantangan. Setiap jam penundaan berpotensi menambah biaya operasional. Karena itu, metode ultrasonic testing muncul sebagai kandidat utama. Metode ini mampu mendeteksi cacat planar di bawah permukaan, memberikan hasil real-time, dan menggunakan perangkat yang mudah dibawa ke lokasi sempit. Keputusan akhir jatuh pada MITECH MFD620C untuk menjawab kebutuhan tersebut.
Metode Pengujian yang Digunakan
Tim memilih metode ultrasonic testing dengan teknik pulse-echo dan shear wave angle beam. Prinsip kerjanya: transduser memancarkan gelombang ultrasonik ke dalam material pada sudut tertentu. Gelombang ini merambat dan memantul kembali ketika mengenai batas material atau diskontinuitas. Sinyal pantulan tampil sebagai A-scan pada layar, dan operator dapat menginterpretasikan lokasi, kedalaman, serta ukuran indikasi cacat.
Untuk sambungan las, teknik shear wave angle beam lebih efektif daripada straight beam karena gelombang geser merambat miring dan mampu menjangkau area las yang kompleks, termasuk root pass dan fusion line. Sebelum pengujian, operator melakukan kalibrasi menggunakan blok referensi standar V1 dan V2, serta mengatur frekuensi transduser sesuai ketebalan pipa. Proses kalibrasi memastikan pembacaan jarak dan sensitivitas sesuai standar.
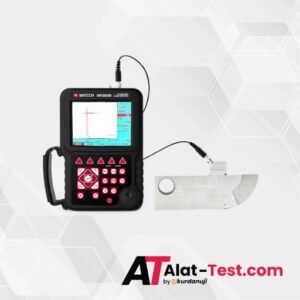
MITECH MFD620C memberikan dukungan teknis yang kuat untuk metode ini. Alat ini memiliki rentang pengukuran 0 hingga 6000 mm pada kecepatan baja, akurasi horizontal ±0,2% FSW, dan akurasi vertikal 3% FSH. Dengan bobot unit utama hanya 1,8 kg, operator dapat membawanya berpindah dari satu sambungan ke sambungan lain tanpa kesulitan. Daya tahan baterai lebih dari 8 jam mendukung inspeksi sepanjang shift. Fitur penyimpanan internal hingga 1000 parameter dengan 50 grup saluran memudahkan pengelolaan data.
Keunggulan ultrasonic testing dalam kasus ini meliputi sensitivitas tinggi terhadap cacat planar seperti lack of fusion dan retak, hasil real-time, serta sifatnya yang portabel untuk inspeksi lapangan.
| Parameter | Spesifikasi |
|---|---|
| Measuring range | 0–6000 mm pada kecepatan baja |
| Akurasi horizontal | ±0,2% FSW |
| Akurasi vertikal | 3% FSH |
| Komunikasi | USB 2.0 |
| Penyimpanan | 50 grup saluran, 1000 data |
| Waktu operasi | > 8 jam |
| Berat unit utama | 1,8 kg |
| Dimensi | 280H × 220W × 70D mm |
Implementasi Solusi di Lapangan
Pelaksanaan inspeksi di lapangan mengikuti prosedur yang sistematis agar hasil valid dan dapat diulang. Pertama, operator membersihkan area las dari kotoran, karat, cat, dan material asing. Permukaan yang bersih memastikan transduser dapat bergerak tanpa hambatan dan gelombang ultrasonik dapat ditransmisikan secara stabil. Setelah itu, operator mengaplikasikan couplant pada area yang akan dipindai. Couplant berfungsi menghilangkan celah udara antara transduser dan permukaan pipa, sehingga gelombang akustik masuk ke material dengan efisien.
Pemindaian dilakukan dengan pola zig-zag dan teknik overlap. Operator menggerakkan transduser ke depan dan ke belakang di sepanjang zona las, lalu menggeser posisinya secara bertahap untuk memastikan tidak ada area yang terlewat. Setiap indikasi yang muncul pada layar A-scan dievaluasi secara real-time. Operator bersertifikat mengidentifikasi apakah sinyal berasal dari geometri las, seperti root reinforcement, atau dari cacat aktual.
MITECH MFD620C merekam data digital secara otomatis. Data ini mencakup parameter sinyal, posisi indikasi, dan kedalaman. Operator menyimpan temuan dalam grup saluran yang telah diatur sebelumnya, sehingga dokumentasi menjadi rapi dan siap untuk dianalisis lebih lanjut. Proses ini berlangsung cepat. Satu sambungan las dengan diameter hingga 12 inci dapat selesai dipindai dalam hitungan menit, tergantung akses dan kondisi permukaan.
Dengan prosedur ini, tim tidak hanya memperoleh data pengukuran akurat, tetapi juga jejak audit yang jelas. Dokumentasi digital memudahkan komunikasi dengan pengawas proyek dan menjadi dasar keputusan perbaikan.
Hasil dan Analisis Data Cacat Las
Hasil pemindaian ultrasonic menunjukkan beberapa indikasi signifikan yang tidak terdeteksi selama inspeksi visual. Tim menemukan lack of fusion pada root pass di tiga sambungan las pipa. Pada layar A-scan, sinyal pantulan dari area tersebut muncul dengan amplitudo tinggi dan pola yang khas untuk diskontinuitas planar. Operator mengukur kedalaman dan panjang indikasi dengan memanfaatkan pembacaan jarak horizontal dan vertikal MFD620C.
Salah satu indikasi berada pada kedalaman 4,2 mm dari permukaan dengan panjang 8,7 mm, sementara dua indikasi lain memiliki panjang masing-masing 5,4 mm dan 6,1 mm. Tim membandingkan hasil pengukuran ini dengan kriteria akseptansi ASME B31.3 dan API 1104. Berdasarkan evaluasi, indikasi pertama melebihi batas akseptansi karena panjangnya melampaui ambang yang diizinkan untuk ketebalan pipa tersebut. Dua indikasi lainnya berada di dalam batas, tetapi tetap memerlukan pemantauan dan dokumentasi.
Keputusan perbaikan diambil untuk sambungan dengan indikasi melebihi standar. Tim melakukan grinding pada area cacat untuk menghilangkan logam yang tidak terfusi, kemudian melakukan rewelding sesuai prosedur kualifikasi. Setelah perbaikan, operator kembali memindai sambungan tersebut dengan MFD620C untuk memverifikasi bahwa tidak ada indikasi sisa. Hasilnya bersih.
Temuan ini mengonfirmasi dugaan awal: cacat bawah permukaan memang ada dan inspeksi visual saja tidak mampu menangkapnya. Data A-scan yang terekam menjadi bukti objektif dalam pengambilan keputusan.
Insight & Lessons Learned
Studi kasus ini memberikan beberapa pelajaran penting bagi praktisi inspeksi. Pertama, inspeksi visual memiliki keterbatasan besar dalam menilai integritas sambungan las. Cacat seperti lack of fusion dan retak di bawah permukaan tidak akan terlihat oleh mata, tetapi berpotensi menyebabkan kegagalan serius. Mengandalkan inspeksi visual semata pada sambungan kritis merupakan risiko yang tidak perlu.
Kedua, ultrasonic testing dengan MFD620C terbukti memberikan data akurat dan cepat dalam kondisi lapangan yang menantang. Alat ini memungkinkan pengukuran kedalaman dan panjang indikasi secara real-time, sehingga tim dapat langsung mengambil keputusan tanpa menunggu hasil laboratorium.
Ketiga, interpretasi sinyal tetap bergantung pada kompetensi operator. Pelatihan dan sertifikasi personel NDT menjadi bagian krusial untuk memastikan hasil pengujian tidak salah baca. Operator yang memahami perbedaan sinyal cacat dan sinyal geometri mampu menghindari false call.
Keempat, data logging digital mempermudah dokumentasi, review, dan audit. Dengan data yang tersimpan rapi, setiap keputusan perbaikan memiliki jejak yang jelas dan dapat dipertanggungjawabkan.
Rekomendasi untuk Industri Serupa
Berdasarkan hasil studi kasus ini, industri migas dan konstruksi sebaiknya menjadikan ultrasonic testing sebagai metode standar untuk inspeksi sambungan las pipa kritis. Metode ini mampu menangkap cacat bawah permukaan yang tidak terlihat secara visual dan memberikan data kuantitatif untuk evaluasi akseptansi.
Gunakan portable flaw detector seperti MITECH MFD620C untuk inspeksi lapangan. Alat ini ringan, tahan lama, dan memiliki jangkauan pengukuran yang memadai untuk berbagai ketebalan pipa. Dengan penyimpanan digital dan komunikasi USB, hasil pengujian mudah diintegrasikan dengan sistem dokumentasi proyek.
Lakukan kalibrasi berkala dan pemeliharaan alat secara disiplin. Kalibrasi menggunakan blok referensi standar memastikan akurasi tetap terjaga, sementara perawatan rutin memperpanjang umur pakai alat.
Yang tidak kalah penting, investasi pada pelatihan dan sertifikasi personel NDT harus menjadi prioritas. Operator yang kompeten tidak hanya menghasilkan data valid, tetapi juga mampu menginterpretasikan sinyal dengan tepat sehingga keputusan perbaikan menjadi akurat.
Terakhir, tetapkan kriteria akseptansi yang jelas sejak awal proyek. Rujuk standar seperti ASME B31.3, API 1104, atau ISO 17640 agar evaluasi hasil inspeksi konsisten dan dapat dipertanggungjawabkan.
Kesimpulan
Inspeksi cacat las pipa dengan ultrasonic memakai MITECH MFD620C berhasil mendeteksi lack of fusion di root pass yang tidak terlihat oleh inspeksi visual. Temuan ini mencegah potensi kebocoran dan shutdown tidak terencana, sekaligus menghemat biaya operasional yang jauh lebih besar daripada biaya inspeksi. Metode ultrasonic testing menawarkan akurasi, kecepatan, dan portabilitas yang dibutuhkan untuk inspeksi lapangan. Dengan operator terlatih dan prosedur kalibrasi yang benar, metode ini layak diadopsi sebagai standar untuk menjaga integritas sambungan las pipa di industri migas dan konstruksi.
CV. Java Multi Mandiri sebagai supplier dan distributor resmi alat ukur dan alat uji di Indonesia mendukung kebutuhan pengukuran dan pengujian untuk berbagai industri, termasuk migas, konstruksi, dan manufaktur. Kami menyediakan MITECH MFD620C serta berbagai perangkat ultrasonic flaw detector lain sebagai mitra pengadaan alat ukur untuk kebutuhan bisnis dan industri Anda. Pelajari lebih lanjut tentang spesifikasi dan aplikasi produk ini dan diskusikan kebutuhan Anda dengan tim UkurdanUji melalui layanan konsultasi gratis agar Anda mendapatkan rekomendasi alat yang sesuai dengan aplikasi inspeksi di lapangan.
FAQ
Apa saja jenis cacat las yang bisa dideteksi dengan ultrasonic flaw detector?
Ultrasonic flaw detector mampu mendeteksi berbagai cacat bawah permukaan pada las, antara lain lack of fusion, incomplete penetration, porosity, slag inclusion, retak, dan laminasi. Teknik shear wave angle beam sangat efektif untuk menemukan cacat planar seperti retak dan lack of fusion yang sering tersembunyi di root pass atau fusion line.
Apakah inspeksi ultrasonic bisa dilakukan pada pipa yang sedang beroperasi?
Ya. Inspeksi ultrasonic bersifat non-destruktif dan dapat dilakukan tanpa menghentikan proses operasi. Operator perlu memastikan akses aman ke permukaan las, kondisi suhu permukaan berada dalam batas yang diizinkan alat dan transduser, serta mematuhi prosedur keselamatan kerja di area bertekanan.
Berapa akurasi MITECH MFD620C untuk mendeteksi cacat las pipa?
MITECH MFD620C memiliki akurasi horizontal ±0,2% FSW dan akurasi vertikal 3% FSH. Rentang pengukuran alat ini mencapai 0 hingga 6000 mm pada kecepatan baja. Nilai tersebut memungkinkan deteksi dan pengukuran indikasi cacat dengan presisi tinggi untuk berbagai ketebalan pipa.
Bagaimana standar akseptansi yang digunakan dalam inspeksi cacat las pipa?
Evaluasi hasil inspeksi umumnya mengacu pada ASME B31.3 untuk process piping dan API 1104 untuk pengelasan pipa transmisi. Beberapa proyek juga menggunakan ISO 17640 untuk pengujian ultrasonik sambungan las. Kriteria akseptansi menentukan panjang, kedalaman, dan jenis indikasi mana yang diizinkan atau memerlukan perbaikan.
Rekomendasi Flaw Detector


References
- ASME B31.3, Process Piping, American Society of Mechanical Engineers.
- API 1104, Welding of Pipelines and Related Facilities, American Petroleum Institute.
- ISO 17640, Non-destructive testing of welds — Ultrasonic testing — Techniques, testing levels, and assessment.
- ASNT NDT Handbook Vol. 7, Ultrasonic Testing, American Society for Nondestructive Testing.
- MITECH MFD620C Product Manual, MITECH.