Satu batch komponen cast iron untuk industri alat berat nyaris ditolak pelanggan. Inspeksi laboratorium menunjukkan kekerasan aktual menyebar dari 160 HB hingga 260 HB, padahal spesifikasi mensyaratkan 170–230 HB pada area kritis. Produk tidak seragam, proses machining menjadi tidak stabil, dan biaya inspeksi destruktif terus meningkat. Kondisi ini menjadi titik awal studi kasus: bagaimana uji kekerasan hasil casting logam dengan metode Leeb dan alat portable MITECH MH100 membantu tim QC menemukan akar masalah, memperbaiki proses, dan menyempitkan rentang kekerasan hingga ±15 HB. Hasilnya, reject turun signifikan dan data kekerasan kini terpantau secara digital.
- Ketahui Penyebab Variasi Kekerasan Hasil Pengecoran
- Kondisi Awal & Tantangan di Foundry
- Metode Pengujian yang Digunakan
- Implementasi Solusi di Lapangan
- Hasil dan Analisis Data
- Insight & Lessons Learned
- Rekomendasi untuk Industri Serupa
- Kesimpulan
- FAQ
- Apa itu uji kekerasan Leeb dan mengapa cocok untuk hasil casting logam?
- Bagaimana cara memilih titik uji kekerasan pada casting agar representatif?
- Apakah alat portable seperti MITECH MH100 seakurat metode uji Brinell laboratorium?
- Berapa frekuensi kalibrasi yang disarankan untuk alat uji kekerasan Leeb?
- References
Ketahui Penyebab Variasi Kekerasan Hasil Pengecoran
Variasi kekerasan pada hasil casting bukan sekadar masalah angka laboratorium. Ini mencerminkan perbedaan struktur mikro, laju pendinginan, dan kondisi proses yang terjadi selama logam cair membeku. Pada komponen dengan geometri kompleks, variasi ini bisa muncul bahkan dalam satu produk yang sama.
Faktor pertama adalah laju pendinginan. Dinding tipis mendingin lebih cepat sehingga menghasilkan butir halus dan struktur lebih keras. Sebaliknya, dinding tebal mendingin lambat, membentuk butir kasar dan material lebih lunak. Perbedaan ini wajar terjadi, tetapi jika tidak dikendalikan, kekerasan dapat keluar dari batas spesifikasi.
Faktor kedua adalah komposisi paduan dan segregasi elemen seperti karbon, silikon, mangan, dan kromium. Selama solidifikasi, elemen-elemen ini tidak selalu terdistribusi merata. Area terakhir membeku sering kali memiliki konsentrasi elemen tertentu lebih tinggi, sehingga kekerasannya berbeda dari area yang membeku lebih awal.
Cacat pengecoran juga berperan besar. Porositas gas, shrinkage porosity, dan inklusi non-logam dapat mengubah pembacaan kekerasan lokal. Inklusi keras dapat menaikkan nilai pengukuran, sedangkan porositas dapat menurunkan atau membuat hasil pengukuran tidak stabil.
Pengaruh perlakuan panas pasca-casting seperti annealing, normalizing, atau quenching-tempering juga harus diperhitungkan. Jika distribusi suhu dalam furnace tidak seragam atau penataan produk tidak tepat, kekerasan akhir akan bervariasi.
Dampaknya langsung terasa di lantai produksi. Kekerasan tidak seragam menyebabkan keausan tidak merata, kesulitan machining, kegagalan fungsi komponen, hingga reject customer. Karena itu, uji kekerasan hasil casting logam harus dipahami sebagai alat deteksi dini, bukan hanya formalitas QC.
Kondisi Awal & Tantangan di Foundry
Studi kasus ini dilakukan pada foundry yang memproduksi komponen cast iron untuk industri otomotif dan alat berat. Produknya meliputi housing, bracket, dan komponen structural dengan area kritis seperti flange, boss, dan dinding bearing. Spesifikasi kekerasan pelanggan menetapkan nilai 180–240 HB pada area-area tersebut.
Namun, hasil uji laboratorium menunjukkan scatter yang lebar. Nilai kekerasan aktual tersebar dari 160 HB hingga 260 HB. Beberapa komponen lolos, tetapi banyak yang jatuh di luar spesifikasi. Lebih buruk lagi, kegagalan sering terdeteksi setelah proses machining berjalan, sehingga kerugian material dan waktu meningkat.
Metode QC lama menggunakan uji Brinell destruktif pada coupon terpisah atau potongan casting, bukan pada produk aktual. Coupon sering kali memiliki dimensi dan laju pendinginan berbeda dibanding produk asli. Akibatnya, data kekerasan coupon tidak mewakili kondisi nyata komponen.
Sampling juga terbatas. Satu hingga dua titik uji per batch tidak cukup untuk menggambarkan variasi spasial pada casting besar. Area dekat gate, riser, atau sudut tebal jarang terukur. Data manual juga tidak terdokumentasi digital, sehingga analisis tren dan root cause menjadi lambat.
Tantangan lain adalah waktu. Preparasi sampel destruktif memakan waktu berjam-jam hingga berhari-hari untuk satu batch. Biaya preparasi juga tinggi karena setiap pengujian memerlukan pemotongan dan grinding. Kondisi ini membuat foundry kesulitan merespons masalah kualitas secara cepat.
Mereka membutuhkan metode uji kekerasan hasil casting logam yang cepat, non-destructive, dan mampu memetakan kekerasan langsung pada produk aktual. Di sinilah alat portable Leeb MITECH MH100 masuk sebagai solusi investigasi.
Metode Pengujian yang Digunakan
Metode yang dipilih adalah uji kekerasan Leeb. Prinsipnya sederhana: impact body dijatuhkan ke permukaan material, lalu alat mengukur rasio kecepatan pantul terhadap kecepatan impact. Nilai Leeb hardness yang diperoleh kemudian dikonversi ke skala lain seperti HB, HV, HRC, HS, atau MPa.
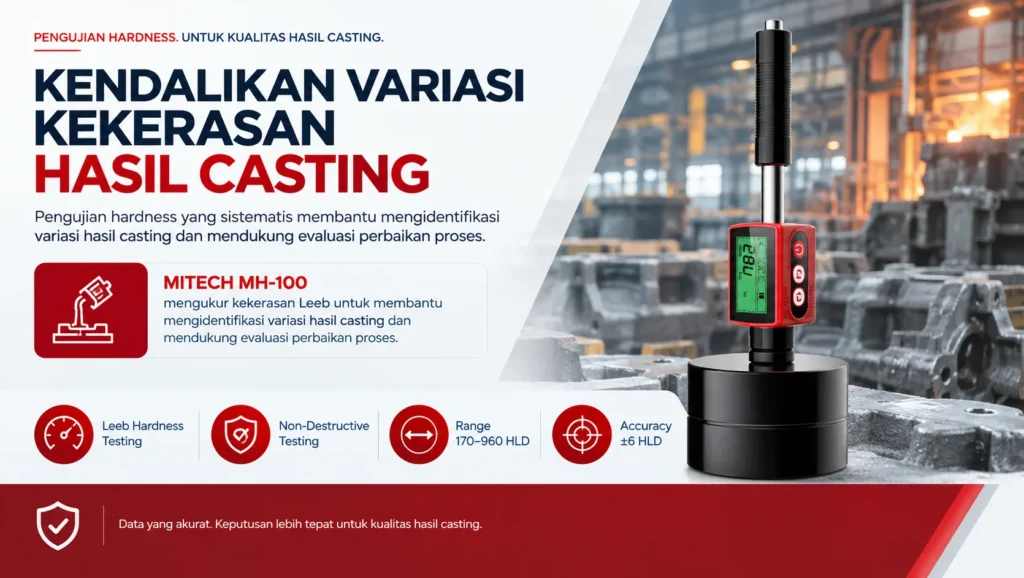
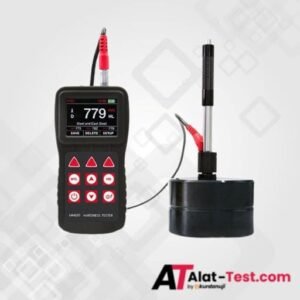
MITECH MH100 mendukung konversi otomatis HL ke berbagai skala tersebut. Alat ini menggunakan probe tipe D, memiliki akurasi pengukuran ±0,5% HL, repeatability ±0,8%, penyimpanan data internal hingga 100 kelompok pengukuran, serta layar LCD kontras tinggi. Bobot unit utama hanya 80 gram, sehingga praktis digunakan di lantai foundry.
Prosedur sampling dirancang berbasis pemetaan grid pada area kritis. Titik uji meliputi flange, boss, dinding tipis dan tebal, serta area dekat gate dan riser. Setiap casting dipetakan minimal sembilan titik. Pendekatan ini mengikuti prinsip ASTM A956 dan ISO 16859 untuk uji kekerasan Leeb.
Persiapan permukaan menjadi kunci. Area uji digerinda ringan untuk menghilangkan scale, karat, dan lapisan oksida. Kekasaran permukaan dijaga di bawah 2 μm Ra agar pembacaan stabil dan repeatable. Operator juga memastikan permukaan bersih dari debu, oli, dan kontaminan lain.
Sebelum pengukuran, MITECH MH100 dikalibrasi menggunakan test block referensi Leeb. Prosedur ini dilakukan setiap shift untuk menjamin akurasi. Operator mengikuti panduan sudut impact 90°, jarak antar indent minimal tiga kali diameter indent, dan menghindari tepi material kurang dari 5 mm.
Data kekerasan dicatat per cavity mold, per batch, dan per shift. Setiap titik ditandai pada peta produk. Data kemudian diunggah ke software SPC melalui antarmuka USB. Pendekatan ini memungkinkan analisis tren, identifikasi area kritis, dan dokumentasi digital menyeluruh.
| Parameter | Metode QC Lama | Metode Uji Leeb MH100 |
|---|---|---|
| Jenis pengujian | Destructive Brinell pada coupon | Non-destructive langsung pada casting |
| Titik sampling per batch | 1–2 titik | Minimal 9 titik per casting |
| Waktu hasil | Berjam-jam hingga berhari-hari | Beberapa menit untuk satu komponen |
| Representasi produk | Coupon terpisah, kurang akurat | Produk aktual, area kritis terpetakan |
| Dokumentasi data | Manual, rentan hilang | Digital, tersimpan otomatis |
| Dampak pada produk | Produk rusak, biaya tambahan | Produk tetap utuh, hemat biaya |
Tabel ini menunjukkan perbedaan fundamental pendekatan QC yang memicu perubahan besar dalam studi kasus ini.
Implementasi Solusi di Lapangan
Implementasi tidak langsung dilakukan tanpa persiapan. Tim QC dan process engineer menyusun prosedur baru, melatih operator, dan menentukan titik-titik pengukuran berdasarkan analisis solidifikasi.
Langkah pertama adalah kalibrasi harian. Setiap shift dimulai dengan kalibrasi MITECH MH100 menggunakan test block referensi Leeb. Hasil kalibrasi dicatat dan diverifikasi oleh supervisor QC. Jika penyimpangan melebihi toleransi, alat tidak digunakan hingga diperbaiki.
Operator menerima pelatihan teknis. Mereka mempelajari sudut impact yang benar, jarak antar indent, dan batasan tepi material. Pelatihan juga mencakup interpretasi hasil konversi skala, pemahaman pengaruh kondisi permukaan, serta cara perawatan probe dan unit utama.
Pengukuran dilakukan setelah casting melewati proses shot blasting atau grinding ringan. Produk diukur pada suhu ruang, bukan dalam kondisi panas, agar tidak memengaruhi hasil. Setiap titik uji ditandai pada peta kerja, dan operator mengulangi pengukuran tiga kali per titik untuk mendapatkan rata-rata yang stabil.
Data hardness dicatat secara digital. MITECH MH100 menyimpan setiap sesi pengukuran lengkap dengan tanggal, waktu, arah impact, material, dan nilai rata-rata. Data ini diunggah ke software SPC untuk analisis statistik.
Jika ditemukan data out-of-spec, tim produksi segera mengisolasi produk. Verifikasi ulang dilakukan untuk memastikan tidak ada kesalahan pengukuran. Jika hasil tetap di luar spesifikasi, eskalasi dilakukan ke process engineer untuk analisis lanjutan.
Integrasi data ke SPC memberikan early warning. Begitu tren kekerasan bergeser mendekati batas kontrol, sistem memicu peringatan sebelum proses benar-benar out-of-control. Pendekatan ini mengubah QC dari reaktif menjadi proaktif.
Hasil dan Analisis Data
Sebelum perbaikan proses, sebaran kekerasan hasil casting logam sangat lebar. Nilai berkisar 160–260 HB dengan standar deviasi 28 HB. Pemetaan awal menunjukkan area dekat gate lebih keras, yaitu 220–260 HB, sedangkan area terjauh dari gate hanya 160–190 HB.
Root cause analysis mengarah pada tiga masalah utama. Pertama, aliran logam turbulen selama pengisian mold menyebabkan pemanasan lokal tidak merata. Kedua, desain riser tidak efektif sehingga terjadi hot spot yang membeku lambat. Ketiga, suhu tuang fluktuatif dari batch ke batch, memperburuk variasi solidifikasi.
Tindakan perbaikan meliputi redesain gating system untuk mendorong aliran laminar. Tim engineering menambahkan riser pada area hot spot agar pembekuan lebih terkendali. Kontrol suhu tuang diperketat dengan toleransi ±10°C, dan proses normalizing heat treatment diseragamkan.
Setelah perbaikan, pengukuran ulang menunjukkan hasil signifikan. Kekerasan berada pada rentang 185–215 HB dengan standar deviasi 9 HB. Seluruh titik uji memenuhi spesifikasi 180–240 HB. Pemetaan hardness contour kini menampilkan distribusi yang jauh lebih seragam.
Kecepatan investigasi menjadi keunggulan utama. Data MITECH MH100 memungkinkan tim membuat pemetaan hardness contour dalam hitungan jam, bukan hari. Area kritis langsung teridentifikasi, dan keputusan perbaikan berbasis data aktual, bukan asumsi.
Hasil studi ini membuktikan bahwa uji kekerasan hasil casting logam dengan metode Leeb portable mampu mengungkap akar masalah yang sebelumnya tersembunyi oleh keterbatasan sampling destruktif.
Insight & Lessons Learned
Studi kasus ini memberikan beberapa pembelajaran penting. Pertama, uji kekerasan portable Leeb seperti MITECH MH100 memungkinkan inspeksi 100% komponen besar tanpa merusak produk. Produk tetap dapat dijual setelah pengukuran.
Kedua, pemetaan kekerasan menyeluruh lebih efektif daripada satu titik uji. Variasi proses baru terlihat ketika data dikumpulkan dari banyak titik strategis. Satu titik uji dapat menyesatkan karena tidak mewakili kondisi aktual seluruh casting.
Ketiga, integrasi data kekerasan ke SPC memberikan early warning. Tim QC dapat mendeteksi pergeseran proses sebelum menghasilkan produk di luar spesifikasi. Ini mengurangi rework dan scrap.
Keempat, kolaborasi lintas departemen sangat penting. QC, produksi, dan engineering bekerja bersama dari pengumpulan data hingga implementasi perbaikan. Tanpa kolaborasi, data kekerasan hanya menjadi laporan tanpa tindakan.
Terakhir, kalibrasi dan standarisasi prosedur menjadi kunci akurasi dan repeatability. Alat sebaik apa pun tidak akan memberikan data kredibel tanpa prosedur konsisten dan operator terlatih.
Rekomendasi untuk Industri Serupa
Foundry lain yang menghadapi masalah variasi kekerasan dapat mengadopsi pendekatan serupa. Pertama, terapkan prosedur uji kekerasan Leeb sesuai ASTM A956 atau ISO 16859 sebagai standar inspeksi rutin untuk casting.
Investasi pada alat uji portable seperti MITECH MH100 dengan probe D dan fitur data logging terbukti efektif. Alat ini memberikan kecepatan, mobilitas, dan dokumentasi data yang tidak dimiliki metode destruktif.
Terapkan sampling grid berbasis analisis solidifikasi. Minimal sembilan titik per casting dengan pengulangan tiga kali per titik memberikan data yang cukup representatif. Fokus pada area dekat gate, riser, dinding tebal, flange, dan boss.
Lakukan kalibrasi alat setiap shift dan verifikasi berkala dengan metode Brinell standar. Verifikasi ini memastikan hasil Leeb tetap konsisten dan dapat diterima sebagai data QC.
Bangun database kekerasan dan integrasikan dengan SPC. Monitoring proses berbasis data kekerasan memungkinkan predictive maintenance dan perbaikan berkelanjutan.
Terakhir, lakukan pelatihan operator secara berkala. Teknik pengukuran, interpretasi konversi skala, dan perawatan alat harus dipahami oleh seluruh tim QC.
Diskusikan kebutuhan Anda dengan tim kami untuk menemukan alat uji kekerasan yang tepat bagi proses pengecoran Anda.
Kesimpulan
Variasi kekerasan hasil casting logam dapat dikendalikan jika metode pengujian dan analisis data dilakukan sistematis. Studi kasus ini menunjukkan rentang kekerasan awal 160–260 HB berhasil disempitkan menjadi 185–215 HB setelah perbaikan proses.
Uji kekerasan Leeb non-destructive mempercepat identifikasi akar masalah tanpa merusak produk. MITECH MH100 terbukti memberikan data akurat, cepat, dan terdokumentasi untuk mendukung keputusan QC di lantai foundry.
Pendekatan pemetaan kekerasan, root cause analysis, perbaikan proses, dan monitoring SPC adalah best practice yang dapat direplikasi industri foundry lain. Dengan alat yang tepat dan prosedur terstandar, variasi kekerasan bukan lagi masalah yang tidak terpecahkan.
Untuk mendukung proses pengujian dan pengukuran kebutuhan industri Anda, CV. Java Multi Mandiri sebagai distributor resmi alat ukur dan alat uji di Indonesia siap menjadi mitra pengadaan alat ukur kekerasan portable, termasuk MITECH MH100. Konsultasikan kebutuhan instrumen pengujian Anda dengan Tim UkurdanUji melalui layanan konsultasi gratis kami.
FAQ
Apa itu uji kekerasan Leeb dan mengapa cocok untuk hasil casting logam?
Uji kekerasan Leeb adalah metode pengukuran kekerasan non-destructive yang menggunakan impact body dijatuhkan ke permukaan material. Alat mengukur rasio kecepatan pantul terhadap kecepatan impact dan mengonversinya ke skala kekerasan seperti HB, HV, HRC, atau MPa. Metode ini cocok untuk hasil casting karena cepat, portabel, dan memungkinkan pengukuran langsung pada produk aktual tanpa memotong sampel. Area kritis seperti flange, boss, dan dinding tebal dapat dipetakan secara menyeluruh.
Bagaimana cara memilih titik uji kekerasan pada casting agar representatif?
Pilih titik uji berdasarkan analisis solidifikasi dan fungsi komponen. Titik ideal mencakup area dekat gate, riser, dinding tipis dan tebal, flange, boss, serta area transisi geometri. Gunakan pemetaan grid dengan minimal sembilan titik per casting. Hindari tepi material kurang dari 5 mm, permukaan kasar, dan area dengan porositas atau inklusi. Ulangi pengukuran tiga kali per titik untuk mendapatkan nilai rata-rata yang stabil.
Apakah alat portable seperti MITECH MH100 seakurat metode uji Brinell laboratorium?
MITECH MH100 memiliki akurasi pengukuran ±0,5% HL dan repeatability ±0,8%, cukup baik untuk kebutuhan QC foundry. Namun, nilai Leeb perlu dikonversi ke skala Brinell. Untuk memastikan kesesuaian, lakukan verifikasi berkala antara hasil Leeb dan uji Brinell standar pada sampel yang sama. Dengan kalibrasi rutin dan prosedur pengukuran sesuai ASTM A956 atau ISO 16859, hasil portable Leeb dapat diandalkan sebagai data kontrol proses.
Berapa frekuensi kalibrasi yang disarankan untuk alat uji kekerasan Leeb?
Kalibrasi harian atau setiap shift menggunakan test block referensi Leeb adalah praktik terbaik di lingkungan foundry. Frekuensi ini penting karena kondisi lantai produksi yang keras dapat memengaruhi performa alat. Selain kalibrasi harian, lakukan verifikasi berkala dengan metode Brinell standar, misalnya setiap minggu atau setiap kali alat digunakan untuk keputusan kualitas kritis. Dokumentasikan setiap kalibrasi untuk audit dan analisis tren.
Rekomendasi Hardness Tester
-

Leeb Hardness Tester MITECH MH660 Portable
Lihat Produk -
Alat Ukur Kekerasan Hardness Tester MITECH MH600
Lihat Produk -
Alat Ukur Kekerasan MITECH MHBS-3000XYZ
Lihat Produk -
Alat Ukur Kekerasan Brinell MITECH MHB-3000
Lihat Produk -
Alat Ukur Kekerasan Material MITECH MH100
Lihat Produk -
Alat Ukur Kekerasan Material MITECH MH310
Lihat Produk




References
- ASTM International. ASTM A956-22: Standard Test Method for Leeb Hardness Testing of Steel Products. West Conshohocken, PA: ASTM International, 2022.
- International Organization for Standardization. ISO 16859-1:2015 Metallic materials — Leeb hardness test — Part 1: Test method. Geneva: ISO, 2015.
- Callister, William D., and David G. Rethwisch. Materials Science and Engineering: An Introduction. 10th ed. Hoboken, NJ: Wiley, 2018.
- ASM International. ASM Handbook Volume 15: Casting. Materials Park, OH: ASM International, 2008.
- Davis, Joseph R., ed. Cast Irons. Materials Park, OH: ASM International, 1996.