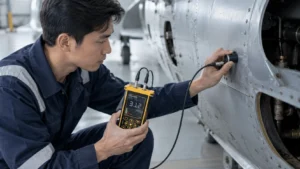
Bayangkan Anda sedang memeriksa sayap pesawat dan menemukan indikasi awal korosi di balik lapisan cat. Anda menduga dinding di bawahnya mulai menipis, tetapi komponen itu berbentuk kotak berongga dengan akses terbatas. Membongkarnya untuk inspeksi akan menyebabkan downtime berhari-hari yang merugikan maskapai hingga jutaan dolar. Inilah tantangan sehari-hari dalam perawatan aerospace: mendeteksi penipisan dinding tersembunyi pada komponen seperti fuel pipe, hydraulic line, dan wing skin tanpa akses dua sisi. Untungnya, kemajuan teknologi Non-Destructive Testing (NDT) menghadirkan solusi pengukuran ketebalan komponen aerospace dari satu arah. Teknologi Elektromagnetik-Akustik (EMA) pada alat seperti NOVOTEST UT-3M-EMA memungkinkan Anda melakukan inspeksi presisi tanpa couplant, bahkan melalui celah hingga 6 mm. Dengan alat ini, Anda dapat mengidentifikasi risiko kebocoran dan kegagalan struktural sejak dini, langsung di hangar, secara portabel, dan tanpa merusak komponen. Artikel ini akan memandu Anda melalui prosedur lengkap pengukuran penipisan dinding menggunakan teknologi EMA untuk memastikan kelayakan terbang armada Anda.
- Persiapan dan Alat yang Dibutuhkan
- Prosedur Pengukuran Penipisan Dinding dengan NOVOTEST UT-3M-EMA
- Interpretasi Hasil Pengukuran
- Tips dan Best Practices
- Kesalahan Umum yang Harus Dihindari
- Kesimpulan
- FAQ
- References
Persiapan dan Alat yang Dibutuhkan
Sebelum Anda memulai pengukuran ketebalan komponen aerospace, persiapan yang tepat menjadi fondasi data yang akurat. Proses ini memastikan bahwa NOVOTEST UT-3M-EMA Anda siap menghasilkan pembacaan yang konsisten di lingkungan hangar atau bengkel MRO. Pertama, lakukan pemeriksaan menyeluruh pada unit utama dan probe EMA. Pastikan baterai lithium-ion terisi penuh untuk operasi tanpa gangguan sepanjang sesi inspeksi. Alat ini menggunakan casing logam tahan lama dengan opsi desain tahan debu dan air (IP65), tetapi Anda tetap perlu memeriksa konektor probe dari kemungkinan kerusakan fisik yang dapat mengganggu transmisi sinyal elektromagnetik.
Kalibrasi adalah langkah non-negotiable. Gunakan blok referensi bawaan atau pelat standar dengan ketebalan yang telah diketahui. Proses ini mengajarkan alat untuk mengkorelasikan waktu tempuh gelombang akustik dengan ketebalan material yang spesifik. Lakukan kalibrasi pada material yang sama dengan komponen target, misalnya aluminium 2024 yang umum pada struktur pesawat. Suhu material juga berpengaruh; jika komponen berada pada kondisi ekstrem, siapkan thermocouple untuk mengaktifkan fitur kompensasi suhu pada UT-3M-EMA.
Selanjutnya, siapkan permukaan komponen. Teknologi EMA unggul karena dapat menembus lapisan cat dan oksidasi tipis, tetapi segala material non-konduktif tebal, kotoran membandel, atau serpihan logam harus Anda bersihkan terlebih dahulu. Gunakan lap bersih untuk memastikan area pengukuran bebas dari debris yang bisa menciptakan noise sinyal. Periksa juga celah akses dengan alat ukur gap; probe UT-3M-EMA memerlukan jarak maksimum 6 mm dari permukaan. Alat pendukung lain yang perlu Anda siapkan meliputi alat keselamatan diri (APD) seperti sarung tangan dan kacamata pelindung, terutama jika Anda bekerja di area terbatas seperti ruang roda pendarat atau fuel tank.
Prosedur Pengukuran Penipisan Dinding dengan NOVOTEST UT-3M-EMA
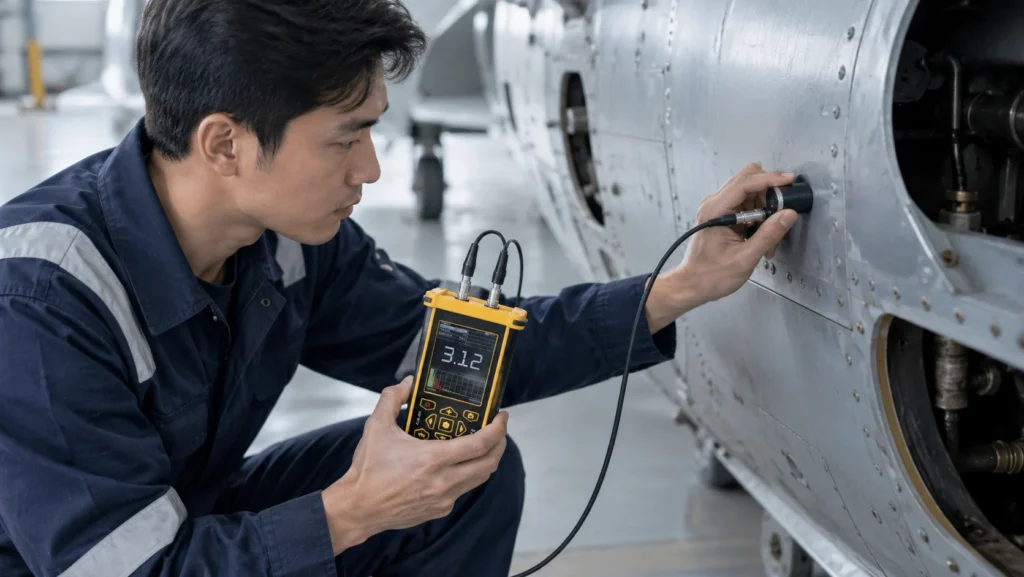
Setelah semua persiapan selesai, Anda dapat memulai prosedur pengukuran ketebalan komponen aerospace dengan NOVOTEST UT-3M-EMA. Teknologi EMA bekerja dengan membangkitkan gelombang ultrasonik langsung di dalam material melalui interaksi elektromagnetik, sehingga tidak memerlukan couplant cair. Hal ini menjadi keunggulan kritis saat mengukur dari satu sisi.
Nyalakan alat dan biarkan sistem melakukan booting. Pada layar, pilih mode EMA yang sesuai. Untuk deteksi penipisan dinding, mode pulse-echo umumnya menjadi pilihan karena mengirimkan satu pulsa dan mengukur waktu pantulannya dari dinding belakang. Jika Anda menargetkan material sangat tipis di bawah 1 mm, pertimbangkan mode kinerja tinggi (Hi-Performance) untuk resolusi lebih baik. Lakukan kalibrasi nol pada blok referensi. Sentuhkan probe pada blok, tunggu indikator kopling di layar menunjukkan sinyal stabil, lalu set nilai referensi.
Sekarang, tempatkan probe EMA pada permukaan komponen yang Anda curigai mengalami penipisan. Anda tidak perlu menekan terlalu keras; biarkan medan magnetik menciptakan kontak yang stabil. Perhatikan layar, indikator sinyal akan menunjukkan kualitas kopling. Alat ini memiliki mode otomatis yang menganalisis sinyal pantulan, memilih metode pengukuran terbaik, dan menampilkan ketebalan dinding secara langsung dalam satuan milimeter atau inci. Nilai yang muncul adalah rata-rata dari beberapa pulsa, memberikan stabilitas pengukuran yang tinggi.
Untuk area mencurigakan, lakukan pemindaian grid. Gerakkan probe secara sistematis dalam pola garis horizontal dan vertikal, mencatat setiap variasi ketebalan. Fitur B-scan pada UT-3M-EMA sangat membantu di sini karena menampilkan profil grafis penampang komponen secara real-time, memungkinkan Anda memvisualisasikan gradasi penipisan. Ulangi pengukuran pada titik berbeda untuk membangun peta penipisan yang komprehensif. Manfaatkan fitur penyimpanan data alat untuk mendokumentasikan setiap titik ukur beserta koordinatnya. Hasil ini akan menjadi dasar analisis tren dan keputusan perawatan selanjutnya.
Interpretasi Hasil Pengukuran
Mendapatkan angka ketebalan hanyalah sebagian dari tugas Anda. Keahlian sejati terletak pada bagaimana Anda menginterpretasi data pengukuran ketebalan komponen aerospace tersebut untuk menentukan status kelayakan. Mulailah dengan membandingkan setiap nilai terukur terhadap ketebalan nominal desain komponen, yang biasanya tercantum dalam manual perawatan OEM (Original Equipment Manufacturer). Hitung persentase penipisan menggunakan rumus sederhana: (tebal nominal dikurangi tebal terukur) dibagi tebal nominal, lalu dikalikan 100 persen.
Jenis penipisan menentukan tingkat kritisnya. Penipisan merata mungkin masih dapat ditoleransi hingga batas tertentu, tetapi penipisan lokal seperti pitting atau korosi sumuran menciptakan konsentrasi tegangan yang jauh lebih berbahaya. Rujuk pada standar aerospace yang berlaku, seperti mil-STD atau dokumen structural repair manual, untuk menemukan batas minimum ketebalan yang diizinkan. Jika hasil pengukuran Anda menunjukkan penipisan yang melampaui ambang batas ini, rekomendasikan tindakan segera, apakah itu perbaikan atau penggantian komponen.
Manfaatkan tampilan A-scan jika alat Anda menyediakan fitur ini. Grafik A-scan menampilkan amplitudo pulsa ultrasonik terhadap waktu. Pulsa awal merepresentasikan permukaan depan, sementara pulsa berikutnya adalah pantulan dari dinding belakang. Pulsa-pulsa kecil di antaranya bisa mengindikasikan cacat internal, inklusi, atau delaminasi yang sering menyertai korosi pada struktur aluminium pesawat. Dengan mengkombinasikan data ketebalan numerik, persentase penipisan, visualisasi B-scan, dan analisis A-scan, Anda dapat membuat keputusan yang solid mengenai integritas struktural komponen tersebut.
Tips dan Best Practices
Untuk mencapai akurasi dan efisiensi tinggi dalam pengukuran ketebalan komponen aerospace, Anda perlu mengadopsi beberapa praktik terbaik. Tips berikut akan membantu Anda mendapatkan data yang paling representatif menggunakan NOVOTEST UT-3M-EMA.
Pertama, jadikan kalibrasi sebagai ritual wajib. Lakukan kalibrasi setiap kali Anda memulai sesi pengukuran baru, mengganti probe, atau setelah alat mengalami guncangan. Verifikasi kalibrasi secara berkala pada blok referensi selama sesi inspeksi berlangsung, terutama di lingkungan dengan fluktuasi suhu signifikan. Suhu adalah faktor krusial dalam teknologi EMA karena mempengaruhi kecepatan rambat gelombang. Aktifkan fitur kompensasi suhu jika UT-3M-EMA Anda mendukungnya, khususnya saat mengukur komponen yang baru keluar dari proses perlakuan panas atau terpapar sinar matahari langsung di landasan pacu.
Bersihkan tidak hanya permukaan komponen, tetapi juga muka probe EMA. Serpihan logam kecil yang menempel pada probe akibat gaya magnetik dapat menyebabkan noise sinyal yang tidak menentu. Gunakan lap bersih atau sikat lembut secara teratur. Saat menghadapi material tipis di bawah 2 mm atau geometri kompleks seperti radius lengkungan, aktifkan mode Hi-Performance untuk meningkatkan rasio signal-to-noise dan mempertajam akurasi pengukuran. Jika Anda menemukan titik yang mencurigakan, jangan ragu untuk memverifikasi ulang dengan mengubah frekuensi probe atau bergerak beberapa milimeter dari titik awal. Terakhir, bangun kebiasaan dokumentasi yang kuat. Simpan data secara terstruktur dengan penamaan titik dan lokasi yang jelas pada memori alat atau catatan manual. Data historis ini sangat berharga untuk analisis tren penipisan pada inspeksi berkala berikutnya.
Kesalahan Umum yang Harus Dihindari
Meskipun teknologi EMA pada NOVOTEST UT-3M-EMA sangat canggih, kesalahan operator masih bisa menghasilkan data yang menyesatkan. Hindari beberapa jebakan umum ini untuk menjaga integritas pengukuran ketebalan komponen aerospace Anda.
Kesalahan pertama adalah mengukur permukaan yang masih dilapisi material non-konduktif tebal. Meskipun EMA dapat menembus lapisan cat tipis, lapisan tebal, sealant, atau coating komposit akan melemahkan sinyal atau menciptakan pembacaan ganda yang membingungkan. Lakukan stripping lokal jika perlu. Mengabaikan kondisi permukaan yang kasar atau berkontur tajam juga berbahaya. Permukaan seperti ini dapat mengganggu medan magnetik probe hingga kehilangan sinyal. Gunakan adaptor probe atau pilih area yang sedikit lebih datar untuk pengukuran.
Waspadai keberadaan lapisan pelindung seperti cladding pada aluminium. Cladding adalah lapisan aluminium murni tipis pada permukaan alloy yang rentan korosi. Pembacaan EMA bisa saja menginterpretasi interface antara cladding dan alloy inti sebagai dinding belakang jika parameter tidak disetel dengan tepat, sehingga menghasilkan pembacaan yang lebih tipis dari sebenarnya. Pelajari karakteristik material target Anda. Kesalahan lain adalah menekan probe terlalu kuat, yang justru dapat mengubah jarak celah magnetik optimal dan tidak meningkatkan sinyal. Ingat, celah adalah fitur, bukan masalah. Terakhir, selalu perhatikan batas kemampuan alat. Celah maksimum 6 mm adalah batas keras. Jika akses melebihi ini, EMA tidak akan efektif dan Anda perlu mencari alternatif NDT lain.
Kesimpulan
Mengukur penipisan dinding dari satu sisi pada komponen aerospace kini bukan lagi teka-teki yang membutuhkan pembongkaran. Melalui teknologi Elektromagnetik-Akustik, NOVOTEST UT-3M-EMA memberdayakan Anda untuk melakukan pengukuran ketebalan komponen aerospace secara cepat, akurat, dan portabel, tanpa memerlukan couplant. Kemampuannya menembus celah hingga 6 mm dan mengabaikan lapisan cat tipis menjadikannya solusi yang sangat efisien untuk inspeksi MRO (Maintenance, Repair, and Overhaul). Dengan mengikuti prosedur persiapan, pengukuran, dan interpretasi yang tepat, Anda dapat mengeliminasi risiko kesalahan pembacaan yang sering kali berujung pada perbaikan yang tidak perlu atau, lebih buruk lagi, kegagalan struktural yang terlewat. Jadwalkan inspeksi rutin berbasis EMA sebagai bagian integral dari program perawatan prediktif Anda untuk menjamin keselamatan, keandalan, dan kesiapan operasional armada pesawat.
Sebagai mitra tepercaya dalam pengadaan alat ukur dan pengujian, CV. Java Multi Mandiri menyediakan NOVOTEST UT-3M-EMA dan berbagai solusi NDT lainnya untuk mendukung operasional industri Anda. Kami bukan penyedia jasa pengujian, melainkan distributor resmi yang siap memasok instrumen berkualitas tinggi untuk kebutuhan inspeksi dan quality control Anda. Pelajari lebih lanjut tentang bagaimana kami dapat mendukung standar kualitas Anda, atau konsultasi kebutuhan perusahaan Anda hari ini untuk mendapatkan solusi alat ukur yang paling sesuai.
FAQ
Apakah NOVOTEST UT-3M-EMA bisa mengukur komponen non-besi seperti aluminium pesawat?
Ya, sangat bisa. NOVOTEST UT-3M-EMA bekerja optimal pada material konduktif secara elektromagnetik. Aluminium, yang merupakan material utama struktur pesawat seperti seri 2024 atau 7075, adalah material yang sangat ideal untuk teknologi EMA. Alat ini mampu mengukur ketebalan aluminium, serta logam non-besi lainnya seperti tembaga dan titanium, dengan presisi tinggi.
Berapa ketebalan maksimal yang bisa diukur dengan alat ini?
Rentang pengukuran NOVOTEST UT-3M-EMA sangat luas. Alat ini mampu mengukur ketebalan mulai dari batas bawah 0,5 mm hingga lebih dari 200 mm. Kapasitas maksimal ini bergantung pada jenis probe dan frekuensi yang Anda gunakan. Untuk komponen aerospace yang biasanya relatif tipis, alat ini menawarkan resolusi dan performa yang sangat memadai, termasuk dinding pipa dan skin panel.
Apakah perlu membersihkan cat permukaan sebelum pengukuran?
Tidak selalu. Salah satu keunggulan utama teknologi EMA adalah kemampuannya untuk mengukur melalui lapisan non-konduktif seperti cat dan oksidasi tipis. Anda tidak perlu melakukan stripping pada lapisan cat yang normal. Namun, jika cat diaplikasikan sangat tebal atau terdapat lapisan sealant, coating komposit, atau kotoran keras, Anda perlu membersihkannya terlebih dahulu karena dapat mengganggu induksi elektromagnetik dan mengurangi akurasi pengukuran.
Bagaimana jika celah antara probe dan permukaan lebih dari 6 mm?
Batas celah maksimum untuk NOVOTEST UT-3M-EMA adalah 6 mm. Jika celah antara muka probe dan permukaan komponen melebihi jarak ini, sinyal elektromagnetik tidak akan cukup kuat untuk membangkitkan gelombang akustik di dalam material secara efektif. Anda akan kehilangan sinyal atau tidak mendapatkan pembacaan sama sekali. Dalam situasi di mana akses satu sisi lebih besar dari 6 mm, Anda harus mencari metode NDT alternatif, karena EMA tidak dapat mengatasi gap tersebut.
Rekomendasi Material Thickness Tester

References
- NOVOTEST. (n.d.). EMAT Thickness Gauge UT-3M-EMA: Operating Manual. Novotest Official Documentation.
- Hellier, C. J. (2013). Handbook of Nondestructive Evaluation (2nd ed.). McGraw-Hill Education.
- U.S. Department of Defense. (2015). MIL-STD-1530D: Aircraft Structural Integrity Program (ASIP). DoD Standard Practice.
- Federal Aviation Administration. (2018). Advisory Circular AC 43-4B: Corrosion Control for Aircraft. FAA.
- ASM International. (2003). ASM Handbook, Volume 11: Failure Analysis and Prevention. ASM International.