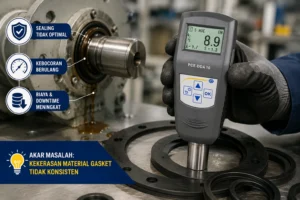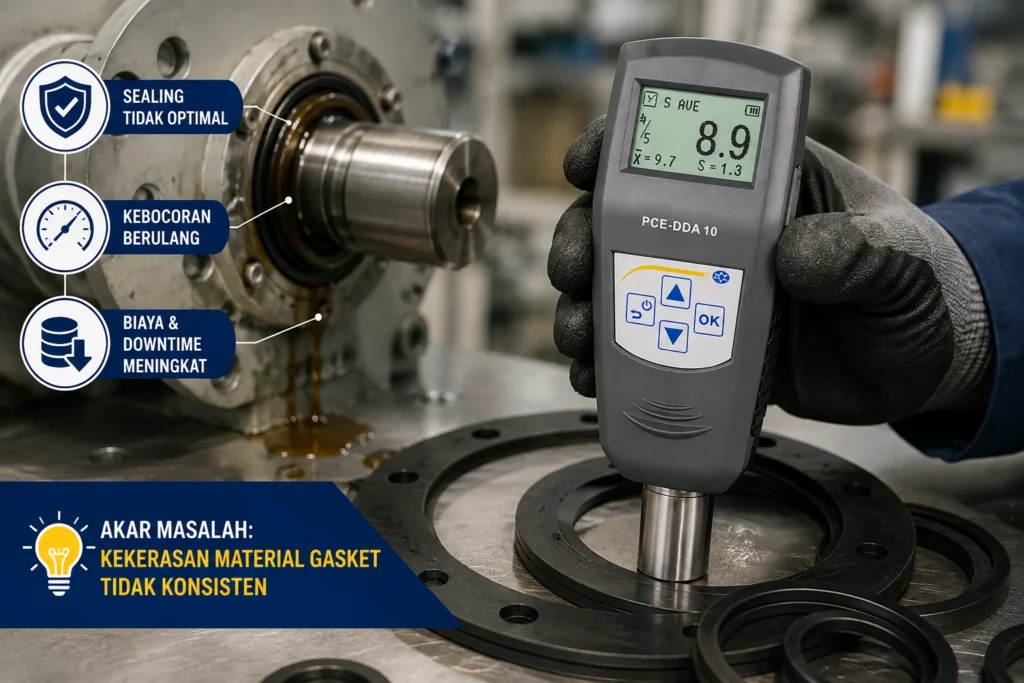
Sebuah gearbox di lini produksi tiba-tiba menunjukkan rembesan oli di sekitar poros. Setelah dibongkar, oil seal terlihat masih utuh secara visual, tidak ada sobekan atau keausan yang mencolok. Namun oli tetap merembes keluar. Teknisi mengganti oil seal dengan yang baru, tetapi dua minggu kemudian masalah yang sama muncul lagi. Siklus ini berulang, menghabiskan biaya penggantian komponen, tenaga kerja, dan waktu produksi yang hilang.
Daftar Isi
- Cara Mengontrol Kekerasan Material Gasket sebagai Akar Masalah Kebocoran Oil Seal
- Hubungan Kekerasan Shore A dengan Performa Sealing Gasket dan Oil Seal
- Troubleshooting: Langkah Diagnosa untuk Menemukan Akar Masalah Kebocoran
- Cara Mengukur Kekerasan Karet Gasket dengan Durometer Shore A
- Solusi: Durometer PCE-DDA 10 Shore A untuk Analisis Tren Kekerasan Material
- Praktik Terbaik Mengontrol Kekerasan Material Gasket di Lini Produksi
- Kesimpulan
- FAQ
Situasi seperti ini seringkali membuat tim maintenance dan produksi bingung. Padahal, akar masalahnya mungkin bukan pada oil seal itu sendiri, melainkan pada material gasket atau seal yang tidak konsisten kekerasannya antar lot produksi. Variasi kualitas material yang tampak kecil ini bisa menjadi biang keladi kebocoran yang persisten.
Cara Mengontrol Kekerasan Material Gasket sebagai Akar Masalah Kebocoran Oil Seal
Kebocoran oil seal sering dianggap sebagai masalah sepele yang cukup diatasi dengan penggantian komponen. Namun dalam praktiknya, kebocoran yang berulang bisa menyebabkan downtime mesin, kerusakan bearing akibat pelumasan yang berkurang, hingga biaya perbaikan yang membengkak secara signifikan.
Penyebab umum kebocoran oil seal sebenarnya cukup beragam. Keausan pada permukaan shaft, kesalahan saat instalasi seal, suhu operasional yang terlalu tinggi, hingga ketidakcocokan material seal dengan fluida yang bersentuhan dengannya merupakan faktor-faktor yang sering disebut. Tetapi ada satu faktor yang kerap terlewatkan: variasi kekerasan material karet antar lot produksi.
Sebuah studi kasus dari repository akademik Politeknik Negeri Jember mengidentifikasi faktor material dan lingkungan sebagai penyebab utama kebocoran oil seal pada gearbox di sistem conveyor. Analisis dengan metode fishbone menunjukkan bahwa masalah material, khususnya kualitas karet yang tidak konsisten, menjadi kontributor signifikan terhadap kegagalan seal.
Kekerasan material yang tidak konsisten—baik terlalu lunak maupun terlalu keras dari spesifikasi—akan mempengaruhi kemampuan sealing, terutama ketika sistem beroperasi pada tekanan tinggi. Material yang terlalu lunak bisa mengalami deformasi berlebih, sementara material yang terlalu keras kehilangan fleksibilitas untuk menyesuaikan diri dengan permukaan komponen yang bergerak.
Hubungan Kekerasan Shore A dengan Performa Sealing Gasket dan Oil Seal
Kekerasan Shore A adalah ukuran resistensi material terhadap penetrasi jarum berpegas pada durometer. Nilai ini menjadi parameter kunci dalam spesifikasi material karet untuk aplikasi sealing, termasuk gasket dan oil seal.
Gasket yang terlalu lunak dari spesifikasi akan menghadapi masalah ekstrusi. Ketika terkena tekanan tinggi, material lunak bisa terdorong keluar dari celah antara dua permukaan flange, kehilangan bentuk aslinya, dan akhirnya gagal memberikan penyekatan yang rapat. Ini seperti menekan adonan kue yang terlalu lembek—ia akan menyebar keluar dari cetakannya.
Sebaliknya, gasket yang terlalu keras juga bermasalah. Material yang kaku tidak mampu menyesuaikan diri dengan ketidakteraturan permukaan flange yang mungkin tidak rata sempurna. Akibatnya, terbentuk celah mikro di beberapa titik yang menjadi jalur kebocoran. Seal yang terlalu keras juga kurang responsif terhadap getaran dan pergerakan termal komponen mesin.
Akar dari variasi kekerasan ini biasanya terletak pada proses vulkanisasi yang tidak konsisten. Waktu vulkanisasi, suhu, atau komposisi campuran karet yang berbeda antar batch produksi akan menghasilkan material dengan tingkat kekerasan yang berbeda pula. Inilah mengapa dua lot produksi dari pemasok yang sama bisa menghasilkan kualitas seal yang berbeda.
Nilai kekerasan yang tepat untuk sebuah aplikasi tidak bisa disamaratakan. Ia harus disesuaikan dengan tekanan operasional, suhu kerja, dan jenis fluida yang disekat. Karena itu, kontrol kualitas yang ketat terhadap parameter ini menjadi sangat krusial.
Troubleshooting: Langkah Diagnosa untuk Menemukan Akar Masalah Kebocoran
Ketika menghadapi kebocoran oil seal yang berulang, jangan langsung mengganti komponen tanpa analisis lebih dalam. Ikuti pendekatan sistematis berikut untuk menemukan akar masalah yang sebenarnya.
Langkah 1: Inspeksi Visual
Periksa pola kebocoran pada area sekitar seal. Amati kondisi bibir seal—apakah ada retak, pengerasan, atau deformasi yang tidak normal. Periksa juga permukaan shaft untuk melihat tanda-tanda keausan atau alur yang bisa menjadi jalur kebocoran. Pola kebocoran yang tidak merata bisa mengindikasikan masalah instalasi atau ketidaksesuaian material.
Langkah 2: Verifikasi Instalasi
Pastikan seal terpasang dengan benar dan tidak miring. Kesalahan umum seperti seal yang terpasang tidak sejajar dengan poros, atau kerusakan bibir seal saat proses pemasangan, sering menjadi penyebab kebocoran yang tampak misterius. Panduan troubleshooting dari All World Machinery menekankan pentingnya menentukan titik asal kebocoran secara akurat sebelum memutuskan penggantian komponen.
Langkah 3: Analisis Kondisi Operasional
Periksa suhu operasional sistem. Suhu yang terlalu tinggi dapat mempercepat degradasi material karet, menyebabkan pengerasan atau retak mikro pada bibir seal. Periksa juga tekanan sistem dan kompatibilitas fluida dengan material seal. Fluida yang tidak cocok bisa menyebabkan material mengembang atau menyusut, mengubah karakteristik kekerasannya.
Langkah 4: Evaluasi Material
Jika faktor-faktor di atas sudah sesuai, saatnya mencurigai variasi kekerasan material. Ambil sampel dari batch yang bermasalah dan bandingkan dengan batch yang diketahui baik. Ukur kekerasan keduanya menggunakan durometer untuk melihat apakah ada perbedaan signifikan. Data ini akan menjadi bukti objektif apakah material memang menyimpang dari spesifikasi.
Langkah 5: Gunakan Metode Fishbone
Pemetaan dengan diagram fishbone membantu memvisualisasikan semua faktor potensial: Man (operator), Machine (mesin), Method (metode), Material, Measurement (pengukuran), dan Environment (lingkungan). Pendekatan ini, seperti yang digunakan dalam studi kasus kebocoran oil seal di PLTU Paiton, membantu tim menemukan akar masalah secara komprehensif tanpa mengabaikan faktor-faktor yang mungkin terlewat.
Cara Mengukur Kekerasan Karet Gasket dengan Durometer Shore A
Pengukuran kekerasan karet bukan sekadar menempelkan alat lalu membaca angkanya. Ada prosedur yang harus diikuti agar hasilnya akurat dan dapat diandalkan untuk pengambilan keputusan.
Prinsip kerja durometer Shore A cukup sederhana: alat ini mengukur kedalaman penetrasi jarum berpegas ke dalam permukaan material. Semakin keras material, semakin dangkal penetrasi jarum, dan semakin tinggi nilai yang ditunjukkan.
Prosedur pengukuran yang benar dimulai dengan meletakkan sampel di atas permukaan yang datar dan keras. Posisikan durometer tegak lurus terhadap permukaan sampel, lalu tekan hingga presser foot (kaki penekan) menempel penuh pada material. Baca hasil yang ditampilkan.
Waktu pembacaan menjadi faktor penting, terutama untuk material elastomer. Disarankan untuk melakukan pembacaan 1-3 detik setelah tekanan penuh diberikan. Material karet memiliki sifat viskoelastis yang menyebabkan nilai kekerasan bisa berubah seiring waktu jika tekanan terus dipertahankan.
Untuk memastikan homogenitas material, lakukan pengukuran di beberapa titik yang berbeda pada satu sampel. Satu titik pengukuran saja tidak cukup representatif, terutama untuk komponen berukuran besar. Standar pengujian kekerasan karet yang umum digunakan adalah ASTM D2240 dan ISO 7619-1 sebagai referensi metodologi.
Perlu dicatat bahwa kekerasan material bisa berubah setelah proses curing. Pengujian pada interval waktu yang berbeda setelah produksi akan memberikan gambaran tentang stabilitas material. Ini penting karena gasket atau seal yang disimpan terlalu lama bisa mengalami perubahan sifat material.
Solusi: Durometer PCE-DDA 10 Shore A untuk Analisis Tren Kekerasan Material
Setelah memahami pentingnya kontrol kekerasan material, pertanyaan berikutnya adalah: alat ukur apa yang tepat untuk kebutuhan ini? Durometer analog konvensional mungkin masih memadai untuk pengukuran sesekali, tetapi untuk kontrol kualitas yang ketat antar batch produksi, Anda membutuhkan alat dengan resolusi lebih tinggi dan kemampuan manajemen data.
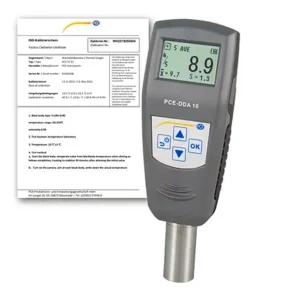
PCE-DDA 10 adalah durometer portabel dengan skala Shore A yang dirancang khusus untuk material lunak seperti karet, elastomer, dan PVC. Resolusi pembacaan 0,1 satuan kekerasan memungkinkan deteksi variasi halus yang mungkin terlewatkan oleh alat analog. Perbedaan 1-2 satuan Shore A yang tampak kecil bisa berdampak signifikan pada performa sealing di lapangan.
Keunggulan utama PCE-DDA 10 terletak pada fitur koneksi USB dan integrasi dengan perangkat lunak komputer. Data hasil pengukuran dapat ditransfer ke komputer untuk dianalisis lebih lanjut. Ini membuka kemungkinan untuk membangun database tren kekerasan dari setiap batch produksi yang masuk.
Dengan data tren ini, Anda bisa mendeteksi pergeseran kualitas material dari pemasok sejak dini. Misalnya, jika batch-batch terakhir menunjukkan kecenderungan kekerasan yang menurun meskipun masih dalam batas toleransi, Anda bisa berkomunikasi dengan pemasok sebelum masalah menjadi kritis. Ini adalah pendekatan proaktif yang jauh lebih efisien daripada menunggu kegagalan terjadi di lapangan.
Alat ini telah dikalibrasi oleh pabrikan dan dapat disertifikasi sesuai standar ISO secara opsional. Sertifikasi ini berguna untuk mendukung kepatuhan terhadap sistem manajemen mutu dan memudahkan proses audit kualitas. Paket penjualan sudah mencakup durometer, pelat kalibrasi, adaptor daya, kabel USB, manual pengguna, dan tas penyimpanan.
Praktik Terbaik Mengontrol Kekerasan Material Gasket di Lini Produksi
Mengontrol kekerasan material gasket bukan sekadar kegiatan pengukuran rutin. Ia adalah bagian dari sistem manajemen kualitas yang harus dibangun secara menyeluruh. Berikut beberapa praktik yang bisa diterapkan di lini produksi Anda.
Terapkan Pengujian Incoming Material untuk Setiap Batch
Jangan pernah mengandalkan laporan QC dari pemasok secara buta. Lakukan verifikasi mandiri terhadap setiap batch material yang masuk. Ini adalah garis pertahanan pertama untuk mencegah material bermasalah masuk ke lini produksi. Biaya pengujian jauh lebih kecil dibandingkan biaya kegagalan produk di lapangan.
Bangun Database Tren Kekerasan
Catat hasil pengukuran setiap batch secara sistematis dalam database. Dengan data yang terakumulasi, Anda bisa melihat pola pergeseran kualitas dari waktu ke waktu. Apakah ada kecenderungan menurun menjelang akhir musim tertentu? Apakah ada pemasok yang konsistensinya menurun? Jawaban atas pertanyaan-pertanyaan ini hanya bisa diperoleh dari data historis.
Tetapkan Batas Toleransi yang Ketat
Jangan puas dengan rentang kekerasan umum yang lebar. Tetapkan batas toleransi internal yang lebih ketat berdasarkan spesifikasi aplikasi spesifik Anda. Jika aplikasi Anda membutuhkan material dengan kekerasan 70 Shore A, batas toleransi internal bisa ditetapkan pada 68-72 Shore A, bukan 65-75 Shore A yang terlalu longgar.
Integrasikan Data dengan Sistem Manajemen Mutu
Data pengukuran yang terdokumentasi dengan baik akan sangat membantu saat audit kualitas atau penelusuran masalah (traceability). Jika ada keluhan dari pelanggan tentang kebocoran, Anda bisa dengan cepat menelusuri batch material mana yang digunakan dan apakah ada penyimpangan kualitas pada batch tersebut.
Latih Teknisi QC dengan Baik
Alat ukur yang canggih tidak akan berguna jika operatornya tidak terlatih. Pastikan teknisi QC memahami prosedur pengukuran yang benar, termasuk penempatan sampel, waktu pembacaan, dan perawatan alat. Kesalahan operator adalah sumber variasi pengukuran yang sering diabaikan.
Kesimpulan
Kebocoran oil seal yang berulang seringkali bukan sekadar masalah komponen aus, melainkan gejala dari masalah material yang lebih dalam: variasi kekerasan karet antar lot produksi. Mengontrol kekerasan material gasket adalah kunci untuk memastikan performa sealing yang andal dan konsisten.
Pendekatan troubleshooting yang sistematis—mulai dari inspeksi visual, verifikasi instalasi, analisis kondisi operasional, hingga evaluasi material—akan membantu Anda menemukan akar masalah tanpa membuang waktu dan biaya untuk penggantian komponen yang sia-sia.
Penggunaan durometer digital dengan resolusi tinggi dan kemampuan analisis data, seperti PCE-DDA 10, adalah langkah proaktif untuk mencegah kegagalan sebelum terjadi. Dengan kemampuan mendeteksi variasi halus dan membangun tren data dari setiap batch produksi, Anda bisa mengambil tindakan korektif sejak dini.
Investasi pada alat ukur yang tepat dan sistem kontrol kualitas yang baik akan terbayar melalui pengurangan downtime, penurunan biaya perbaikan, dan peningkatan kepercayaan pelanggan terhadap kualitas produk Anda.
Jika Anda membutuhkan solusi pengukuran kekerasan material yang andal untuk lini produksi, tim teknis CV. Java Multi Mandiri siap membantu. Kami dapat memberikan konsultasi gratis mengenai kebutuhan pengukuran Anda dan bagaimana PCE-DDA 10 bisa diintegrasikan ke dalam sistem kontrol kualitas Anda. Hubungi kami via WhatsApp di 6285717112222 atau email ke contact@alat-test.com untuk informasi lebih lanjut.
FAQ
Apa penyebab utama oil seal karet bocor?
Penyebab utama meliputi keausan shaft, kesalahan instalasi, suhu operasional tinggi, ketidakcocokan material dengan fluida, dan variasi kekerasan material antar lot produksi. Faktor material sering menjadi akar masalah yang tidak terdeteksi karena tidak selalu terlihat secara visual.
Bagaimana cara mengukur kekerasan karet gasket dengan benar?
Letakkan sampel di permukaan datar, posisikan durometer tegak lurus, tekan hingga presser foot menempel penuh, dan baca hasil 1-3 detik setelah tekanan penuh. Lakukan pengukuran di beberapa titik untuk memastikan homogenitas material.
Apa hubungan antara kekerasan Shore A dan risiko kebocoran pada tekanan tinggi?
Material yang terlalu lunak bisa mengalami ekstrusi dan kehilangan bentuk di bawah tekanan tinggi. Material yang terlalu keras tidak bisa menyesuaikan diri dengan permukaan flange yang tidak rata. Keduanya menyebabkan kebocoran.
Mengapa kekerasan karet bisa berbeda antar lot produksi?
Perbedaan ini biasanya disebabkan oleh proses vulkanisasi yang tidak konsisten, baik dari segi waktu, suhu, maupun komposisi campuran karet. Variasi kecil dalam proses ini menghasilkan material dengan tingkat kekerasan berbeda.
Apa itu durometer Shore A dan bagaimana cara kerjanya?
Durometer Shore A adalah alat yang mengukur resistensi material terhadap penetrasi jarum berpegas. Semakin keras material, semakin dangkal penetrasi jarum, dan semakin tinggi nilai yang ditunjukkan pada skala.
Mengapa penting untuk melakukan analisis tren kekerasan material dari setiap batch?
Analisis tren memungkinkan deteksi dini pergeseran kualitas material dari pemasok atau perubahan proses produksi. Dengan data tren, Anda bisa mengambil tindakan korektif sebelum masalah menjadi kritis dan menyebabkan kegagalan di lapangan.
Sumber Rujukan
- Analisis Penyebab Kebocoran Oil Seal Gear Box Roller Screen Pada Sistem Conveyor Menggunakan Metode Fishbone di Pltu Paiton Unit 9 – Sistem Informasi Polije Repository Asset (SIPOR
- 206 bab vi troubleshooting
- analisis pencegahan kerusakan pada cargo oil pump guna …
- DOKUMEN PERENCANAAN TAHUN ANGGARAN 2023
- Garuda – Garba Rujukan Digital
Rekomendasi Durometer
Ketika menangani keluhan kebocoran oil seal yang muncul secara tidak konsisten antar batch produksi, langkah pertama yang paling objektif adalah memverifikasi apakah kekerasan material karet benar-benar berada dalam rentang kendali yang ditetapkan. Fluktuasi kekerasan Shore A yang kecil sekalipun dapat mengubah karakteristik deformasi seal pada tekanan tinggi, sehingga memeriksa data kekerasan dari setiap lot menjadi bagian penting dari proses investigasi. Untuk membantu Anda membandingkan opsi alat ukur yang sesuai dengan kebutuhan pengendalian mutu di lantai produksi, berikut beberapa produk durometer yang dapat dipertimbangkan.
-

Durometer PCE-DD-D Shore D
Lihat Produk -
Durometer PCE-DDA 10-ICA incl. ISO Calibration Certificate
Lihat Produk -
Durometer PCE-PFG 2K
Lihat Produk -
Durometer PCE-PFG 20-ICA incl. ISO-calibration certificate
Lihat Produk -
Durometer PCE-2550
Lihat Produk -
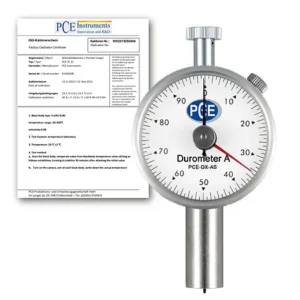
Durometer PCE-DX-AS-ICA Shore A incl. ISO Calibration Certificate
Lihat Produk -
Durometer PCE-2900
Lihat Produk -
Durometer PCE-PFG 2K-ICA incl. ISO-calibration certificate
Lihat Produk