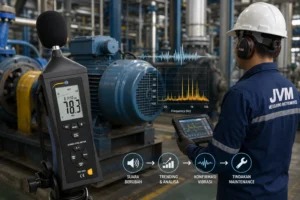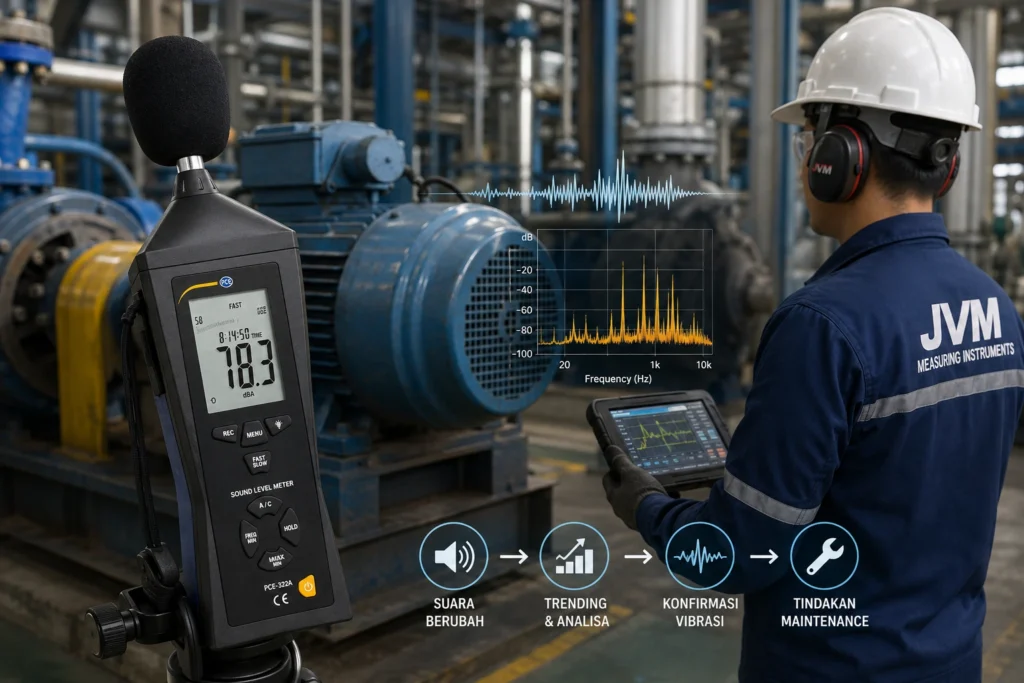
Mengapa Kerusakan Mekanis Mengubah Suara?
Suara berasal dari perubahan tekanan udara yang dihasilkan oleh getaran sumber. Pada mesin, sumber tersebut dapat berupa rotor, bearing, gear, fan blade, casing, aliran fluida, belt, valve, atau struktur pendukung.
Ketika kondisi mekanis berubah, gaya dinamis yang bekerja juga berubah. Contohnya:
- bearing dengan defect menghasilkan impact berulang;
- gear tooth yang rusak mengubah gear mesh excitation;
- komponen longgar menghasilkan impact atau rattling;
- misalignment mengubah gaya periodik pada coupling dan bearing;
- cavitation menghasilkan collapse bubble yang memunculkan broadband noise;
- gesekan abnormal menghasilkan squeal atau high-frequency content;
- air leak menghasilkan hiss pada frequency band tertentu.
Gaya tersebut membuat casing atau struktur bergetar, lalu sebagian energinya diradiasikan menjadi suara.
Karena itu, sound signature dapat berubah ketika mechanical condition berubah.
Kerusakan Tidak Selalu Membuat Mesin Lebih Keras
Ini salah satu kesalahpahaman paling umum.
Bayangkan mesin sehat menghasilkan broadband sound sekitar 85 dB. Setelah muncul bearing defect kecil, total sound level masih 85–86 dB karena kontribusi fault kecil dibandingkan suara motor, fan, dan area produksi. Tetapi pada spectrum dapat muncul komponen frequency baru.
Jadi dua kondisi dapat mempunyai overall dB hampir sama tetapi spectral content berbeda.
Apa yang Bisa Berubah?
- level dB keseluruhan;
- dominant frequency;
- harmonics;
- sidebands;
- tonality;
- impulsiveness;
- crest factor;
- kurtosis;
- spectrogram dari waktu ke waktu.
Itulah alasan sistem acoustic fault diagnosis modern tidak hanya melihat sound pressure level. Banyak penelitian menggunakan FFT, spectrogram, Mel-frequency cepstral coefficients atau MFCC, spectral kurtosis, wavelet transform, dan machine learning.
Apa Arti Perubahan Desibel pada Suara Mesin?
Desibel adalah skala logaritmik. Karena itu, perubahan beberapa dB bukan penambahan linear sederhana.
Untuk sound level monitoring, hal yang lebih penting adalah membandingkan data dengan kondisi yang benar-benar sebanding. Kenaikan 3 dB pada titik yang sama, jarak sama, RPM sama, dan load sama dapat menjadi perubahan yang patut diperiksa. Tetapi kenaikan tersebut tidak otomatis membuktikan bearing rusak.
Mesin bisa lebih keras karena:
- load lebih tinggi;
- speed berubah;
- valve position berubah;
- produk/process flow berubah;
- pintu ruangan dibuka;
- mesin lain ikut beroperasi;
- microphone distance berubah.
Karena itu, angka dB hanya meaningful jika measurement condition dikendalikan.
A-Weighting dan C-Weighting
Sound level meter industri sering menyediakan A dan C frequency weighting.
A-weighting banyak digunakan untuk mengevaluasi kebisingan sesuai respons pendengaran manusia. C-weighting mempunyai response yang lebih datar pada rentang lebih luas dan dapat berguna untuk noise yang mempunyai komponen low-frequency lebih besar.
Namun untuk machine diagnosis, frequency weighting yang dirancang untuk occupational noise belum tentu memberi informasi diagnosis yang lengkap. Jika tujuan utamanya mencari fault frequency, raw acoustic waveform atau frequency spectrum biasanya lebih berguna daripada angka dBA saja.
Mengapa Spektrum Suara Lebih Informatif daripada Satu Angka dB?
FFT atau Fast Fourier Transform mengubah signal suara dari time domain menjadi frequency domain.
Misalnya sebuah motor berjalan pada 1.500 rpm. Running frequency-nya sekitar:
1.500 / 60 = 25 Hz.
Jika terdapat mekanisme yang menghasilkan excitation setiap satu putaran, komponen sekitar 25 Hz dapat muncul. Jika terdapat dua kejadian per putaran, komponen 50 Hz dapat menjadi relevan.
Pada bearing, gear, fan, dan pump, frequency relationship dapat jauh lebih kompleks. Karena itu, analyst menghubungkan peak spectrum dengan RPM, jumlah blade, jumlah gear teeth, dan bearing geometry.
| Data | Apa yang dapat diketahui | Keterbatasan |
|---|---|---|
| Overall dB | Apakah total level suara berubah | Tidak menjelaskan sumber frequency |
| FFT spectrum | Frequency yang dominan dan harmonics | Perlu interpretasi dan RPM |
| Spectrogram | Bagaimana spectrum berubah terhadap waktu | Data lebih kompleks |
| Waveform | Impact, modulation, impulsiveness | Sulit dibaca tanpa processing |
| MFCC / acoustic features | Feature untuk classification | Banyak digunakan pada algorithm/AI, perlu validasi |
Kerusakan Apa yang Dapat Mengubah Suara Mesin?
1. Bearing Wear
Defect pada inner race, outer race, rolling element, atau cage dapat menghasilkan impact periodik. Pada tahap awal, perubahan mungkin muncul di high-frequency component dan belum terdengar jelas.
2. Mechanical Looseness
Baut longgar, bearing fit longgar, atau support lemah dapat menghasilkan rattling, knocking, dan multiple harmonics.
3. Misalignment
Coupling atau shaft yang tidak align dapat meningkatkan dynamic force. Mesin dapat menghasilkan hum atau vibration-related sound yang berbeda, tetapi diagnosis sebaiknya dikonfirmasi dengan vibration dan alignment measurement.
4. Imbalance
Unbalance menambah gaya pada running speed. Bila casing meradiasikan vibration tersebut, perubahan tonal pada 1× running frequency dapat ikut terlihat di acoustic signal.
5. Gear Damage
Gear tooth wear, crack, atau eccentricity dapat memodulasi gear-mesh noise dan menghasilkan harmonics atau sidebands.
6. Belt Slip
Slip, misalignment pulley, atau belt tension yang salah dapat menghasilkan squeal dan frequency content yang khas.
7. Lubrication Problem
Film pelumas yang memburuk meningkatkan friction dan asperity contact. Pada sebagian aplikasi, high-frequency acoustic emission sangat sensitif terhadap perubahan lubrication regime.
8. Flow Problem dan Cavitation
Pump, valve, dan hydraulic equipment dapat menghasilkan broadband noise ketika flow tidak stabil atau cavitation terjadi.
Mengapa Bearing Sering Menjadi Target Acoustic Monitoring?
Bearing adalah sumber fault yang umum pada rotating machinery. Defect kecil menghasilkan impact setiap kali bagian yang rusak masuk ke load zone.
Impact tersebut menghasilkan vibration sekaligus acoustic energy.
Penelitian modern menunjukkan microphone dapat menangkap informasi fault bearing. Keunggulannya adalah non-contact dan sensor tidak harus ditempel pada housing.
Tetapi microphone juga lebih mudah terganggu oleh:
- mesin lain;
- percakapan;
- airflow;
- reverberation ruangan;
- perubahan jarak;
- perubahan orientation;
- noise dari proses.
Karena itu, acoustic diagnosis di pabrik yang padat noise jauh lebih sulit dibandingkan test rig laboratorium.
Bagaimana Suara Cavitation Berbeda?
Cavitation terjadi ketika local pressure turun cukup rendah sehingga vapor bubble terbentuk lalu collapse ketika masuk ke area pressure lebih tinggi.
Collapse bubble menghasilkan impuls tekanan yang dapat menimbulkan noise dan vibration.
Operator sering menggambarkan cavitating pump seperti suara kerikil atau gravel di dalam pompa. Namun deskripsi tersebut tidak cukup untuk diagnosis.
Cavitation perlu dikonfirmasi dengan:
- suction pressure;
- flow;
- NPSH condition;
- valve position;
- vibration spectrum;
- inspection impeller bila diperlukan.
Jangan mengganti bearing hanya karena pump terdengar kasar jika sebenarnya masalah berasal dari hydraulic condition.
Apa Beda Suara Biasa dan Acoustic Emission?
Istilah ini sering tercampur.
Airborne Sound
Ini adalah suara yang merambat melalui udara dan ditangkap microphone atau sound level meter. Rentangnya dapat berada pada wilayah audible maupun di luar audible tergantung sensor.
Acoustic Emission atau AE
AE dalam condition monitoring biasanya mengacu pada elastic waves yang dihasilkan oleh pelepasan energi lokal di material atau kontak mekanis dan diukur melalui struktur menggunakan sensor khusus.
ISO 22096:2007 memberikan prinsip umum acoustic emission untuk machinery condition monitoring dan secara eksplisit menyatakan scope-nya adalah structure-borne measurements.
Jadi sound level meter yang mengukur kebisingan udara bukan alat acoustic emission sesuai pengertian ISO tersebut.
Mengapa AE Menarik?
AE dapat sensitif terhadap:
- microscopic impact;
- friction;
- crack activity;
- lubrication regime;
- high-frequency bearing events.
Namun equipment dan signal processing-nya berbeda dari conventional sound meter.
Sound Monitoring atau Vibration Monitoring?
Keduanya saling melengkapi.
| Aspek | Acoustic / sound | Vibration |
|---|---|---|
| Sensor contact | Airborne sound dapat non-contact | Accelerometer biasanya contact-mounted |
| Background noise | Sangat berpengaruh | Lebih terlokalisasi ke struktur |
| Sensor position | Jarak/orientation sangat penting | Mounting point sangat penting |
| Overall trending | Bisa menggunakan SPL logger | Sangat umum menggunakan velocity/acceleration |
| Fault diagnosis | Memungkinkan dengan spectrum/advanced processing | Metode yang sangat established untuk rotating machinery |
| Early bearing event | Acoustic/AE dapat sensitif | Envelope acceleration sangat umum |
Untuk pembahasan detail vibration, baca artikel Mesin Masih Berjalan Normal, Mengapa Getarannya Tetap Perlu Diperiksa?.
Studi Kasus Indonesia: Bearing Fault Masih Bisa Dikenali di Tengah Noise
Riset Anindita Adikaputri Vinaya dari Universitas Internasional Semen Indonesia membahas rekonstruksi acoustic signal untuk bearing fault diagnosis menggunakan inter-microphone time difference.
Tantangan penelitian tersebut sangat relevan dengan kondisi industri: suara target mesin bercampur dengan interfering sound.
Peneliti menambahkan artificial noise pada setup, kemudian menggunakan perbedaan waktu kedatangan suara antar-microphone untuk merekonstruksi target machine signal.
Hasil reconstructed spectrogram menunjukkan harmonic patterns yang berkaitan dengan baseline bearing fault, termasuk komponen sekitar:
- 6× rpm;
- 8× rpm;
- 17× rpm;
- 20× rpm;
- 22× rpm;
- 24× rpm.
Pada salah satu kondisi sine-noise, reconstructed signal mempunyai log-spectral distance sekitar 1,261 terhadap target signal.
Apa Maknanya?
Studi ini tidak berarti setiap pabrik cukup memasang dua microphone lalu otomatis mengetahui bearing rusak. Tetapi penelitian menunjukkan dua hal penting.
Pertama, bearing fault memang meninggalkan informasi frequency di acoustic signal. Kedua, noise separation menjadi masalah utama pada penggunaan microphone di lingkungan nyata.
Karena itu, program acoustic monitoring perlu mengontrol background noise atau menggunakan signal processing yang mampu memisahkan target machine dari lingkungan.
Studi 2025: Bearing Fault Diklasifikasikan dari Suara dengan Akurasi 99,26%
Penelitian yang diterbitkan dalam Digital Signal Processing pada Januari 2025 mengembangkan sistem diagnosis bearing berbasis sound signal.
Setup eksperimen menggunakan low-cost microphone untuk merekam suara bearing dalam beberapa kondisi fault. Signal kemudian diproses menggunakan pendekatan Log Energy-based Empirical Mode Decomposition and Reconstruction serta Machine Mel-Frequency Cepstral Coefficients.
Model classification yang digunakan mencapai:
- accuracy 99,26%;
- sensitivity 99,07%;
- specificity 99,63%.
Hasil tersebut menunjukkan bahwa acoustic signal memiliki information content yang cukup kuat untuk membedakan kondisi bearing dalam dataset dan setup penelitian tersebut.
Kenapa Angka 99% Tidak Boleh Langsung Dianggap Akurasi di Pabrik?
Karena kondisi lapangan lebih kompleks.
Model dapat menghadapi:
- machine model berbeda;
- RPM berubah;
- load berbeda;
- microphone berbeda;
- jarak berbeda;
- ruangan reverberant;
- background machinery;
- fault yang belum pernah masuk training set.
Jadi angka penelitian menunjukkan potensi metode, bukan jaminan performa universal.
Studi 2025: Acoustic Emission dan Vibration Sama-Sama Membawa Informasi Fault
Jaber, Bahedh, dan Ali dalam Basrah Journal for Engineering Sciences menganalisis dua jenis signal dari rotating machinery, yaitu acoustic emission dan vibration.
Feature diekstrak menggunakan Kurtogram, yaitu metode berbasis spectral kurtosis yang berguna untuk menemukan frequency band dengan impulsiveness tinggi.
Signal kemudian digunakan sebagai input deep-learning network.
Penelitian melaporkan:
- akurasi diagnosis healthy versus faulty sekitar 99,2–100%;
- akurasi fault classification sekitar 96,6%.
Kasus ini memperkuat satu prinsip: fault mekanis dapat menghasilkan perubahan signature pada lebih dari satu physical signal.
Jika acoustic trend mulai abnormal dan vibration spectrum juga berubah pada waktu sama, confidence terhadap adanya mechanical problem menjadi jauh lebih kuat dibandingkan hanya mengandalkan telinga operator.
Apakah Telinga Operator Masih Berguna?
Ya, sangat berguna sebagai sensor awal.
Operator yang setiap hari berada di dekat mesin sering mempunyai implicit baseline terhadap suara normal. Mereka dapat mengenali perubahan kecil yang belum masuk alarm system.
Namun human hearing mempunyai keterbatasan:
- tidak menghasilkan angka repeatable;
- sensitivitas berbeda antarorang;
- hearing protection mengubah persepsi;
- adaptasi terhadap noise dapat terjadi;
- background noise menutupi signal;
- operator tidak dapat menyimpan spectral history secara objektif.
Praktik terbaik adalah menjadikan laporan operator seperti “pompa ini suaranya mulai kasar” sebagai trigger untuk measurement, bukan mengabaikannya dan bukan pula langsung mengganti komponen.
Bagaimana Memonitor Suara Mesin dengan Benar?
1. Tentukan Tujuannya
Apakah ingin mengukur occupational noise, environmental noise, atau machine condition trend?
Sound level meter K3 dan acoustic diagnostic system memiliki tujuan berbeda.
2. Tentukan Measurement Point
Misalnya microphone selalu 1 meter dari motor drive end, tinggi 1,2 meter, arah 90° terhadap shaft.
3. Gunakan Mesin pada Kondisi yang Sama
Catat RPM, load, flow, pressure, dan machine configuration.
4. Catat Overall SPL
Gunakan sound level meter untuk melihat apakah total noise level berubah.
5. Simpan Data
Logger penting untuk membangun trend. Data satu kali tidak memiliki historical context.
6. Rekam Spectrum bila Abnormal
Jika overall level atau suara subjektif berubah, lakukan frequency analysis menggunakan equipment yang mendukung waveform/spectrum.
7. Bandingkan dengan Vibration
Konfirmasi pada bearing housing menggunakan accelerometer bila fault diduga mechanical.
8. Periksa Process Data
Pada pump, suara berubah dapat berasal dari flow atau suction condition, bukan bearing.
9. Verifikasi Setelah Repair
Jika coupling di-align atau bearing diganti, ukur ulang. Pastikan acoustic dan vibration signature kembali mendekati baseline.
Mengapa Posisi Mikrofon Harus Konsisten?
Sound level turun ketika jarak terhadap sumber berubah dan juga dipengaruhi reflection, directivity, serta obstruction.
Memindahkan microphone dari 0,5 meter menjadi 2 meter dapat menghasilkan level dan spectrum yang berbeda walaupun mesin sama.
Selain jarak, orientation juga penting. Motor cooling fan mungkin lebih dominan pada satu sisi, sedangkan gearbox radiates sound lebih kuat dari casing tertentu.
Karena itu, route monitoring perlu menggunakan:
- marking lantai;
- tripod;
- fixed height;
- fixed orientation;
- foto measurement point;
- asset ID.
Dengan cara ini, perubahan data lebih mungkin berasal dari mesin daripada dari operator.
Load dan RPM Dapat Mengubah Suara Normal Mesin
Fan 1.200 rpm dan fan 1.800 rpm tentu menghasilkan tonal components berbeda. Pump pada low flow dan high flow juga mempunyai hydraulic noise berbeda.
Gearbox dengan load tinggi dapat menghasilkan gear mesh amplitude lebih besar tanpa necessarily mengalami fault.
Karena itu, setiap acoustic record sebaiknya mempunyai metadata:
| Data | Mengapa dicatat? |
|---|---|
| RPM | Menghubungkan peak dengan running frequency |
| Load | Noise dapat berubah mengikuti torque |
| Flow/pressure | Penting untuk pump, compressor, valve |
| Microphone position | Menjaga repeatability |
| Machine lain yang aktif | Mengevaluasi background contamination |
| Temperature | Dapat berkaitan dengan mechanical condition |
| Tanggal/waktu | Membangun trend |
Kesalahan Umum Monitoring Suara Mesin
1. Menganggap Mesin Lebih Keras Berarti Bearing Rusak
Total noise dapat naik karena load, fan, valve, atau background source. Lakukan spectrum dan vibration confirmation.
2. Hanya Mengukur dBA
dBA sangat berguna untuk occupational noise tetapi dapat kehilangan informasi diagnosis frequency tertentu. Sesuaikan metode dengan tujuan.
3. Memegang Meter pada Jarak Berbeda Setiap Bulan
Trend menjadi tidak repeatable.
4. Tidak Mencatat Mesin Lain
Compressor sebelah yang baru aktif dapat membuat target machine terlihat “lebih berisik”.
5. Menggunakan Smartphone sebagai Data Resmi tanpa Validasi
Smartphone dapat berguna untuk exploratory recording, tetapi microphone response, AGC, compression, dan calibration berbeda antar-perangkat.
6. Menganggap Acoustic Emission Sama dengan Sound Level Meter
AE structure-borne menggunakan sensor dan frequency range berbeda dari airborne noise meter.
7. Tidak Membangun Baseline
Tanpa rekaman kondisi sehat, anomaly detection jauh lebih sulit.
8. Tidak Menghubungkan Acoustic Data dengan Vibration
Kombinasi dua modality sering jauh lebih kuat untuk mechanical diagnosis.
Contoh Program Acoustic Trending Sederhana
Program awal tidak harus menggunakan AI.
Tahap 1: Pilih 10 Mesin Critical
Misalnya pump, motor, blower, compressor, dan gearbox.
Tahap 2: Tentukan Fixed Acoustic Point
Gunakan tripod dan tandai posisi di lantai.
Tahap 3: Catat Baseline
Simpan:
- dBA;
- dBC bila diperlukan;
- RPM;
- load;
- vibration velocity;
- short audio/spectrum bila sistem mendukung.
Tahap 4: Lakukan Route Periodik
Gunakan interval sesuai criticality, misalnya mingguan atau bulanan.
Tahap 5: Buat Trigger
Contoh trigger internal:
- overall sound naik dibanding baseline;
- operator melaporkan tone baru;
- muncul impulsive sound;
- spectrum menunjukkan peak baru;
- vibration trend ikut meningkat.
Jangan menggunakan angka trigger contoh dari artikel sebagai universal alarm. Setiap facility perlu membangun baseline sendiri.
Tahap 6: Diagnosis Lanjutan
Jika acoustic anomaly ditemukan, lakukan vibration FFT, lubrication check, alignment check, temperature inspection, atau pemeriksaan process sesuai fault hypothesis.
Tahap 7: Verifikasi Setelah Maintenance
Bandingkan before-after data agar effectiveness repair dapat dibuktikan.
Instrumen yang Berkaitan dengan Monitoring Suara Mesin
Untuk tahap awal, sound level meter dengan data logging dapat digunakan untuk membuat trend overall noise. Namun perlu dipahami bahwa alat tersebut bukan vibration analyzer dan bukan acoustic-emission analyzer.
1. PCE-322ALEQ-ICA untuk Trending Sound Level Mesin
PCE-322ALEQ-ICA merupakan sound level meter Class II dengan data logging.
Spesifikasi pada Alat-Test.Com mencantumkan:
- rentang 30–130 dB;
- resolusi 0,1 dB;
- akurasi ±1,4 dB;
- frequency range 31,5 Hz–8 kHz;
- A dan C frequency weighting;
- Fast dan Slow time weighting;
- memory hingga 32.700 reading;
- USB interface;
- software LEQ;
- sertifikat kalibrasi ISO dalam paket ICA;
- IEC 61672-1 Class II tercantum pada spesifikasi produk.
Alat ini relevan untuk membangun trend sound pressure level dari mesin atau area pada fixed measurement position. Data logger membantu melihat perubahan yang tidak mudah diingat operator dari minggu ke minggu.
Batasnya: frequency range alat berhenti di 8 kHz dan fungsi utamanya adalah sound-level monitoring. Alat ini tidak menggantikan high-frequency AE system atau vibration FFT untuk diagnosis bearing detail.
Lihat PCE-322ALEQ-ICA di Alat-Test.Com
2. PCE-VM 20-ICA untuk Mengonfirmasi Acoustic Anomaly dengan Vibration FFT
Jika suara mesin mulai berubah dan fault mekanis dicurigai, PCE-VM 20-ICA dapat digunakan sebagai alat diagnosis lanjutan berbasis vibration.
Perangkat mengukur acceleration, velocity, displacement, frequency, RPM, dan menyediakan real-time FFT spectrum. Dengan demikian, technician dapat mengecek apakah perubahan suara bertepatan dengan peak vibration pada running speed, harmonics, atau frequency lain.
Kombinasi sound trend dan vibration spectrum lebih informatif daripada hanya mengandalkan satu modality.
Lihat PCE-VM 20-ICA di Alat-Test.Com
Untuk penggunaan sound level meter yang lebih khusus di area pabrik, baca juga PCE-322ALEQ-ICA untuk Monitoring Kebisingan Area Pabrik.
Catatan: sound level meter mengukur level tekanan suara, bukan penyebab kerusakan. Kenaikan dB atau perubahan acoustic signature harus dianalisis bersama RPM, operating condition, spectrum, vibration, dan inspeksi mekanis sebelum menentukan root cause.
Kesimpulan
Perubahan kecil pada suara mesin memang dapat menjadi tanda bahwa kondisi mekanis mulai berubah.
Bearing wear dapat menghasilkan impact dan high-frequency content. Looseness menimbulkan rattling dan harmonics. Gear defect mengubah gear-mesh signature. Cavitation menghasilkan broadband noise. Belt slip dapat menghasilkan squeal. Lubrication problem juga dapat menghasilkan acoustic emission sebelum kerusakan berkembang lebih jauh.
Tetapi suara tidak harus menjadi lebih keras. Dua kondisi dapat memiliki overall dB hampir sama sementara spectrum-nya berbeda. Karena itu, monitoring yang baik tidak hanya bertanya “berapa dB?”, tetapi juga “frequency apa yang berubah dan pada kondisi operasi apa perubahan itu muncul?”.
Riset Indonesia tentang bearing fault menunjukkan harmonic pattern masih dapat direkonstruksi dari acoustic signal yang bercampur noise. Studi tahun 2025 dengan low-cost microphone mencapai akurasi klasifikasi bearing fault 99,26% pada dataset eksperimen. Studi lain yang menggabungkan acoustic emission dan vibration mencapai akurasi healthy/fault 99,2–100% dan fault classification 96,6% dalam setup penelitiannya.
Angka tersebut menunjukkan potensi acoustic monitoring, bukan alasan untuk menggantikan seluruh metode maintenance dengan microphone.
Pendekatan yang lebih kuat adalah:
dengar perubahan → ukur sound level secara konsisten → lihat trend/spectrum → konfirmasi dengan vibration dan process data → lakukan inspeksi → ukur ulang setelah perbaikan.
Dengan cara tersebut, perubahan suara kecil dapat menjadi warning yang berguna sebelum mesin berubah menjadi masalah besar.
Pertanyaan yang Sering Diajukan
Apakah suara mesin berubah pasti berarti ada kerusakan?
Tidak. Suara dapat berubah karena RPM, load, flow, temperature, atau mesin lain. Perubahan yang konsisten pada kondisi operasi sama layak diperiksa lebih lanjut.
Apakah mesin harus menjadi lebih berisik jika bearing rusak?
Tidak. Early bearing fault dapat mengubah frequency content atau impulsiveness tanpa menaikkan overall sound level secara besar.
Apakah sound level meter bisa mendeteksi bearing rusak?
Sound level meter dapat menunjukkan perubahan level suara dan membangun trend, tetapi tidak secara otomatis mengidentifikasi bearing fault. Diagnosis memerlukan spectrum, vibration analysis, atau metode tambahan.
Apa beda dBA dan spectrum?
dBA adalah satu nilai level suara dengan A-frequency weighting. Spectrum menunjukkan bagaimana energy suara terdistribusi terhadap frequency, sehingga lebih berguna untuk mencari tone atau frequency baru.
Apakah smartphone bisa digunakan untuk mendengarkan perubahan mesin?
Bisa untuk screening informal, tetapi microphone smartphone, automatic gain control, compression, dan calibration berbeda antarperangkat. Jangan menggunakannya sebagai pengganti instrument terkalibrasi untuk data resmi.
Apakah acoustic emission sama dengan suara yang didengar telinga?
Tidak. Dalam machinery condition monitoring, acoustic emission biasanya berupa structure-borne elastic wave yang diukur sensor khusus, sering pada frequency jauh lebih tinggi daripada audible sound.
Kenapa posisi microphone harus selalu sama?
Jarak, angle, reflection, dan obstruction mengubah sound level serta spectrum. Tanpa posisi konsisten, trend sulit dibedakan dari measurement variation.
Bagaimana membedakan bearing noise dan cavitation?
Jangan hanya menggunakan telinga. Periksa vibration spectrum, flow, suction pressure, NPSH condition, RPM, dan operating process. Cavitation cenderung berkaitan dengan hydraulic condition.
Apakah suara bisa digunakan untuk predictive maintenance?
Bisa sebagai salah satu condition-monitoring signal. Acoustic trend, anomaly detection, atau sound classification dapat memberi early warning, tetapi sebaiknya dikombinasikan dengan vibration dan parameter proses.
Mana yang lebih baik, sound atau vibration monitoring?
Tergantung tujuan. Airborne sound non-contact dan mudah diambil tetapi sensitif terhadap background noise. Vibration lebih terlokalisasi pada struktur dan merupakan metode yang sangat established untuk rotating machinery. Keduanya saling melengkapi.
Apakah setelah repair suara perlu diukur lagi?
Ya. Before-after measurement membantu memverifikasi apakah sound level dan acoustic signature kembali mendekati baseline setelah maintenance.
Sumber dan Referensi
- International Organization for Standardization. ISO 22096:2007. Condition monitoring and diagnostics of machines — Acoustic emission.
- International Organization for Standardization. ISO 18436-6:2021. Condition monitoring and diagnostics of machines — Requirements for certification of personnel — Part 6: Acoustic emission.
- Vinaya, A. A. Signal Reconstruction using Inter-microphone Time Difference for Bearing Fault Diagnosis. Universitas Internasional Semen Indonesia.
- Bearing Faults Classification Using Novel Log Energy-Based Empirical Mode Decomposition and Machine Mel-Frequency Cepstral Coefficients. Digital Signal Processing, 156, 104776, 2025.
- Jaber, H. N., Bahedh, A. S., dan Ali, R. A. 2025. Bearing Fault Diagnosis Based on Acoustic and Vibration Signals using Deep Learning Neural Network. Basrah Journal for Engineering Sciences, 25(1), 63–73.
- DOI: 10.33971/bjes.25.1.9.
- Wang, H., dan Xie, J. 2025. Fault Diagnosis of Rolling Bearings Based on Acoustic Signals in Strong Noise Environments. Applied Sciences, 15(3), 1389.
- Fault Diagnosis of Motor Bearing Transmission System Based on Acoustic Characteristics. Sensors, 2026.
- Othman, M. S., Saufi, S. R., Leong, M. S., dan Ahmad, Z. A. 2026. A Review of Bearing Fault Detection, Diagnosis and Prognostics. Jurnal Teknologi.
- Fu, W., Li, S., Wen, B., Zheng, B., Liao, W., dan Tan, C. 2025. A Review of Rolling Bearing Fault Diagnosis: Data Preprocessing and Model Optimization. Measurement Science and Technology, 36, 062002.
-

Temperature Meter PCE-EMD 10
Lihat Produk -
Temperature Meter PCE-TC 32N
Lihat Produk -
Temperature Meter PCE-CMM 10
Lihat Produk -
Temperature Meter PCE-T 394-ICA incl. ISO-calibration certificate
Lihat Produk -
Temperature Meter PCE-AC 2000
Lihat Produk -
Temperature Meter PCE-ST 1
Lihat Produk -
Temperature Meter PCE-890U
Lihat Produk -
Temperature Meter PCE-P18S
Lihat Produk