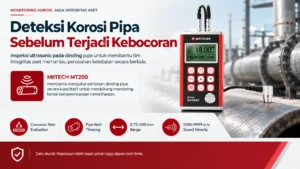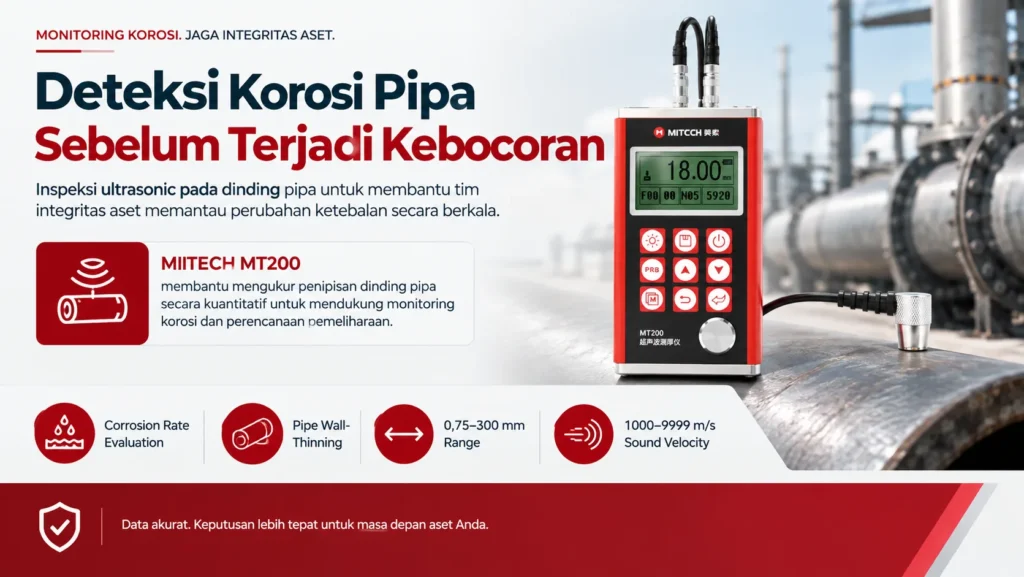
Seorang inspektur NDT berdiri di depan pipa gas alam bertekanan 40 bar yang sudah beroperasi 15 tahun. Dari luar, pipa baja karbon itu tampak normal — cat masih melekat, tidak ada tanda-tanda kebocoran. Namun di bagian dalam, korosi lokal menggerus dinding pipa secara diam-diam. Titik terendah terdeteksi pada elbow bagian bawah: ketebalan tersisa hanya 6,5 mm dari nominal awal 9,5 mm. Tanpa deteksi dini, penipisan ini berisiko menurunkan Maximum Allowable Working Pressure dan memicu kegagalan operasional. Dalam studi kasus ini, tim integritas aset menggunakan ultrasonic thickness gauge MITECH MT200 untuk memetakan titik kritis, menghitung laju korosi 0,3 mm/tahun, dan menyusun rekomendasi interval inspeksi 6 bulan. Hasilnya, sisa umur pakai pipa dapat dihitung secara kuantitatif, dan keputusan maintenance prediktif tidak lagi bergantung pada asumsi visual.
- Ketahui Penyebab Korosi Pipa dan Risiko Penipisan Dinding
- Kondisi Awal & Tantangan
- Metode Pengujian yang Digunakan
- Implementasi Solusi di Lapangan
- Hasil dan Analisis Data
- Insight & Lessons Learned
- Rekomendasi untuk Industri Serupa
- Kesimpulan
- FAQ
- References
Ketahui Penyebab Korosi Pipa dan Risiko Penipisan Dinding
Korosi pada sistem perpipaan migas bukan sekadar perubahan warna permukaan. Mekanisme ini menggerus ketebalan dinding pipa dari dalam dan sering kali tidak terdeteksi secara visual. Pada pipa baja karbon yang mengalirkan gas alam, korosi internal umumnya terjadi akibat reaksi elektrokimia antara dinding baja dengan air, gas, dan kontaminan.
Mekanisme korosi yang paling sering ditemukan pada fasilitas migas meliputi sweet corrosion, sour corrosion, korosi oksigen, dan microbiologically influenced corrosion. Sweet corrosion terjadi ketika gas CO2 larut dalam air membentuk asam karbonat yang menyerang lapisan baja. Sour corrosion dipicu oleh gas H2S yang menghasilkan hydrogen sulfide cracking dan pitting. Korosi oksigen muncul ketika oksigen terlarut masuk lewat air injeksi atau kebocoran kecil. Sementara itu, bakteri pereduksi sulfat dapat mempercepat korosi mikrobiologi pada area aliran rendah.
Faktor percepatan penipisan dinding sangat dipengaruhi oleh suhu, tekanan parsial gas korosif, komposisi fluida, dan pola aliran. Misalnya, suhu tinggi mempercepat laju reaksi kimia, sedangkan aliran turbulen pada elbow dan tee menyebabkan erosi-korosi yang mempercepat hilangnya lapisan material.
Dampak penipisan dinding tidak main-main. Ketika ketebalan aktual berkurang, tekanan kerja maksimum yang diizinkan ikut menurun. Jika pipa tetap beroperasi pada tekanan desain awal, risiko kebocoran, retak, hingga ledakan meningkat signifikan. Kerugian finansial dari shutdown tak terencana, ganti rugi lingkungan, dan perbaikan darurat sering kali jauh lebih besar daripada biaya inspeksi rutin. Karena itu, deteksi dini dengan metode non-destruktif menjadi langkah wajib. Ultrasonic thickness gauge memungkinkan pengukuran ketebalan dari satu sisi tanpa merusak pipa, tanpa menghentikan proses, dan tanpa harus membongkar insulasi tebal.
Kondisi Awal & Tantangan
Studi kasus ini mengambil objek pipa penyalur gas alam dari baja karbon API 5L X52 yang telah beroperasi selama 15 tahun. Pipa berdiameter 12 inci tersebut bekerja pada tekanan 40 bar dan mengalirkan gas dengan kadar CO2 cukup tinggi. Sebagian besar jalur pipa berada di area berbahaya. Beberapa segmen tertanam di bawah tanah, sebagian lain terbungkus insulasi termal, dan sisanya melintasi area dengan akses terbatas.
Tim inspeksi menghadapi tiga tantangan utama. Pertama, akses pengukuran sangat terbatas. Pipa yang tertanam dan berinsulasi tidak memungkinkan pengukuran manual menggunakan kaliper atau mikrometer. Kedua, metode inspeksi visual tidak mampu mendeteksi korosi internal karena permukaan luar pipa tampak utuh. Ketiga, operasi pabrik tidak memungkinkan shutdown total untuk membongkar segmen pipa. Padahal, korosi internal dapat berlangsung cepat pada titik-titik tertentu seperti low point dan area perubahan arah aliran.
Metode konvensional seperti radiografi memerlukan akses dua sisi dan pelindung radiasi yang rumit. Selain itu, biaya radiografi untuk seluruh jaringan pipa sangat tinggi. Tim membutuhkan alat portabel, akurat, mampu mengukur dari satu sisi saja, dan dapat digunakan di lingkungan berbahaya tanpa menghentikan operasi. Kebutuhan ini mengarah pada pemilihan ultrasonic thickness gauge digital dengan mode echo-echo yang dapat menembus coating tipis hingga 2 mm tanpa harus melepas insulasi.
Metode Pengujian yang Digunakan
Ultrasonic thickness gauge bekerja dengan prinsip pengiriman pulsa ultrasonik melalui material. Transduser mengirimkan gelombang suara frekuensi tinggi, lalu menangkap pantulan dari permukaan dalam pipa. Dengan mengukur waktu tempuh pulsa dan mengalikan dengan kecepatan rambat material, alat menghitung ketebalan dinding menggunakan rumus dasar d = v×t/2. Rumus ini memungkinkan pengukuran dari satu sisi saja — cocok untuk pipa tertutup dan bejana tekan.
Rekomendasi Ultrasonic Thickness Gauge Mitech MT200
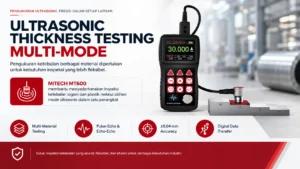
MITECH MT200 dipilih karena menggabungkan dua mode pengukuran. Mode single-echo memberikan hasil presisi pada permukaan bersih tanpa coating. Mode echo-echo memungkinkan pengukuran melewati coating atau cat hingga 2 mm, sehingga operator tidak perlu mengupas insulasi tipis pada pipa. Fitur ini mempercepat proses inspeksi dan mengurangi risiko kerusakan permukaan.

Spesifikasi utama MITECH MT200 mendukung kebutuhan lapangan. Alat ini memiliki rentang ukur 1,2 hingga 225 mm, akurasi ±0,1 mm, dan layar LCD digital yang mudah dibaca di area minim cahaya. Bobotnya ringan dan bodinya tahan banting, sehingga aman digunakan di area berbahaya. MITECH MT200 juga menyediakan fungsi kalibrasi dua titik dan probe-zero untuk memastikan hasil pengukuran tetap akurat di berbagai suhu operasi.
Sebelum pengukuran, operator melakukan kalibrasi dengan blok referensi baja karbon. Kalibrasi ini mengoreksi kecepatan suara material dan memastikan setiap pembacaan sesuai dengan ketebalan aktual. Tanpa kalibrasi, perbedaan temperatur atau komposisi material dapat menghasilkan penyimpangan data yang menyesatkan.
Tabel di bawah merangkum spesifikasi MITECH MT200 yang digunakan dalam studi kasus ini:
| Parameter | Spesifikasi |
|---|---|
| Rentang ukur | 1,2 – 225 mm |
| Akurasi | ±0,1 mm |
| Mode pengukuran | Single-echo dan echo-echo (coating ≤ 2 mm) |
| Material terukur | Logam, plastik, keramik, komposit, kaca |
| Layar | LCD digital |
| Kalibrasi | Probe-zero, kalibrasi dua titik |
| Fitur tambahan | Indikator kopling, auto sleep, RS232 |
| Sumber daya | Baterai dengan indikator kapasitas |
Implementasi Solusi di Lapangan
Implementasi monitoring korosi pipa dengan ultrasonic thickness gauge tidak cukup sekadar menempelkan probe. Tim menyusun pemetaan titik ukur berbasis risiko untuk memfokuskan inspeksi pada area paling rawan. Titik-titik prioritas meliputi elbow, sambungan las, low point, area aliran turbulen, dan lokasi dengan riwayat insulasi rusak. Area-area ini memiliki potensi korosi lokal yang lebih tinggi dibandingkan pipa lurus.
Langkah pertama adalah pemetaan titik ukur. Tim menandai setiap titik dengan kode unik menggunakan pola jam — posisi 12, 3, 6, dan 9 pada penampang pipa. Pola ini memastikan setiap penampang terukur dari empat arah, sehingga korosi lokal di bagian bawah pipa tidak terlewat. Pada titik kritis seperti elbow, tim menambahkan posisi diagonal untuk menangkap variasi penipisan.
Selanjutnya, operator menyiapkan permukaan pengukuran. Debu, karat, dan sisa coating yang mengelupas dibersihkan dengan sikat kawat. Setelah permukaan relatif rata, operator mengoleskan couplant gliserin. Couplant berfungsi menghilangkan celah udara antara probe dan permukaan pipa, sehingga energi ultrasonik dapat merambat dengan baik.
Prosedur pengukuran dilakukan dengan pengulangan tiga kali per titik. Setiap nilai harus stabil dan perbedaannya tidak melebihi toleransi ±0,1 mm. Jika ada perbedaan signifikan, operator mengulang pengukuran setelah memeriksa posisi probe dan jumlah couplant. Hasil pengukuran langsung dicatat dalam format spreadsheet digital. Catatan meliputi ketebalan, suhu operasi, kondisi permukaan, dan posisi jam. Dokumentasi ini memungkinkan analisis tren korosi antar interval inspeksi.
Pendekatan sistematis ini mempercepat identifikasi titik kritis. Dalam satu hari inspeksi, tim dapat mengukur puluhan titik pada beberapa segmen pipa tanpa mengganggu operasi. Data digital juga memudahkan rekonsiliasi dengan database integritas aset perusahaan.
Hasil dan Analisis Data
Baseline pengukuran menunjukkan ketebalan nominal pipa 9,5 mm. Namun pada elbow bagian bawah, ultrasonic thickness gauge mendeteksi ketebalan terendah 6,5 mm. Penurunan 3 mm dari nominal mengindikasikan korosi lokal signifikan di area perubahan arah aliran. Titik-titik pada low point juga menunjukkan penipisan sedang, sedangkan bagian pipa lurus relatif stabil.
Tim menyusun peta ketebalan digital untuk memvisualisasikan distribusi penipisan. Pola korosi lokal terkonsentrasi pada elbow dan sambungan las, sesuai dengan prediksi aliran turbulen. Bagian bawah penampang pipa pada posisi jam 6 mengalami penipisan paling parah karena akumulasi air dan sludge. Peta ini membantu tim integritas aset memahami mekanisme korosi dan menentukan prioritas perbaikan.
Perhitungan laju korosi awal menggunakan rumus sederhana: selisih ketebalan original dan aktual dibagi usia pakai. Dari data tersebut, laju korosi rata-rata = (9,5 – 6,5) mm / 15 tahun = 0,2 mm/tahun. Namun, pengukuran follow-up enam bulan kemudian menunjukkan penurunan tambahan 0,15 mm pada titik kritis yang sama. Laju korosi terkini meningkat menjadi 0,3 mm/tahun. Kenaikan ini mengindikasikan korosi lokal yang semakin aktif, kemungkinan akibat perubahan komposisi fluida atau kerusakan lapisan pelindung internal.
Dengan ketebalan minimum izin 4,0 mm, tim menghitung remaining life titik kritis = (6,5 – 4,0) mm / 0,3 mm/tahun = 8,3 tahun. Angka ini memberikan waktu cukup untuk merencanakan perbaikan terkendali. Namun, karena laju korosi terus meningkat, tim merevisi sisa umur pakai menjadi 10 tahun dengan syarat interval inspeksi dipercepat menjadi 6 bulan. Dengan begitu, setiap perubahan laju korosi dapat terdeteksi lebih awal.
Tabel berikut merangkum hasil pengukuran pada titik-titik prioritas:
| Titik Inspeksi | Posisi Jam | Ketebalan Awal (mm) | Ketebalan Setelah 15 Tahun (mm) | Keterangan |
|---|---|---|---|---|
| Elbow bawah | 6 | 9,5 | 6,5 | Titik kritis, korosi lokal |
| Low point | 6 | 9,5 | 8,1 | Korosi sedang |
| Sambungan las | 12 | 9,5 | 8,7 | Korosi ringan |
| Pipa lurus atas | 12 | 9,5 | 9,3 | Relatif stabil |
Insight & Lessons Learned
Studi kasus ini menegaskan kemampuan ultrasonic thickness gauge dalam mendeteksi penipisan lokal yang tidak terlihat secara visual. Tanpa UTG, titik kritis 6,5 mm pada elbow bawah pipa berpotensi baru terdeteksi setelah kebocoran terjadi. Data kuantitatif yang dihasilkan mengubah pendekatan maintenance dari reaktif menjadi prediktif.
Insight pertama adalah pentingnya baseline data. Tanpa pengukuran awal yang akurat, tim tidak dapat menghitung laju korosi atau memvalidasi tren penipisan. Baseline memungkinkan perbandingan antar interval inspeksi dan mengungkap perubahan laju korosi yang tidak terlihat dari satu kali pengukuran.
Insight kedua, pengulangan pengukuran dan dokumentasi digital meningkatkan konsistensi dan traceability data. Setiap titik diukur tiga kali pada posisi jam yang sama. Data digital menghilangkan kesalahan penulisan manual dan memudahkan audit integritas. Jejak rekam yang rapi juga mempercepat pengambilan keputusan manajemen.
Insight ketiga, kompetensi operator sangat menentukan keandalan hasil. Operator UTG yang terlatih mampu menilai kualitas signal, memilih mode pengukuran yang tepat, dan mengenali artefak pengukuran. Sertifikasi NDT Level 1 atau Level 2 sebaiknya menjadi persyaratan minimal untuk operator ultrasonic thickness gauge di fasilitas migas.
Terakhir, kombinasi UTG dengan Risk-Based Inspection (RBI) memungkinkan prioritisasi titik inspeksi. RBI mengidentifikasi komponen berisiko tinggi berdasarkan probabilitas kegagalan dan konsekuensi. UTG kemudian memberikan data ketebalan aktual untuk menghitung remaining life secara lebih presisi. Integrasi ini mengoptimalkan alokasi anggaran inspeksi tanpa mengorbankan keselamatan.
Rekomendasi untuk Industri Serupa
Fasilitas migas, petrokimia, dan pembangkit listrik yang mengelola jaringan perpipaan berisiko korosi perlu mengadopsi monitoring korosi pipa dengan ultrasonic thickness gauge secara terstruktur. Berikut beberapa rekomendasi berbasis temuan studi kasus.
Pertama, terapkan program monitoring korosi berbasis risiko sesuai API 570 untuk sistem perpipaan. Standar ini mengatur frekuensi inspeksi, penentuan titik ukur, dan evaluasi ketebalan. Program RBI membantu memfokuskan inspeksi pada segmen pipa dengan risiko tertinggi, bukan sekadar menyebar titik secara merata.
Kedua, gunakan UTG digital dengan fitur echo-echo untuk mengatasi coating tanpa perlu melepas insulasi. Fitur ini sangat berguna pada pipa berinsulasi tipis, pipa bercat, dan area yang sulit dijangkau. Penghematan waktu dan biaya dari pengurangan pengupasan insulasi sangat signifikan.
Ketiga, prioritaskan titik-titik dengan risiko Corrosion Under Insulation (CUI) dan area dengan aliran turbulen. CUI sering kali tersembunyi di balik insulasi yang tampak baik dari luar. Elbow, tee, reducer, dan lokasi low point harus masuk dalam daftar pengukuran rutin.
Keempat, pertimbangkan pemasangan sensor UT permanen pada titik kritis untuk pemantauan kontinu. Sensor permanen memungkinkan pengambilan data ketebalan secara online tanpa menghentikan operasi. Data real-time mempercepat deteksi lonjakan laju korosi dan mendukung strategi integrity management yang adaptif.
Kelima, latih dan sertifikasi personel NDT untuk menjamin kualitas data. Hasil pengukuran hanya sebaik kemampuan operatornya. Investasi pada pelatihan operator UTG Level 1 dan Level 2 akan meningkatkan keandalan data dan mengurangi kesalahan interpretasi.
Kesimpulan
Studi kasus ini membuktikan monitoring korosi pipa dengan ultrasonic thickness gauge merupakan investasi pencegahan yang efektif. MITECH MT200 mampu mendeteksi penipisan dinding secara dini pada elbow bawah pipa, titik yang tidak terlihat secara visual dan sulit dijangkau dengan metode konvensional. Data kuantitatif ketebalan memungkinkan perhitungan laju korosi 0,3 mm/tahun dan remaining life 8,3 tahun, sehingga tim integritas aset dapat merencanakan perbaikan sebelum terjadi kegagalan.
Implementasi UTG mengurangi risiko shutdown tak terencana dan biaya perbaikan darurat. Lebih jauh, rekomendasi interval inspeksi 6 bulan untuk titik kritis menjadi dasar program integrity management yang proaktif. Data baseline dan follow-up yang konsisten memberikan tren yang andal untuk pengambilan keputusan.
Bagi manajer integritas aset, temuan ini menegaskan bahwa instrumentasi digital sederhana mampu menghasilkan dampak finansial dan keselamatan yang besar. Monitoring korosi berbasis UTG tidak hanya melindungi aset, tetapi juga memperpanjang umur pakai pipa secara aman dan terencana.
Untuk mendukung kebutuhan monitoring korosi dan pengukuran ketebalan di fasilitas industri Anda, CV. Java Multi Mandiri siap menjadi mitra pengadaan alat ukur dan alat uji terpercaya di Indonesia. Sebagai distributor resmi, kami menghadirkan ultrasonic thickness gauge serta berbagai instrumen pengukuran lain yang andal untuk kebutuhan bisnis dan industri. Diskusikan kebutuhan Anda dengan tim kami melalui layanan konsultasi gratis.
FAQ
Apa keunggulan ultrasonic thickness gauge dibandingkan metode manual?
Ultrasonic thickness gauge unggul karena mampu mengukur ketebalan dari satu sisi tanpa merusak material. Metode manual seperti kaliper tidak dapat mengukur ketebalan dinding pipa tertutup atau berinsulasi. UTG juga memiliki akurasi lebih tinggi, kecepatan pengukuran lebih cepat, dan mampu menyimpan data digital untuk analisis tren korosi.
Berapa frekuensi ideal monitoring korosi pipa migas?
Frekuensi ideal bergantung pada laju korosi, tingkat risiko, dan standar yang digunakan. API 570 memberikan panduan berdasarkan sisa umur pakai. Pada studi kasus ini, laju korosi 0,3 mm/tahun menghasilkan rekomendasi interval inspeksi 6 bulan untuk titik kritis. Titik dengan risiko rendah dapat diinspeksi 1 sampai 2 tahun sekali.
Apakah MITECH MT200 dapat digunakan pada pipa berlapis coating?
Ya. MITECH MT200 mendukung mode echo-echo yang mampu mengukur ketebalan dinding melalui lapisan coating hingga 2 mm. Anda tidak perlu melepas cat atau coating tipis. Untuk coating yang lebih tebal atau insulasi penuh, tetap diperlukan pembongkaran setempat agar probe menyentuh permukaan logam.
Bagaimana cara menghitung sisa umur pakai pipa dari data ketebalan?
Sisa umur pakai dihitung dengan membagi selisih antara ketebalan aktual dan ketebalan minimum izin dengan laju korosi tahunan. Misalnya, jika ketebalan aktual 6,5 mm, ketebalan minimum izin 4,0 mm, dan laju korosi 0,3 mm/tahun, maka remaining life = (6,5 – 4,0) / 0,3 = 8,3 tahun. Rumus ini memerlukan data baseline dan follow-up yang konsisten.
Rekomendasi Alat Ukur
-

Leeb Hardness Tester MITECH MH660 Portable
Lihat Produk -
Alat Ukur Kekerasan Hardness Tester MITECH MH600
Lihat Produk -
Alat Ukur Ketebalan Digital Ultrasonic MITECH MT200
Lihat Produk -
Alat Uji Kekerasan Portabel MITECH MH180
Lihat Produk -
Alat Ukur Seri Kontrol Mikro Kawat Baja T MITECH MAW-G1000
Lihat Produk -
Alat Ukur Kekerasan MITECH MHBS-3000XYZ
Lihat Produk -
Alat Ukur Kekerasan Brinell MITECH MHB-3000
Lihat Produk -
Alat Ukur Kekerasan Material MITECH MH100
Lihat Produk




References
- American Petroleum Institute. API 570: Piping Inspection Code — Inspection, Repair, Alteration, and Rerating of In-Service Piping Systems.
- ASME. B31.8S: Managing System Integrity of Gas Pipelines.
- NACE International. SP0616: Standard Practice for Corrosion Under Insulation.
- NDT Resource Center. Ultrasonic Thickness Measurement Principles.
- MITECH MT200 Digital Ultrasonic Thickness Gauge Product Manual.